Обучение на волочильщика в Алатыре

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 000 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 000 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 000 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 400 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего
Волочильщик - рабочий специалист, который изменяет поперечное сечение металлической заготовки протягиванием через волоку. Металл при этом не срезается, как при механической обработке, а пластически деформируется: уменьшается диаметр или изменяется профиль, увеличивается длина, формируется требуемая точность и состояние поверхности.
На волочильных участках получают прутки, проволоку, трубы и специальные профили из черных и цветных металлов. Заготовка может проходить одну волоку либо последовательно несколько инструментов с уменьшающимся рабочим отверстием. Для некоторых специальных сталей применяется волочение с предварительным или сопутствующим нагревом, а при изготовлении особо тонкой проволоки значение приобретают уже минимальные изменения режима и состояния инструмента.
Поэтому работа волочильщика не сводится к запуску стана и наблюдению за движением металла. Он оценивает подготовленную заготовку, устанавливает волоки, выбирает или поддерживает предусмотренную скорость, следит за смазкой и охлаждением, контролирует размеры продукции и определяет признаки дефектов непосредственно во время процесса.
Профессиональный стандарт объединяет волочение металлопроката, проволоки и труб из черных и цветных металлов в один вид профессиональной деятельности. Среди возможных наименований в нем указаны волочильщик, волочильщик проволоки, волочильщик цветных металлов и волочильщик труб. Но внутри общего раздела эти направления сохраняют собственные технологические особенности и квалификационные требования.
Один принцип волочения применяется к заготовкам совершенно разного назначения
Слово «волочильщик» объединяет несколько самостоятельных профессий, и различия между ними значительно шире, чем просто форма готового изделия.
В классификаторе представлены:
- волочильщик - 2-5-й разряды;
- волочильщик материала для спиралей - 2-4-й разряды;
- волочильщик проволоки - 2-5-й разряды;
- волочильщик труб - 2-5-й разряды;
- волочильщик цветных металлов в обработке цветных металлов - 2-5-й разряды;
- волочильщик цветных металлов специального производства - отдельное профессиональное направление.
У самостоятельного волочильщика основной объект - стальной прутковый и бунтовой металл, в том числе фасонные профили и специальные марки стали. Волочильщик проволоки работает уже с протяжкой металла малых сечений через одну или несколько фильер и контролирует последующую намотку. Волочильщик труб дополнительно управляет оправками, внутренней геометрией трубы, обкаткой и операциями термической обработки.
В цветной металлургии через волочильные станы проходят трубы, полосы, прутки и профили из цветных металлов и сплавов. А в производстве часовых механизмов волочильщик материала для спиралей работает со стальной или латунной проволокой через алмазные волоки с очень жесткими требованиями к точности.
Поэтому запись «волочильщик 4-го разряда» без полного профессионального контекста недостаточна. Одинаковый номер разряда может относиться к изготовлению прутка, труб, проволоки или материала для часовых спиралей, а фактические навыки будут различаться.
Металл должен пройти подготовку еще до встречи с первой волокой
Волока уменьшает сечение заготовки, но она не способна исправить дефекты поверхности или неправильную подготовку металла. Более того, уже существующее повреждение при деформации может развиться и перейти на значительную длину готового изделия.
Для самостоятельного волочильщика высокой квалификации ЕТКС прямо предусматривает определение качества металла после травления, промывки, желтения и известкования. Работник также оценивает пригодность волочильного инструмента, рассчитывает размер заготовки и устанавливает скорость процесса.
Подготовка поверхности необходима прежде всего для стабильного прохождения металла через рабочий канал. Окалина, загрязнения и другие поверхностные нарушения увеличивают сопротивление, ухудшают состояние смазочного слоя и способны повредить как заготовку, так и сам инструмент.
Перед запуском процесса необходимо проверить:
- состояние поверхности и отсутствие недопустимых дефектов заготовки;
- соответствие исходного размера выбранному маршруту волочения;
- правильность установки и состояние волоки;
- наличие и качество технологической смазки или эмульсии;
- готовность системы охлаждения и вспомогательных механизмов;
- правильность заправки и закрепления металла в тяговом или намоточном устройстве.
Подготовка конца заготовки также имеет отдельное значение. Чтобы пропустить металл через отверстие волоки и захватить его механизмом стана, конец предварительно подготавливают на острильном оборудовании или другим установленным способом.
Ошибка на этой стадии может сделать невозможным нормальный захват либо привести к повреждению инструмента. Поэтому острильная машина, подающие механизмы и волочильный стан образуют единую технологическую цепочку, а не несколько независимых машин.
Волока одновременно формирует размер и создает сопротивление движению металла
Рабочее отверстие волоки меньше исходного сечения заготовки. Именно поэтому при протягивании металл подвергается пластической деформации и приобретает требуемую форму.
Однако уменьшать сечение за один проход можно только в установленных пределах. Чрезмерное обжатие увеличивает усилие, нагрев и вероятность разрушения металла. Если нужный конечный размер значительно меньше исходного, процесс разбивают на несколько переходов.
Профессиональный стандарт требует от волочильщика знать предельные нагрузки станов, допустимые величины обжима, скорость процесса, виды волок и технологических смазок. Работник должен подбирать инструмент в зависимости от металла и производимой продукции и уметь оценивать его рабочее состояние.
Состояние самой волоки постепенно изменяется. Износ рабочего канала способен увеличивать размер готового изделия, ухудшать поверхность и нарушать стабильность процесса. Поэтому нельзя ждать полного выхода продукции за допуск - инструмент проверяется и заменяется раньше, чем износ приведет к системному браку.
Не менее важна смазка. Она уменьшает трение между металлом и рабочей поверхностью инструмента, помогает снизить износ и обеспечивает более устойчивое прохождение заготовки. Волочильщик проволоки уже на начальной квалификации должен наблюдать за состоянием эмульсии и знать состав смазок для различных металлов и сплавов.
Скорость также нельзя увеличивать только ради производительности. Чем быстрее проходит металл, тем жестче становятся требования к охлаждению, смазке, устойчивости намотки и состоянию инструмента. Правильный режим - это максимальная не скорость вообще, а скорость, при которой сохраняются размер, поверхность и устойчивость всей линии.
У проволоки ошибка одного прохода переходит на следующий барабан
Волочильщик проволоки работает по 2-5-му разрядам. В зависимости от квалификации он ведет однократное или многократное волочение низкоуглеродистых, высокоуглеродистых, легированных, нержавеющих и цветных металлов, а также специальных видов проволоки.
На 2-м разряде ЕТКС предусматривает волочение медной и алюминиевой проволоки, установку материала на карусель, заправку концов через фильеры, закрепление на барабанах, участие в смене инструмента и измерение диаметра. Уже здесь необходимо одновременно контролировать две точки - вход проволоки в инструмент и ее правильный прием после волочения.
На многократном стане процесс становится сложнее. Проволока последовательно проходит несколько ступеней, поэтому состояние каждого перехода влияет на последующие. Ошибка первой волоки может не привести к мгновенному обрыву, но создать дефект, который усилится дальше.
Особое внимание уделяется намотке. Проволока должна укладываться устойчиво, без запутывания, неправильного натяжения и повреждения соседних витков. Если приемный механизм работает нестабильно, изменяется не только упаковка готовой продукции - нарушается натяжение непосредственно в зоне волочения.
На высокой квалификации обрабатываются специальные и труднодеформируемые материалы, высокоскоростное оборудование, порошковая проволока и проволока из особо ответственных металлов. ЕТКС для 5-го разряда предусматривает также многократное волочение вольфрамовой, молибденовой и танталовой проволоки и работу с проволокой из драгоценных металлов очень малого диаметра.
Чем меньше конечный размер, тем меньше запас для ошибки. Незначительное отклонение, которое было бы допустимо на массивном прутке, для тонкой проволоки способно стать существенным нарушением геометрии или причиной обрыва.
Трубу необходимо уменьшить снаружи и сохранить правильной изнутри
Волочильщик труб также имеет 2-5-й разряды. Здесь кроме наружного размера необходимо контролировать внутренний диаметр, толщину стенки, форму сечения и качество обеих поверхностей.
На начальном уровне работник участвует в процессе, обслуживает волочильную тележку, подает трубы к оборудованию, работает с оправками и следит за их извлечением. Уже эта характеристика показывает важное отличие от проволочного направления: внутри трубы может находиться технологический инструмент, который формирует ее внутреннюю поверхность.
На 3-м разряде специалист самостоятельно ведет волочение на станах определенного тягового усилия, работает на барабанах и специальных установках, выполняет раздачу и скручивание труб с одновременной термообработкой, регулирует отжиг и подбирает технологический инструмент.
При волочении на оправке наружная волока уменьшает внешний размер, а внутренний инструмент помогает сформировать внутренний диаметр и толщину стенки. Если положение оправки нарушено, труба может сохранить приемлемый наружный размер, но получить неправильную геометрию внутри.
Еще сложнее работа с тонкостенными и специальными трубами. На 4-м разряде ЕТКС предусматривает обработку особо тонкостенной продукции и труб с повышенными требованиями к геометрии и состоянию наружной и внутренней поверхности.
Поэтому измерение только внешнего диаметра не подтверждает качество трубы. Волочильщик должен понимать всю систему параметров - наружный размер, стенку, внутреннюю поверхность, прямолинейность и требования конкретного сортамента.
Цветной металл и материал для часовой спирали требуют своей логики деформации
Волочильщик цветных металлов в обработке цветных металлов работает по 2-5-му разрядам. Объектами являются трубы, полосы, прутки и профили из различных цветных металлов и сплавов.
На 2-м разряде процесс на однониточных цепных станах ведется под руководством более квалифицированного работника. Он подает и смазывает заготовки, укладывает и транспортирует продукцию и участвует в обслуживании оборудования.
На 3-м разряде появляется самостоятельное ведение определенной группы станов, контроль размеров и наладка оборудования. На 4-м увеличиваются тяговые усилия и сложность технологии, появляется безоправочное волочение труб и работа с трубами из драгоценных металлов.
На 5-м разряде специалист управляет крупными однониточными станами, сдвоенными линиями, многониточным оборудованием и волочением труб на плавающей оправке. Он участвует в настройке механической, электрической и пневматической частей стана и регулирует скорость в соответствии с состоянием конкретного сплава.
Совершенно другой масштаб точности у волочильщика материала для спиралей 2-4-го разрядов. Здесь стальная или латунная пружинная проволока протягивается через алмазные волоки для получения материала часовых спиралей. На 2-м разряде работник ведет процесс на налаженном оборудовании, а на 4-м выполняет уже высокоточную обработку и самостоятельно налаживает станки.
Для такого направления особенно важно правильно рассчитать последовательность проходов. Попытка быстрее получить малое сечение чрезмерным уменьшением на одной ступени ухудшит стабильность процесса. Точность формируется постепенно, проход за проходом.
Поверхность готового металла рассказывает, что происходило внутри стана
Волочильщик контролирует не только размер продукции. Состояние поверхности помогает обнаружить проблему, которая еще не привела к полной остановке оборудования.
Дефекты могут быть связаны с исходным металлом, подготовкой поверхности, волокой, смазкой, режимом деформации или состоянием приемного оборудования. Поэтому одинаковое внешнее проявление не всегда имеет одну причину.
По ходу работы специалист обращает внимание на характерные признаки:
- выход диаметра или профиля за установленный допуск;
- риски, задиры и другие повреждения поверхности;
- частые обрывы проволоки или разрушение конца заготовки;
- нестабильное усилие и необычное изменение нагрузки стана;
- чрезмерный нагрев инструмента или обрабатываемого металла;
- нарушение укладки проволоки либо положения прутка на приемном устройстве.
Например, увеличение размера может указывать на износ волоки. Задиры заставляют проверить состояние рабочего канала, подготовку поверхности и смазку. Обрывы могут быть связаны как с дефектом металла, так и с чрезмерным обжатием или нарушением режима.
Профессиональный стандарт прямо предусматривает визуальное определение дефектов до, во время и после волочения, контроль параметров оборудования, отбор проб для испытаний и передачу продукции на контроль качества.
Поэтому измерительный инструмент используется не только в конце партии. Диаметр, профиль и другие предусмотренные характеристики проверяются по ходу работы, когда режим еще можно скорректировать.
Наиболее опасная ситуация - стабильный процесс, который стабильно выпускает неправильную продукцию. Именно поэтому волочильщик должен оценивать не только то, что стан продолжает работать, но и что именно выходит из него после каждого технологического перехода.
Рост разряда означает переход от ведения режима к расчету и сложной наладке
Для самостоятельной профессии «Волочильщик» классификатор устанавливает 2-5-й разряды. При этом ЕТКС подробно описывает высокие квалификационные уровни: 3-й связан с волочением и калибровкой пруткового металла определенных сечений и подналадкой оборудования, 4-й - с более крупным и точным профилем, расчетом заготовки и самостоятельной наладкой, 5-й - со специальными марками стали и сложными режимами, включая волочение с нагревом.
На высокой квалификации сотрудник уже сам определяет качество подготовленного металла, выбирает скорость и количество протяжек, оценивает инструмент и регулирует сложное вспомогательное оборудование.
У проволочного, трубного и цветнометаллического направлений также предусмотрены 2-5-й разряды, но квалификация увеличивается по собственной логике. Для проволоки учитываются марка металла, диаметр, скорость и количество проходов. Для труб - тяговое усилие стана, точность и особенности сортамента. Для цветных металлов - тип линии, усилие, способы волочения и сложность сплава.
Материал для спиралей имеет 2-4-й разряды, причем верхний уровень связан уже с особенно высокой точностью и самостоятельной наладкой станков с алмазными волоками.
Следовательно, повышение квалификации нельзя свести к принципу «работник давно обслуживает стан». Более высокий разряд должен соответствовать реально выполняемой сложности: типу металла, оборудованию, точности, способу волочения и объему самостоятельной настройки.
Натянутая заготовка превращает линию волочения в опасную зону по всей длине
Во время волочения металл находится под значительным натяжением. Поэтому опасность сосредоточена не только возле самой волоки. При обрыве заготовка или проволока способна резко изменить направление движения, а вращающиеся барабаны, цепи, захваты, тележки и намоточные устройства создают дополнительные механические риски.
Особенно опасны попытки поправить неправильно идущую проволоку рукой во время работы стана. То же относится к удалению застрявшего материала, очистке инструмента или вмешательству в работу намоточного механизма без предусмотренной остановки.
Профессиональный стандарт предусматривает для волочильщика обязательную подготовку по охране труда, медицинские осмотры, обучение мерам пожарной безопасности и I группу по электробезопасности. При выполнении соответствующих операций требуется также право на самостоятельную работу с применяемыми подъемными сооружениями и (или) ведение стропальных работ.
Дополнительные опасности зависят от технологии. У волочильщика высокой квалификации могут использоваться установки индукционного или электроконтактного нагрева, а также нагревательные ванны. При работе с крупными прутками и трубами широко применяются грузоподъемные механизмы.
Общий порядок обучения по охране труда и проверки знания требований установлен Постановлением Правительства РФ № 2464. Квалификация по профессии не заменяет обязательную подготовку к конкретному оборудованию и условиям рабочего места.
За допуск сотрудника к трудовым обязанностям без обязательного обучения и проверки знания требований охраны труда часть 3 статьи 5.27.1 КоАП РФ предусматривает штраф от 15 000 до 25 000 рублей для должностного лица и индивидуального предпринимателя и от 110 000 до 130 000 рублей для юридического лица.
Для волочильного производства формальный допуск особенно опасен: неправильное действие работника может привести не только к браку, но и к обрыву находящегося под натяжением металла, повреждению волоки, перегрузке стана или возникновению опасной ситуации на протяженном участке линии.
Обучение волочильщиков в МПЦ «Феникс»
МПЦ «Феникс» проводит профессиональное обучение по профессиям раздела «Волочильщик» с учетом полного профессионального наименования, требуемого разряда, вида металлопродукции и используемого оборудования.
Перед выбором программы определяется, что именно будет выпускать работник - прутковый металл, проволоку, трубы, профили из цветных металлов или материал для спиралей. Это позволяет построить подготовку вокруг реальных технологических операций, а не ограничиваться общими сведениями о деформации металла.
В ходе обучения слушатель осваивает:
- устройство волочильных станов и вспомогательных механизмов своего направления;
- подготовку металла и концов заготовки перед протяжкой;
- подбор, установку и контроль состояния волок;
- выбор и поддержание режимов волочения, смазки и охлаждения;
- применение измерительного инструмента и контроль качества продукции;
- определение причин характерных отклонений и безопасную остановку процесса.
Для проволочного направления дополнительно рассматриваются многократные переходы и намоточные устройства, для трубного - оправки, дорноизвлекатели, толщина стенки и внутренний размер, для цветных металлов - особенности соответствующих сплавов и типов станов. Подготовка материала для спиралей требует отдельного внимания к высокоточному волочению через алмазные волоки.
Еще один важный результат обучения - понимание маршрута деформации. Волочильщик должен видеть не одну волоку, а весь путь заготовки: какое сечение было на входе, сколько переходов требуется, что произошло с поверхностью и размером на текущей стадии и какой запас деформации остается дальше.
При повышении разряда увеличиваются самостоятельность работника, сложность оборудования и ответственность за выбор режима. Сотрудник переходит от выполнения отдельных операций к наладке становой линии, оценке состояния металла и инструмента, расчету переходов и ведению специальных материалов.
После освоения программы и итоговой аттестации оформляются предусмотренные документы о квалификации. Конкретные марки металла, производственные маршруты, модели станов, волоки, системы смазки и локальные инструкции специалист дополнительно осваивает непосредственно у работодателя.
Обучение по профессиям раздела «Волочильщик» позволяет подготовить рабочего, который понимает процесс деформации на всем протяжении линии - от подготовленной заготовки до готового прутка, проволоки или трубы, умеет удерживать размер и качество поверхности, правильно подбирать режим и замечать изменение процесса раньше, чем оно превратится в обрыв металла или серийный брак.
Форматы обучения по направлению "Волочильщик"


Обучение проходит на современной образовательной платформе. Вы получаете теоретические материалы, практические задания, учебные консультации с преподавателем-практиком.
Преподаватели


ФОТОГАЛЕРЕЯ






Новости


Да, можно. Согласно 273 ФЗ об образовании, иностранные граждане имеют право на получение образования в нашей стране. Сначала Вам нужно проверить, признается ли диплом вашей страны на территории РФ, это можно сделать на сайте Рособрнадзора, по ссылке.
Если диплом признается, то нужно его перевести на русский язык и заверить его у нотариуса (если он уже переведен на русский язык, то данный пункт можно пропустить)
После этих несложных действий Вы обращаетесь к нам, выбираете программу обучения и по итогу получаете удостоверение о повышении квалификации или диплом о профессиональной переподготовке


8 (800) 201-22-37
Статьи



НАС РЕКОМЕНДУЮТ
Желаем успехов и процветания.
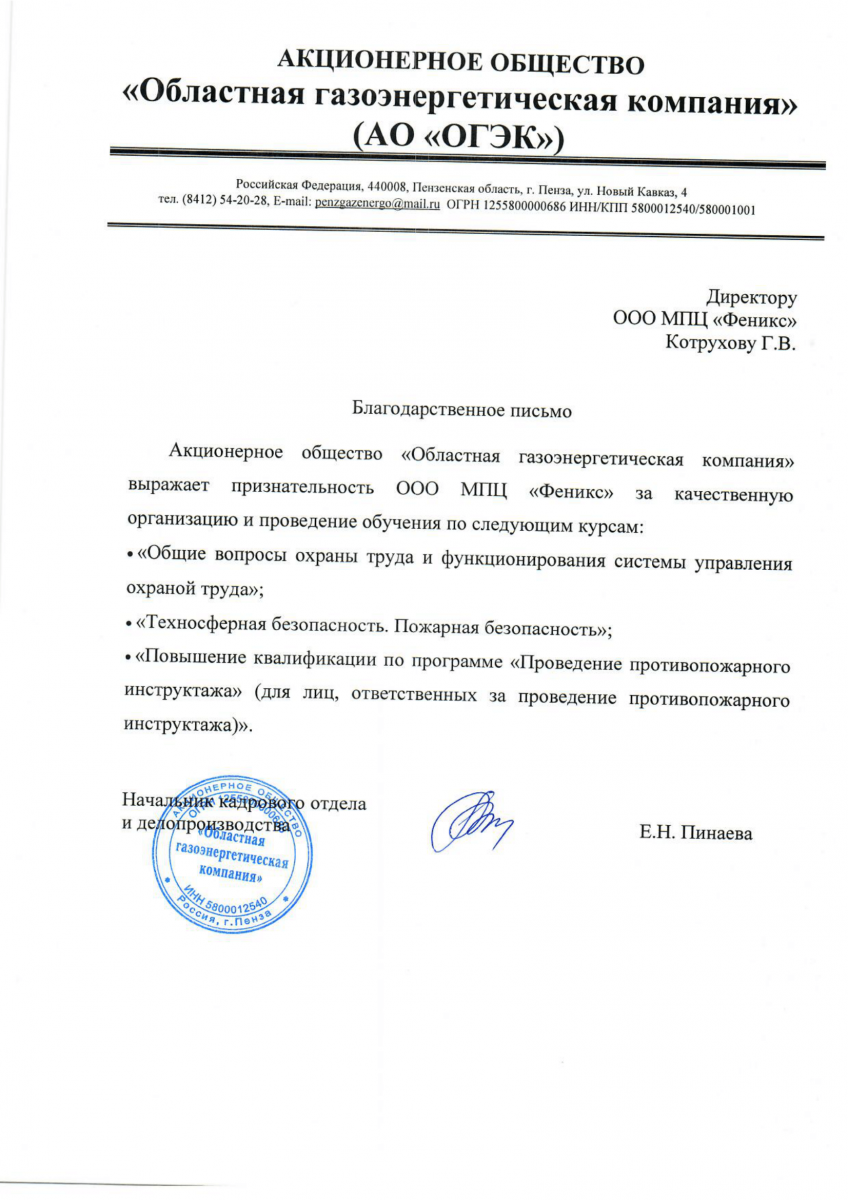
Акционерное общество "Областная газоэнергетическая компания" выражает признательность ООО МПЦ "Феникс" за качественную организацию и проведение обучения по следующим курсам:
"Общие вопросы охраны труда и функционирования системы управления охраной труда";
"Техносферная безопасность. Пожарная безопасность";
"Повышение квалификации по программе "Проведение противопожарного инструктажа" (для лиц, ответственных за проведение противопожарного инструктажа)".
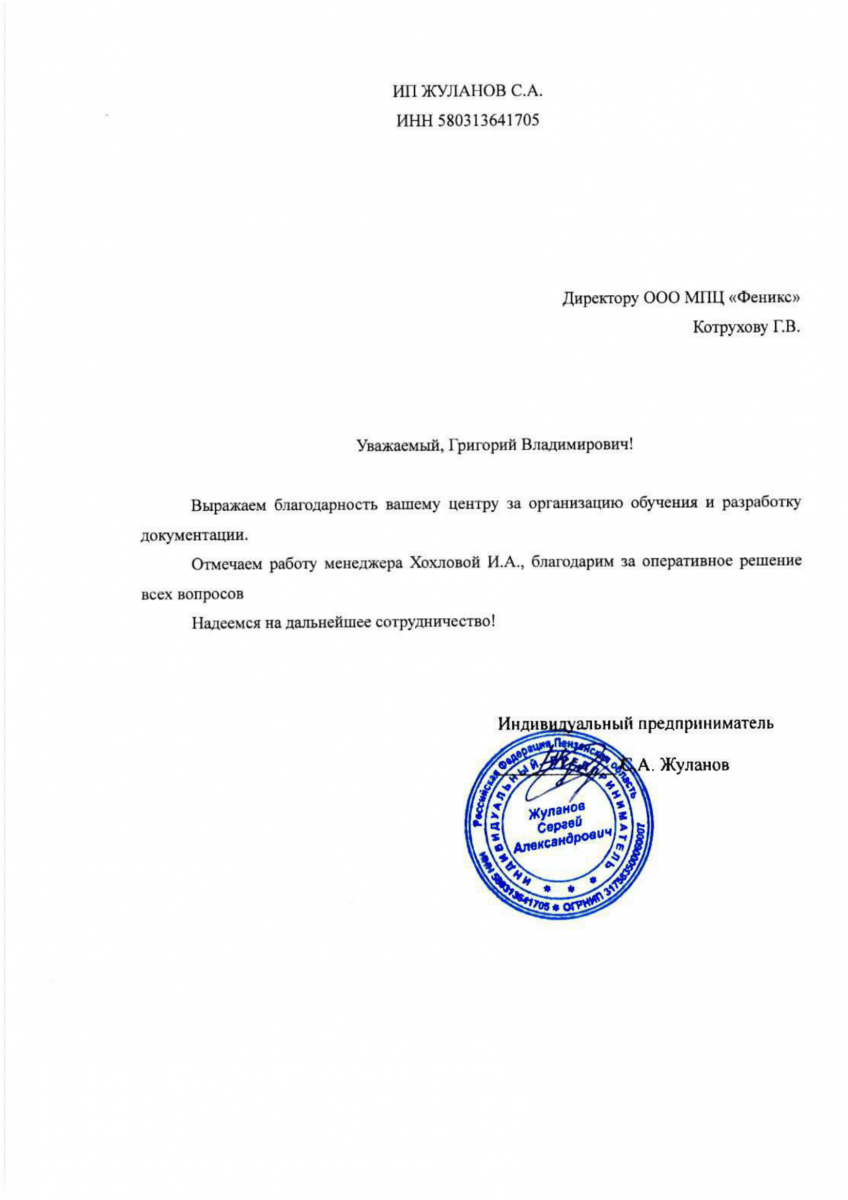
Выражаем благодарность вашему центру за организацию обучения и разработку документации.
Отмечаем работу менеджера Хохловой И.А., благодарим за оперативное решение всех вопросов.
Надеемся на дальнейшее сотрудничество!
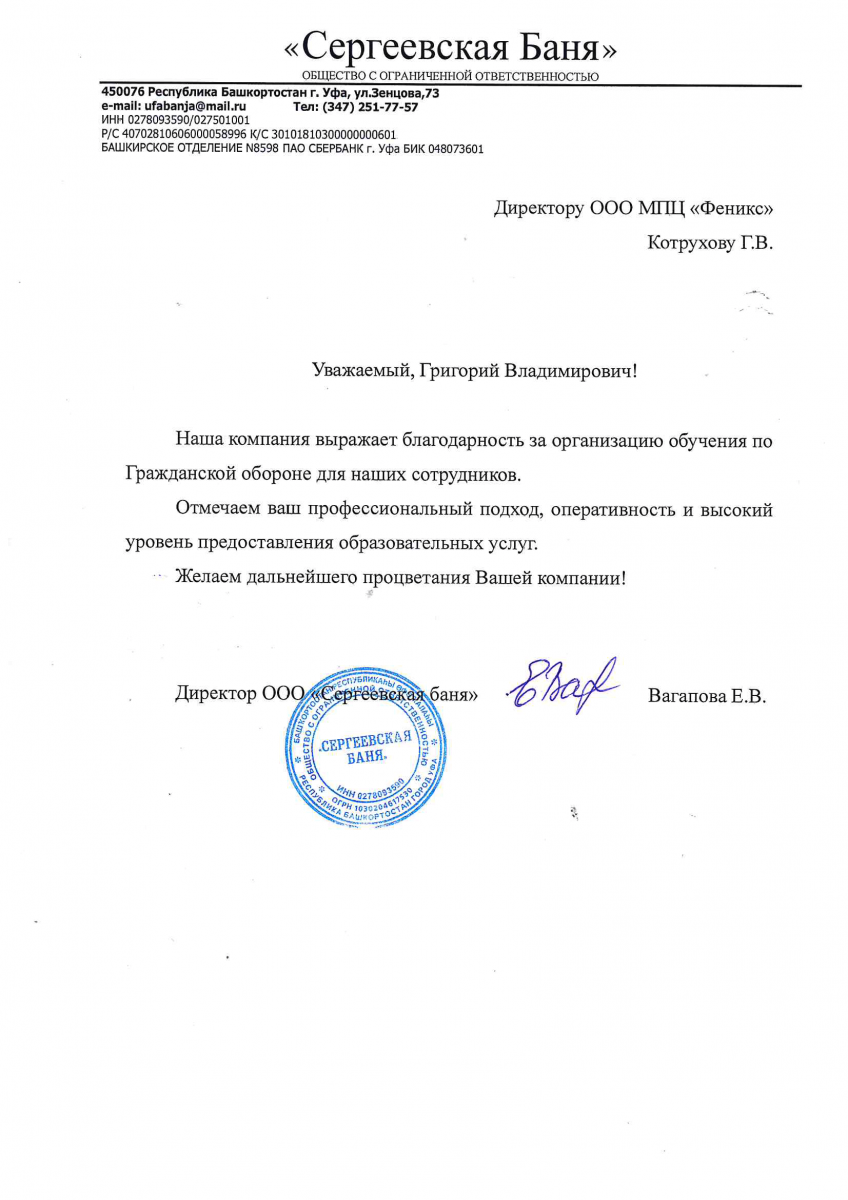
Наша компания выражает благодарность за организация обучения по Гражданской обороне для наших сотрудников.
Отмечаем ваш профессиональный подход,оперативность и высокий уровень предоставления образовательных услуг.
Желаем дальнейшего процветания Вашей компании!
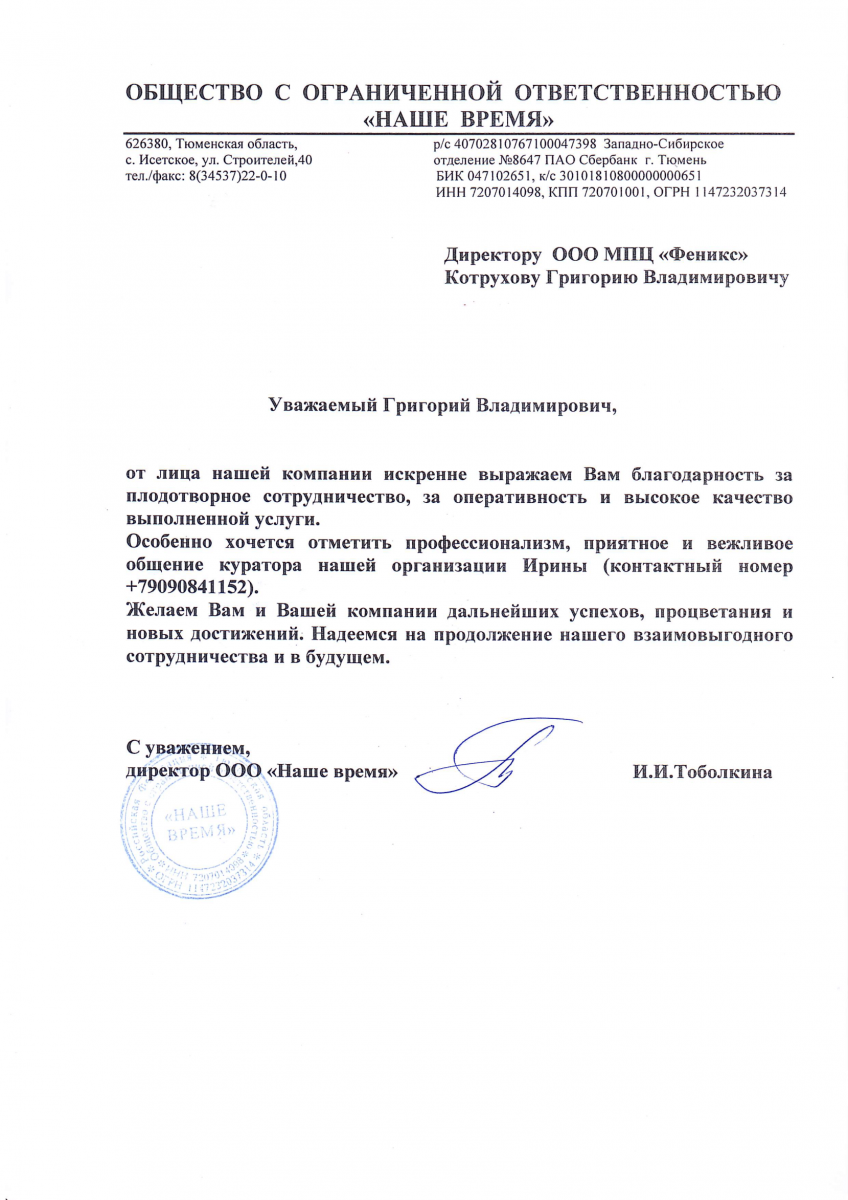
От лица нашей компании искренне выражаем Вам благодарность за плодотворное сотрудничество, за оперативность и высокое качество выполненной услуги.
Особенно хочется отметить профессионализм, приятное и вежливое общение куратора нашей организации Ирины.
Желаем Вам и Вашей компании дальнейших успехов, процветания и новых достижений. Надеемся на продолжение нашего взаимовыгодного сотрудничества в будущем.
Нас благодарят


О нас пишут


О нас говорят


Наши клиенты