Обучение на раскатчика в Братске

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 800 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 800 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
7 200 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 400 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего
Раскатка в кузнечно-прессовом производстве позволяет получить из сравнительно компактной нагретой заготовки кольцо, диск или оболочку требуемого диаметра и профиля. Металл при этом не снимается режущим инструментом, а пластически деформируется под действием рабочих роликов. Стенка заготовки уменьшается, диаметр увеличивается, а раскатчик должен остановить процесс именно тогда, когда деталь достигла установленных размеров.
«Раскатчик» является самостоятельной рабочей профессией кузнечно-прессового производства. ЕТКС предусматривает для нее 3-6-й разряды. На начальной квалификации специалист раскатывает сравнительно небольшие кольца подшипников, а на высшей работает с крупногабаритными профильными кольцами, сферическими оболочками, тонкостенными деталями, жаропрочными, титановыми, коррозионностойкими и молибденовыми сплавами.
Современная профессиональная квалификация этого направления также описывается профстандартом «Оператор раскатных машин в кузнечно-прессовом производстве». В нем выделены радиальные, радиально-осевые, колесораскатные и дискораскатные машины, управление с пульта, контроль температуры поковки, удаление окалины и измерение размеров в процессе работы. При этом профессия «Раскатчик» сохраняется в классификаторе с диапазоном 3-6-го разрядов.
Однако корень «раскатчик» встречается и в других самостоятельных профессиях. Отдельно существуют раскатчик стержней 3-4-го разрядов в производстве карандашей, раскатчик ткани 2-го разряда в хлопчатобумажном производстве и раскатчик-сортировщик бумаги 1-го и 3-го разрядов. Их работа не связана с горячей пластической деформацией металла, поэтому объединять квалификационные характеристики этих профессий нельзя.
Для основной профессии «Раскатчик» главным становится управление формоизменением горячего металла. Специалист должен понимать, как температура, обжатие, скорость вращения, положение инструмента и свойства сплава влияют на диаметр, толщину стенки и форму поковки. Ошибка в одном параметре способна привести к отклонению размеров, разнотолщинности или необходимости браковать дорогостоящую заготовку.
Кольцо увеличивается в диаметре именно потому, что меняется его сечение
Раскатка кольцевой заготовки основана на пластическом течении нагретого металла. Рабочие органы машины обжимают заготовку, уменьшая толщину ее стенки. Одновременно металл перераспределяется по окружности, поэтому диаметр кольца постепенно возрастает.
Такой процесс нельзя сравнивать с обычным растягиванием. Раскатчик управляет деформацией через рабочий инструмент и должен сохранять правильную геометрию поковки. Для этого контролируются положение кольца, степень обжатия, температурное состояние и текущие размеры.
В зависимости от типа оборудования в процессе участвуют основные и вспомогательные ролики, оправки и направляющие устройства. На радиально-осевых машинах контролируется не только радиальная деформация кольца, но и его высота. Дискораскатное оборудование используется для получения дисковых поковок, а специальные машины позволяют обрабатывать крупные кольца и колеса. Профстандарт прямо разделяет операции по виду и размеру поковок и типу раскатной машины.
В ходе раскатки приходится контролировать несколько взаимосвязанных параметров:
- наружный и внутренний диаметр поковки;
- толщину стенки и высоту кольца;
- температуру начала и окончания деформации;
- степень радиального и осевого обжатия;
- устойчивость положения заготовки относительно рабочего инструмента;
- припуски и допуски, предусмотренные технологией.
Если стенка уменьшается быстрее, чем требуется, а диаметр уже приближается к предельному значению, продолжать обработку нельзя. Поэтому раскатчик постоянно сопоставляет изменение формы с технологическим заданием.
Температура определяет, насколько металл готов изменить форму
Горячая раскатка выполняется в определенном температурном интервале. Нагретый металл легче пластически деформируется, однако это не означает, что более высокая температура всегда облегчает работу.
Перегрев способен отрицательно влиять на структуру металла и качество поковки. Если же заготовка остыла ниже допустимого значения, возрастает сопротивление деформации, увеличиваются нагрузки на оборудование и появляется риск дефектов.
Уже для 4-го разряда ЕТКС требует знания температуры и режима нагрева заготовок. Для 5-го разряда специалист должен разбираться в оптимальных режимах нагрева, в том числе при обработке профильных колец и сферических оболочек из жаропрочных и титановых сплавов.
Поэтому раскатчик следит за состоянием поковки с момента выхода из нагревательного оборудования до окончания деформации. Современная квалификационная характеристика также предусматривает определение температуры начала и окончания раскатки.
Особенно чувствительны к режиму сложные и дорогостоящие сплавы. У них технологическое окно обработки может быть уже, чем у обычных конструкционных сталей. Рабочий должен успеть выполнить необходимую деформацию до того, как заготовка выйдет из установленного температурного диапазона.
Температура связана и со временем транспортирования. Даже правильно нагретая заготовка начинает охлаждаться сразу после извлечения из печи. Поэтому задержка между нагревом и началом раскатки может изменить фактический режим всего процесса.
Измерительный инструмент нужен до окончания раскатки, а не после нее
Если проверить кольцо только после снятия с машины, исправить превышение диаметра или недостаточную толщину стенки уже невозможно. Поэтому размер контролируется непосредственно по ходу формоизменения.
На 3-м разряде ЕТКС уже предусматривает проверку размеров измерительным инструментом. Работник должен знать назначение применяемых средств контроля и выполнять подналадку машины.
На более сложных поковках количество контролируемых параметров увеличивается. Недостаточно получить нужный наружный диаметр, если одновременно нарушены высота, профиль или толщина отдельного участка.
Особенно сложно работать с оболочками переменной толщины. Здесь одинаковое обжатие по всей детали не даст требуемого результата. ЕТКС для 5-го разряда прямо требует понимания зависимости радиального обжатия от толщины заготовки в различных точках.
Контроль позволяет раскатчику решить сразу несколько задач: определить момент завершения операции, своевременно скорректировать режим, не выйти за минимально допустимый размер и обнаружить неравномерное формоизменение.
Качественная поковка получается не после заключительного измерения. Ее геометрия формируется постепенно, поэтому измерение становится частью самой технологии раскатки.
От подшипникового кольца до авиационной оболочки сложность растет поэтапно
Разряды профессии «Раскатчик» хорошо показывают, как меняется ответственность рабочего вместе с размерами, материалом и геометрией поковки.
На 3-м разряде выполняется горячая раскатка заготовок колец для подшипников диаметром до 250 мм. Рабочий поддерживает установленные размеры, использует измерительный инструмент и выполняет подналадку машины.
На 4-м разряде диаметр подшипниковых колец увеличивается до диапазона свыше 250 до 350 мм. Дополнительно появляется раскатка заготовок в конический диск для автомобильных колес на дискораскатном стане и самостоятельная наладка этого оборудования. Более крупные кольца на этом уровне обрабатываются совместно со специалистом высокой квалификации.
Дальнейшее повышение разряда связано уже не только с размером:
- 3-й разряд - кольца сравнительно небольшого диаметра и подналадка машины;
- 4-й разряд - более крупные кольца, дисковые поковки и наладка стана;
- 5-й разряд - крупные кольца, профильные кольца и сложные сферические оболочки из жаропрочных и титановых сплавов;
- 6-й разряд - особо крупные оболочки, правка, калибровка и раскатка тонкостенных деталей из специальных сталей и сплавов.
На 5-м разряде специалист обрабатывает подшипниковые кольца диаметром свыше 350 мм, а также профильные кольца и сферические оболочки переменной толщины для авиационных двигателей диаметром до 1500 мм.
Шестой разряд включает обработку профильных колец и сферических оболочек диаметром свыше 1500 мм, а также тонкостенных деталей из коррозионностойких сталей и молибденовых сплавов. Работник должен знать технологию крупногабаритных деталей, устройство кинематических, гидравлических и нагревательных систем и способы получения установленной точности.
Разряд здесь отражает не количество изготовленных деталей, а способность самостоятельно управлять все более сложной пластической деформацией.
Крупная раскатная машина работает как система, а не как один вращающийся ролик
Современный раскатчик взаимодействует одновременно с нагревательным оборудованием, самой машиной, гидравлической системой, рабочим инструментом, средствами контроля и транспортными механизмами.
На радиально-осевых кольцераскатных машинах управление крупными поковками может осуществляться с пульта. Профстандарт предусматривает подготовку машины, ежедневное обслуживание, управление процессом, определение температуры, измерение поковок и обслуживание дополнительного оборудования.
Перед началом работы проверяются:
- состояние рабочих и направляющих роликов;
- правильность установки инструмента;
- исправность гидравлических и приводных систем;
- работоспособность органов управления и средств измерения;
- готовность нагревательного оборудования;
- отсутствие препятствий в зоне перемещения горячей заготовки.
Состояние инструмента непосредственно влияет на поверхность поковки и устойчивость ее положения. Износ или повреждение рабочего ролика способен оставить повторяющийся след, нарушить профиль или изменить характер деформации.
На высоких разрядах рабочий должен понимать кинематическую схему машины и способы ее наладки. Это необходимо потому, что одинаковое внешнее отклонение детали может иметь разные причины: неправильную установку, износ инструмента, нарушение режима обжатия или ошибку исходной заготовки.
Поверхность кольца может показать проблему раньше окончательного размера
После раскатки оцениваются не только геометрические параметры. Поверхность поковки и характер ее деформации позволяют определить, насколько устойчиво проходил процесс.
Окалина образуется при нагреве металла и может мешать контакту рабочего инструмента с заготовкой. Современная квалификационная характеристика предусматривает ее удаление с заготовок и штампового инструмента при выполнении ряда раскатных операций.
К типичным признакам нарушения могут относиться:
- отклонение наружного или внутреннего диаметра;
- разнотолщинность стенки;
- неправильная высота или профиль кольца;
- овальность и нарушение круглой формы;
- поверхностные дефекты и следы инструмента;
- искажение формы из-за неравномерной деформации.
Если размер систематически уходит в одну сторону на нескольких поковках, необходимо проверять настройку оборудования или технологический режим. Если дефект постоянно появляется в одной зоне окружности, внимание уделяют положению поковки, инструменту и механике машины.
Не всякий дефект рождается непосредственно при раскатке. Исходная заготовка может уже иметь отклонения после предыдущей кузнечной операции или неправильного нагрева. Поэтому специалист должен отличать собственную технологическую ошибку от проблемы, пришедшей с предыдущего участка.
На высоких квалификациях именно такая диагностика становится одной из наиболее важных частей профессионального мастерства.
Раскатчик стержней работает уже не с металлом, а с карандашной массой
Несмотря на похожее название, раскатчик стержней относится к производству карандашей и имеет 3-й и 4-й разряды. Здесь задача заключается в выправлении и обработке чернографитных, цветных и копировальных стержней.
На 3-м разряде стержни раскатываются вручную на металлической холодной плите до устранения кривизны. Работник также занимается копировальными нитями стержней, их разрезкой, сортировкой, сушкой, укладкой и упаковкой.
Для этой работы характерна совершенно другая причина брака. Металлическое кольцо при раскатке пластически изменяет размеры под силовым воздействием машины. Карандашный стержень нужно выправить, не сломав и не нарушив его поверхность.
На 4-м разряде работа связана с копировальными стержнями на горячей плите. Они предварительно подогреваются по установленному температурному режиму, после чего перемешиваются и раскатываются. Негодные, овальные, короткие и шероховатые стержни отсортировываются.
Поэтому обучение по профессии «Раскатчик» кузнечно-прессового производства не может использоваться как программа для раскатчика стержней.
Ткань и бумага раскатываются для контроля и подготовки, а не для изменения структуры
Раскатчик ткани относится к хлопчатобумажному производству и имеет 2-й разряд. Он раскатывает ткань и чехол на специальной машине, одновременно просматривая качество материала. В обязанности входят установка роликов, сшивка ткани, подбор партий по артикулам и сортам, заполнение паспортов с указанием обнаруженных дефектов, чистка и смазка машины.
Здесь раскатка нужна прежде всего для последовательного прохождения полотна через рабочее место и контроля его состояния. Работник должен знать ассортимент ткани и правильно объединять партии, поскольку ошибка способна смешать разные артикулы или сорта.
Еще одно самостоятельное направление - раскатчик-сортировщик бумаги. Для него предусмотрены 1-й и 3-й разряды, причем 2-го разряда в квалификационной характеристике нет.
На 1-м разряде специалист под руководством более квалифицированного работника раскатывает технические и крашеные виды бумаги на полотна требуемого формата и удаляет обнаруженные дефектные участки.
На 3-м разряде работа выполняется самостоятельно с пергаментной, светочувствительной, миллиметровой, диазотипной, копировальной и другой технической бумагой. Материал может быть обработан различными эмульсиями и красителями. Бумага раскатывается в рулоны или на полотна требуемого формата, дефекты удаляются, а листы в пачках подсчитываются.
Таким образом, общий корень описывает совершенно разные технологические действия. Для металла раскатка означает управляемую пластическую деформацию, для карандашных стержней - выправление, а для ткани и бумаги - развертывание материала с одновременной подготовкой и контролем качества.
Горячая поковка и вращающаяся машина требуют дистанции от рабочей зоны
Кузнечно-прессовая раскатка сочетает высокую температуру, значительные усилия и движущиеся части оборудования. Заготовка может иметь большую массу, а отдельные операции выполняются с использованием транспортных и грузоподъемных средств.
Правила по охране труда при обработке металлов, утвержденные приказом Минтруда России № 887н, распространяются в том числе на кузнечно-прессовые работы.
На участке раскатки необходимо учитывать:
- ожоги от горячей поковки, окалины и нагретого инструмента;
- захват или затягивание движущимися элементами машины;
- выброс окалины и других горячих частиц;
- перемещение тяжелых поковок и технологической оснастки;
- воздействие шума, теплового излучения и нагретого воздуха;
- опасность при наладке, очистке и обслуживании работающего оборудования.
Одна из принципиальных ошибок - попытка вручную поправить положение поковки в опасной зоне работающей машины. Манипуляции выполняются предусмотренными средствами и в соответствии с технологией, а обслуживание и устранение неисправностей требуют безопасной остановки оборудования.
Дополнительное внимание уделяется рабочему инструменту. Раскатные ролики и другие элементы воспринимают большие нагрузки. Повреждение или неправильная установка инструмента влияют и на качество, и на безопасность процесса.
Профстандарт также включает требования по применению средств индивидуальной защиты, безопасному обслуживанию машин и поддержанию рабочего места в соответствии с требованиями охраны труда, пожарной, промышленной и экологической безопасности.
Обучение требованиям охраны труда и проверка знания организуются в порядке, установленном Постановлением Правительства РФ № 2464. Профессиональная квалификация раскатчика не заменяет инструктажи, обучение безопасным методам работы и допуск к конкретному оборудованию предприятия.
Обучение раскатчиков в МПЦ «Феникс»
При выборе программы профессионального обучения в МПЦ «Феникс» учитываются полное наименование профессии, отрасль и требуемый разряд. Если сотрудник будет выполнять горячую раскатку кольцевых, дисковых и других металлических поковок, программа формируется для профессии «Раскатчик» с квалификацией 3-6-го разрядов.
В ходе подготовки изучаются основы горячей пластической деформации металла, марки и свойства обрабатываемых сталей и сплавов, режимы нагрева, устройство раскатных машин, дискораскатных станов и нагревательных устройств. Отдельное внимание уделяется измерению поковок, припускам и допускам, последовательности наладки и подналадки оборудования, причинам отклонения формы и размеров.
Содержание программы меняется с квалификацией. Для 3-го разряда основными становятся относительно небольшие кольцевые заготовки, измерение и подналадка. На 4-м добавляются более крупные кольца, дисковые поковки и самостоятельная наладка соответствующего оборудования. Подготовка на 5-й и 6-й разряды требует понимания раскатки профильных колец, сложных оболочек, специальных сплавов, крупногабаритных и тонкостенных деталей.
Если работник фактически занимается карандашными стержнями, хлопчатобумажной тканью или технической бумагой, выбирается уже другая программа. Раскатчик стержней, раскатчик ткани и раскатчик-сортировщик бумаги имеют самостоятельные квалификационные характеристики и собственные требования к знаниям.
Конкретные модели радиальных, радиально-осевых, колесораскатных и дискораскатных машин, пульты управления, нагревательные установки, измерительные средства и технологические режимы предприятия дополнительно осваиваются непосредственно на рабочем месте.
После прохождения профессионального обучения и итоговой аттестации оформляются предусмотренные документы. Для раскатчика квалификация означает способность управлять не просто машиной, а самим процессом формоизменения: видеть, как каждое очередное обжатие меняет поковку, и завершать раскатку до того, как небольшое отклонение превратится в неисправимый дефект.
Форматы обучения по направлению "Раскатчик"


Обучение проходит на современной образовательной платформе. Вы получаете теоретические материалы, практические задания, учебные консультации с преподавателем-практиком.
Преподаватели


ФОТОГАЛЕРЕЯ






Новости


Да, можно. Согласно 273 ФЗ об образовании, иностранные граждане имеют право на получение образования в нашей стране. Сначала Вам нужно проверить, признается ли диплом вашей страны на территории РФ, это можно сделать на сайте Рособрнадзора, по ссылке.
Если диплом признается, то нужно его перевести на русский язык и заверить его у нотариуса (если он уже переведен на русский язык, то данный пункт можно пропустить)
После этих несложных действий Вы обращаетесь к нам, выбираете программу обучения и по итогу получаете удостоверение о повышении квалификации или диплом о профессиональной переподготовке


8 (800) 201-22-37
Статьи



НАС РЕКОМЕНДУЮТ
Желаем успехов и процветания.
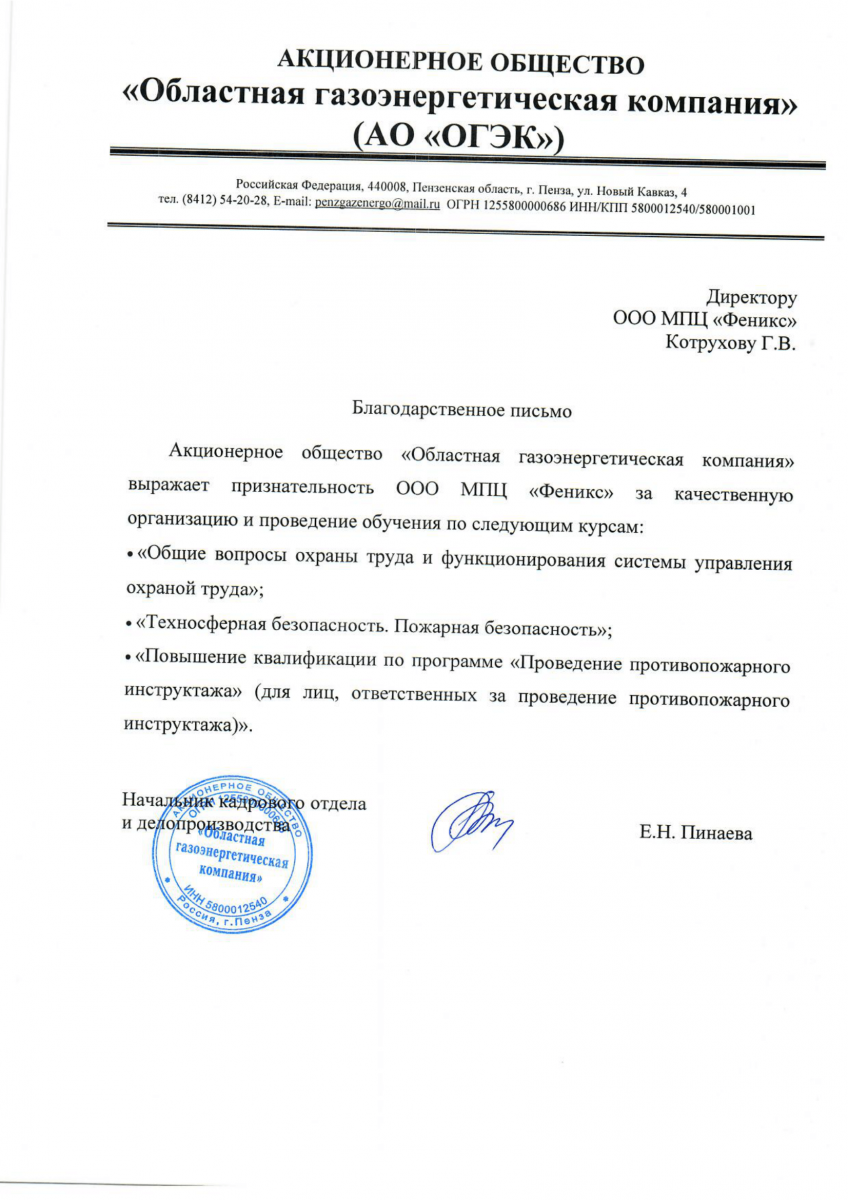
Акционерное общество "Областная газоэнергетическая компания" выражает признательность ООО МПЦ "Феникс" за качественную организацию и проведение обучения по следующим курсам:
"Общие вопросы охраны труда и функционирования системы управления охраной труда";
"Техносферная безопасность. Пожарная безопасность";
"Повышение квалификации по программе "Проведение противопожарного инструктажа" (для лиц, ответственных за проведение противопожарного инструктажа)".
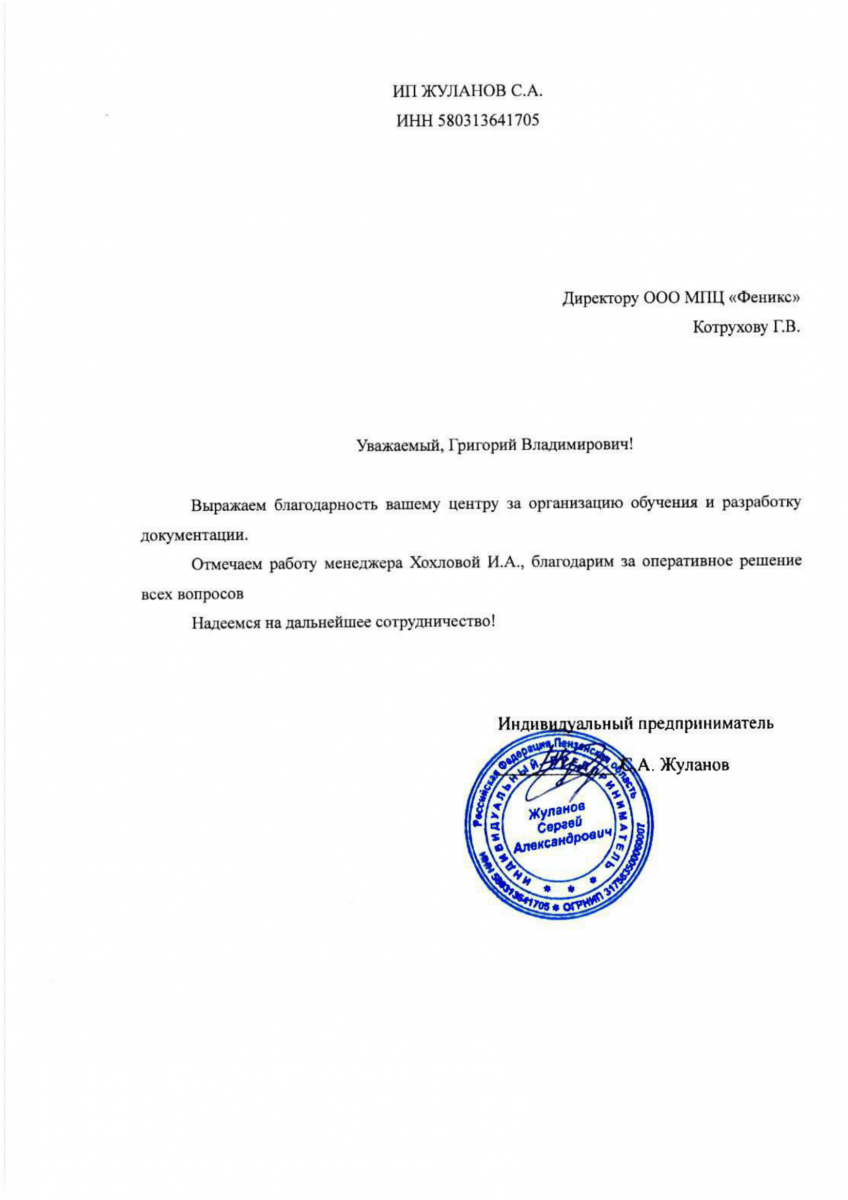
Выражаем благодарность вашему центру за организацию обучения и разработку документации.
Отмечаем работу менеджера Хохловой И.А., благодарим за оперативное решение всех вопросов.
Надеемся на дальнейшее сотрудничество!
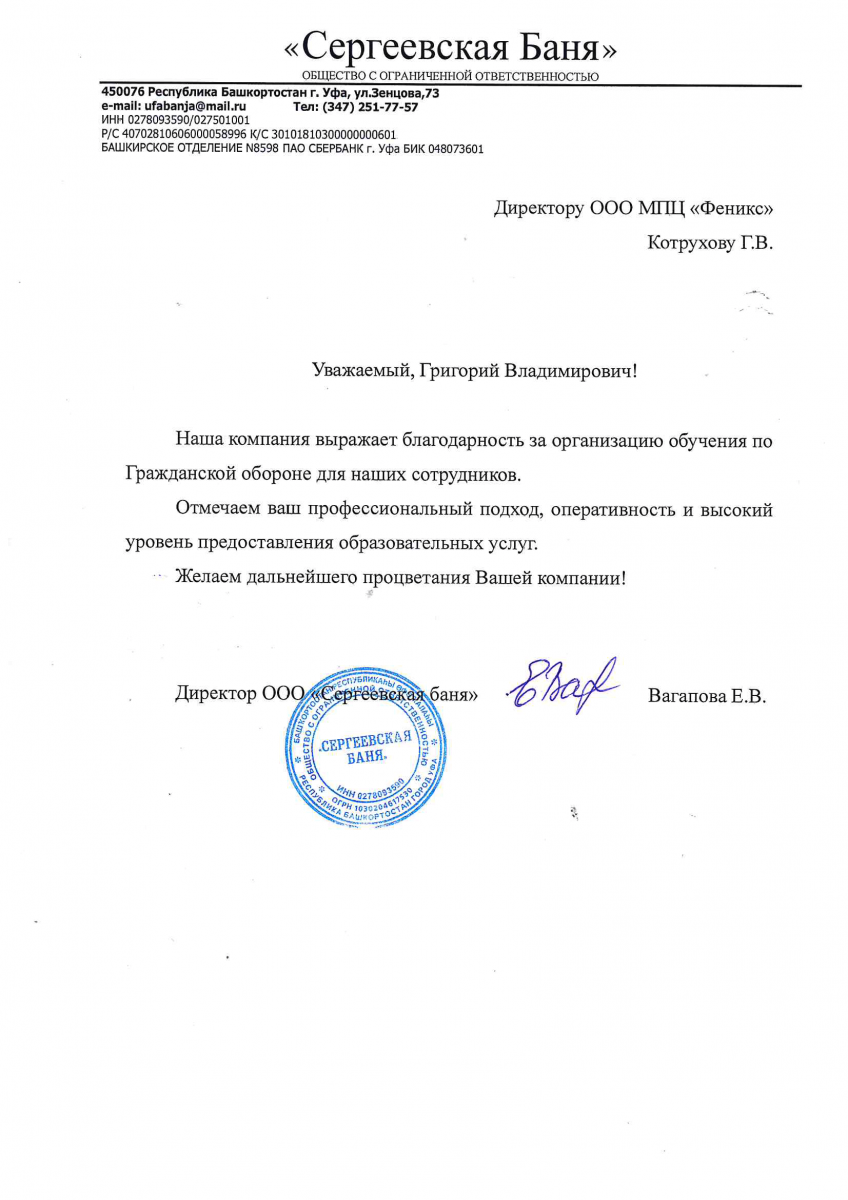
Наша компания выражает благодарность за организация обучения по Гражданской обороне для наших сотрудников.
Отмечаем ваш профессиональный подход,оперативность и высокий уровень предоставления образовательных услуг.
Желаем дальнейшего процветания Вашей компании!
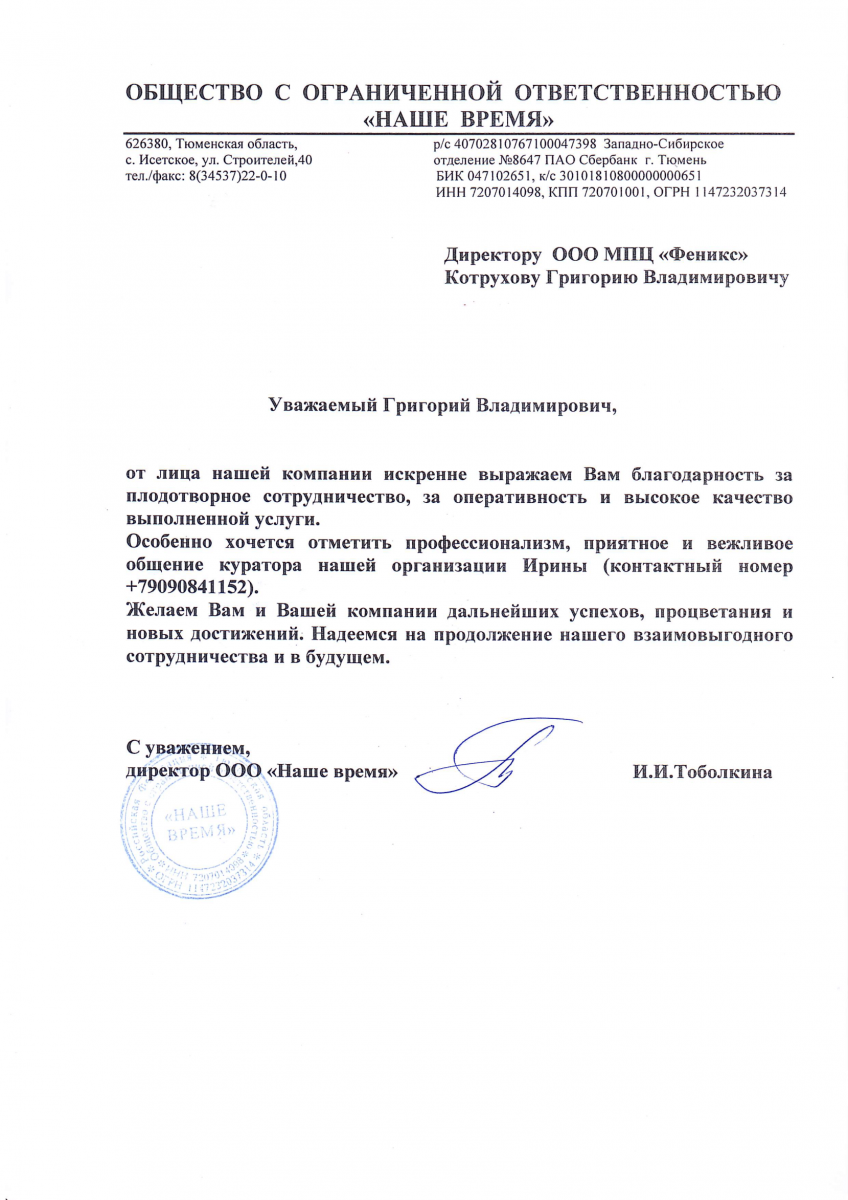
От лица нашей компании искренне выражаем Вам благодарность за плодотворное сотрудничество, за оперативность и высокое качество выполненной услуги.
Особенно хочется отметить профессионализм, приятное и вежливое общение куратора нашей организации Ирины.
Желаем Вам и Вашей компании дальнейших успехов, процветания и новых достижений. Надеемся на продолжение нашего взаимовыгодного сотрудничества в будущем.
Нас благодарят


О нас пишут


О нас говорят


Наши клиенты