Обучение на пропитчик в Миассе

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 200 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 200 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 200 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
7 200 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
5 600 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
5 600 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 800 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
5 800 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 000 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
5 800 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 000 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего
Особенность этой профессии заключается в том, что результат определяется не только состоянием наружной поверхности. Пропитывающий состав должен проникнуть в материал на необходимую глубину, равномерно распределиться и пройти дальнейшую обработку в установленном режиме. Изделие может внешне выглядеть нормально, но при недостаточной пропитке его внутренние участки не получат необходимых свойств.
Для работы применяются ванны, сушильные шкафы, автоклавы, печи, вакуумные установки и другое технологическое оборудование. В ЕТКС для профессии «Пропитчик» предусмотрено ведение процесса с использованием пропиточных электропечей, ванн, автоклавов и установок с различными способами нагрева. Работник загружает изделия, наблюдает за температурой и ходом процесса, а после его завершения выгружает готовую продукцию.
Характер работы особенно сильно зависит от специализации. Например, пропитчик электротехнических изделий может работать с катушками, трансформаторами и другими изделиями, выполнять пропитку с последующей сушкой и использовать вакуумное оборудование. В деревообработке применяются антисептические, смоляные, парафиновые и другие составы, а в кабельном производстве технология может включать глубокий вакуум, фильтрацию и подготовку пропитывающего масла.
Поэтому профессиональная подготовка пропитчика должна быть связана с конкретным производством. Специалисту недостаточно знать общие принципы обработки - необходимо понимать свойства используемого состава, конструкцию оборудования, режим сушки и требования к качеству именно той продукции, с которой ему предстоит работать.
Что происходит с изделием во время пропитки
Перед обработкой изделие необходимо подготовить. На поверхности не должны оставаться загрязнения и вещества, которые препятствуют нормальному проникновению состава. В некоторых технологиях значение имеет и состояние самого материала: например, избыточная влажность способна ухудшить результат последующей обработки.
После подготовки изделия размещаются в ванне, автоклаве, шкафу или другой установке. Важно правильно выполнить загрузку. Если детали расположены слишком плотно либо перекрывают друг друга, пропитывающий состав может распределиться неравномерно. Поэтому порядок размещения определяется технологией и конструкцией оборудования.
Далее начинается непосредственно пропитка. В наиболее простых процессах материал погружается в состав и выдерживается установленное время. Более сложное оборудование позволяет дополнительно управлять температурой, давлением и вакуумом. Такие режимы помогают удалить воздух из внутренних пор или полостей и обеспечить более глубокое проникновение материала.
В зависимости от рабочего участка специалисту могут поручаться:
-
подготовка изделий и технологической установки перед загрузкой;
-
приготовление или подготовка пропиточного состава;
-
размещение продукции в ваннах, автоклавах, печах или шкафах;
-
контроль температуры, продолжительности, давления и других параметров;
-
наблюдение за состоянием состава и ходом технологического процесса;
-
выгрузка продукции и ее передача на сушку или следующую операцию.
После основной обработки часто требуется сушка. Она необходима не просто для удаления внешней жидкости. В процессе выдержки и нагрева пропиточный материал закрепляется в структуре изделия и приобретает предусмотренные свойства. Нарушение режима сушки способно свести к минимуму результат правильно проведенной пропитки.
Особенно внимательно специалист должен относиться к времени каждого этапа. Слишком короткая выдержка может привести к недостаточному проникновению состава, но чрезмерное увеличение продолжительности тоже нельзя считать универсальным способом улучшения качества. Все параметры устанавливаются технологией для конкретного материала.
Состав должен быть не просто приготовлен, а подготовлен правильно
Свойства пропиточного материала непосредственно влияют на результат. В разных производствах применяются масла, смолы, лаки, парафины, электролиты, связующие растворы и другие составы. Некоторые из них поступают на участок готовыми, другие необходимо предварительно подготовить, развести либо довести до определенного состояния.
Например, квалификационные характеристики пропитчика в производстве изделий электронной техники предусматривают приготовление пропиточных материалов и доведение составов до необходимой вязкости. Это показывает, что работа специалиста может включать не только обслуживание самой установки, но и подготовку технологической среды.
Вязкость особенно важна для равномерного проникновения. Слишком густой материал хуже заполняет мелкие поры и полости, а состав с характеристиками, не соответствующими технологии, может образовывать неправильный слой или стекать с поверхности. Поэтому работник контролирует предусмотренные параметры, а не оценивает пригодность состава только визуально.
Температура также может изменять свойства используемого материала. Нагрев делает некоторые составы более текучими, однако превышать установленный режим нельзя. Повышение температуры ради ускорения процесса способно изменить свойства вещества, увеличить выделение паров или отрицательно повлиять на изделие.
Необходимо следить и за чистотой пропиточного материала. Попадание посторонних частиц или остатков продукции способно привести к появлению дефектов. Если технология предусматривает фильтрацию, замену состава или другую подготовку, операции выполняются с установленной периодичностью.
Самостоятельно смешивать вещества или добавлять неизвестные компоненты для изменения вязкости запрещается. Работник использует только предусмотренные технологической документацией материалы и действует в пределах своей квалификации. Если свойства состава изменились необычным образом, необходимо определить дальнейшие действия вместе с ответственным специалистом.
Вакуум, нагрев и сушка меняют глубину обработки
На простом участке пропитка может выполняться обычным погружением. Однако для изделий, где требуется проникновение состава во внутренние поры, обмотки или труднодоступные полости, применяются более сложные режимы.
Вакуум позволяет удалить часть воздуха, который находится внутри материала. После этого пропитывающий состав получает возможность проникнуть глубже. Такой принцип особенно важен при обработке электротехнической продукции. Для более высоких разрядов пропитчика электротехнических изделий ЕТКС предусматривает работу в вакуумных и термовакуумных установках с контролем температуры и давления.
Работнику необходимо понимать последовательность изменения режима. Нельзя произвольно включать и отключать вакуум, менять давление или открывать установку, не завершив предусмотренный цикл. Нарушение последовательности способно ухудшить качество продукции и создать опасную ситуацию.
Нагрев применяется для подготовки изделия, самого состава или последующей сушки. Он должен распределяться в соответствии с возможностями оборудования. Если продукция прогревается неравномерно, отдельные участки могут получить разные свойства.
После завершения пропитки изделие иногда сначала выдерживают для стекания лишнего состава, а затем перемещают в сушильное оборудование. Такой промежуточный этап необходим для предотвращения потеков и избыточного накопления материала на отдельных участках.
При работе на автоматизированных и вакуумных установках специалист постоянно сравнивает показания приборов с установленным режимом. Температура, давление и продолжительность цикла должны соответствовать заданию. Если прибор показывает необычное значение, нельзя просто компенсировать его случайным изменением другого параметра.
Где чаще всего появляется дефект
Неравномерная пропитка может возникнуть еще до запуска оборудования. Неправильно очищенная поверхность, чрезмерно плотная загрузка, неподходящее состояние материала или загрязненный состав создают предпосылки для брака, который проявится только после завершения технологического цикла.
Одна из проблем - недостаточная глубина проникновения. Внешняя часть изделия оказывается обработанной, однако внутри сохраняются непропитанные участки. Причиной может стать слишком короткая выдержка, неподходящая вязкость, нарушение вакуумного режима или неправильная предварительная подготовка.
Другой дефект связан с избыточным количеством состава на поверхности. После сушки могут появляться наплывы, неровности и другие следы, особенно если не выдержан предусмотренный период стекания или изделия неправильно расположены.
При серийной работе необходимо обращать внимание не только на отдельный дефект, но и на его повторяемость. Если одинаковая проблема появляется на нескольких изделиях подряд, вероятной причиной становится технологический режим, состояние установки или пропиточного состава.
Качество может контролироваться несколькими способами. На простых операциях применяется наружный осмотр. Например, для начальных разрядов пропитчика электротехнических изделий ЕТКС прямо предусматривает определение качества пропитки внешним осмотром, а на следующем уровне дополнительно может использоваться контроль по привесу.
Специалист не должен пытаться скрыть неудовлетворительный результат повторной обработкой без разрешения технологии. Для некоторых изделий повторная пропитка допустима, для других она может изменить свойства или привести к превышению необходимого количества материала.
Рабочий участок с химическими составами требует особого порядка
Профессиональные риски пропитчика зависят от используемых материалов и оборудования. Работник может контактировать с нагретыми поверхностями, парами технологических составов, жидкостями, работающими автоклавами и вакуумными установками. Поэтому безопасная организация участка начинается еще до загрузки продукции.
Особое значение имеет вентиляция. Если используемый материал способен выделять пары, необходимо обеспечить предусмотренное технологией удаление загрязненного воздуха. Работник не должен отключать вентиляционные устройства ради уменьшения шума или по другой причине во время проведения операции.
Емкости и технологические составы необходимо хранить в предусмотренной таре с соответствующей маркировкой. Переливание в случайные емкости увеличивает вероятность ошибки и неправильного использования материала. Остатки разных веществ нельзя объединять без установленного технологией разрешения.
До начала процесса проверяется состояние оборудования. Для установок, работающих под давлением или вакуумом, особенно важно соблюдать порядок открытия и закрытия. Нельзя пытаться открыть аппарат до того, как его состояние соответствует безопасным условиям, предусмотренным инструкцией.
В работе пропитчика важно:
-
применять предусмотренную специальную одежду и другие средства индивидуальной защиты;
-
не допускать попадания пропиточного состава на кожу и в глаза;
-
соблюдать порядок эксплуатации нагреваемых, вакуумных и других установок;
-
поддерживать чистоту пола и своевременно устранять разливы;
-
не вмешиваться самостоятельно в оборудование при неисправности механизмов;
-
выполнять установленный порядок действий при утечке, перегреве или другой нештатной ситуации.
Если состав попал на рабочую поверхность или произошла утечка, нельзя использовать случайный способ уборки. Действия зависят от свойств конкретного материала и установленных предприятием инструкций.
При работе с нагретой продукцией дополнительно учитывается риск ожога. Изделие после завершения цикла может внешне не отличаться от холодного, поэтому его выгрузка выполняется с помощью предусмотренных инструментов и приспособлений.
Обучение строится вокруг конкретной технологии
Для профессии «Пропитчик» особенно важно правильно определить направление подготовки. Одно короткое название может относиться к разным производствам, в которых применяются совершенно разные материалы и оборудование.
Например, общий пропитчик в производстве электронной техники может работать с конденсаторами и пропиточными составами, пропитчик электротехнических изделий - с катушками, трансформаторами и вакуумными аппаратами, а пропитчик пиломатериалов - с древесиной и защитными растворами. Отдельно существует профессия пропитчика кабелей и проводов, где на высокой квалификации предусматривается обработка кабельной продукции в аппаратах глубокого вакуума.
Поэтому программа должна соответствовать не только названию должности, но и реальным трудовым функциям. Нельзя считать работника автоматически подготовленным к вакуумной обработке электротехнических изделий только потому, что ранее он выполнял поверхностную пропитку другого материала.
Во время обучения рассматриваются свойства применяемых составов, устройство оборудования, способы загрузки, технологические режимы и методы контроля результата. Будущий специалист учится понимать, каким образом температура, продолжительность, вязкость и давление влияют на глубину и равномерность обработки.
Практическая подготовка позволяет освоить последовательность операций:
-
подготовить материал, оборудование и пропиточный состав;
-
выполнить правильную загрузку продукции;
-
установить и контролировать предусмотренный технологический режим;
-
следить за температурой, давлением, вакуумом и временем обработки;
-
оценивать качество результата и выявлять характерные дефекты;
-
безопасно завершать цикл и подготавливать оборудование к следующей партии.
После освоения программы профессионального обучения и успешного прохождения итоговой аттестации оформляются предусмотренные программой документы о квалификации. После трудоустройства специалист дополнительно изучает применяемые на предприятии материалы, конкретные установки и локальный технологический процесс.
Допуск к работе и ответственность работодателя
Одной профессиональной подготовки недостаточно для автоматического допуска сотрудника к производственному оборудованию. Работодатель должен организовать обязательное обучение по охране труда и проверку знания требований с учетом конкретного рабочего места.
На 1 сентября 2026 года действует Постановление Правительства РФ № 2464 в редакции от 30 июня 2026 года. Правила устанавливают обязательные требования к обучению работников по охране труда и проверке их знаний.
Для пропитчика дополнительно учитываются характер применяемых химических материалов, используемые средства индивидуальной защиты, эксплуатационная документация оборудования и локальные инструкции предприятия. Если конкретное рабочее место предусматривает дополнительные обязательные процедуры, они должны быть выполнены до самостоятельной работы.
Работнику необходимо изучить именно ту установку, которую он будет обслуживать. Опыт на обычной пропиточной ванне не заменяет ознакомления с автоклавом или термовакуумной системой, поскольку устройство, органы управления и порядок безопасной остановки оборудования различаются.
За допуск сотрудника без прохождения установленного обучения и проверки знания требований охраны труда часть 3 статьи 5.27.1 КоАП РФ предусматривает штрафы:
-
для должностных лиц - от 15 000 до 25 000 рублей;
-
для индивидуальных предпринимателей - от 15 000 до 25 000 рублей;
-
для юридических лиц - от 110 000 до 130 000 рублей.
Та же часть статьи распространяется на предусмотренные законом случаи допуска без обязательных медицинских осмотров, психиатрического освидетельствования или при наличии медицинских противопоказаний. Указанные размеры штрафов актуальны на 1 сентября 2026 года.
Для предприятия последствия неправильной подготовки пропитчика могут быть значительно шире административной ответственности. Ошибка в составе, температуре или вакуумном режиме способна испортить целую партию изделий, а нарушение порядка обращения с оборудованием и материалами создает непосредственный риск производственного происшествия.
Подготовка пропитчиков в МПЦ «Феникс»
МПЦ «Феникс» проводит профессиональное обучение рабочих с учетом выбранной профессии, специализации и требуемой квалификации. Для пропитчика особенно важно определить фактическое направление работы, поскольку технология обработки электротехнических изделий, кабельной продукции, древесины и других материалов существенно различается.
В процессе подготовки слушатель изучает не только последовательность выполнения операций, но и причины установленных технологических режимов. Это помогает понимать, почему необходимо контролировать состояние пропиточного материала, каким образом вакуум влияет на глубину проникновения состава и почему нарушение сушки способно ухудшить результат уже выполненной обработки.
Полученные знания формируют основу для дальнейшей работы на производстве. Специалист учится подготавливать изделия и оборудование, контролировать режим пропитки, выявлять признаки отклонений и правильно завершать технологический цикл.
После обучения особенности конкретной установки, используемых составов и продукции дополнительно осваиваются непосредственно на предприятии. Такой подход позволяет соединить профессиональную подготовку с реальными условиями рабочего участка и выполнять пропиточные операции в соответствии с установленной технологией.
Форматы обучения по направлению "Пропитчик"


Обучение проходит на современной образовательной платформе. Вы получаете теоретические материалы, практические задания, учебные консультации с преподавателем-практиком.
Преподаватели


ФОТОГАЛЕРЕЯ






Новости


Да, можно. Согласно 273 ФЗ об образовании, иностранные граждане имеют право на получение образования в нашей стране. Сначала Вам нужно проверить, признается ли диплом вашей страны на территории РФ, это можно сделать на сайте Рособрнадзора, по ссылке.
Если диплом признается, то нужно его перевести на русский язык и заверить его у нотариуса (если он уже переведен на русский язык, то данный пункт можно пропустить)
После этих несложных действий Вы обращаетесь к нам, выбираете программу обучения и по итогу получаете удостоверение о повышении квалификации или диплом о профессиональной переподготовке


8 (800) 201-22-37
Статьи



НАС РЕКОМЕНДУЮТ
Желаем успехов и процветания.
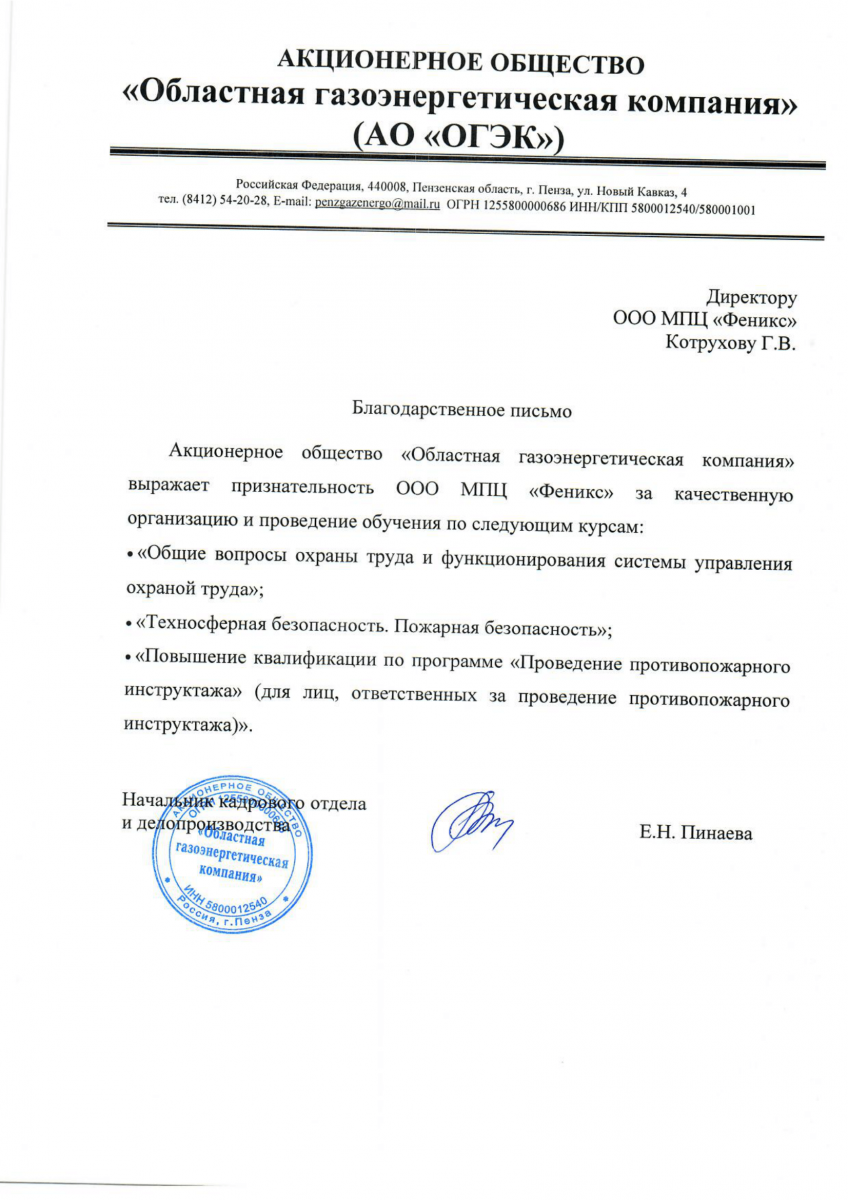
Акционерное общество "Областная газоэнергетическая компания" выражает признательность ООО МПЦ "Феникс" за качественную организацию и проведение обучения по следующим курсам:
"Общие вопросы охраны труда и функционирования системы управления охраной труда";
"Техносферная безопасность. Пожарная безопасность";
"Повышение квалификации по программе "Проведение противопожарного инструктажа" (для лиц, ответственных за проведение противопожарного инструктажа)".
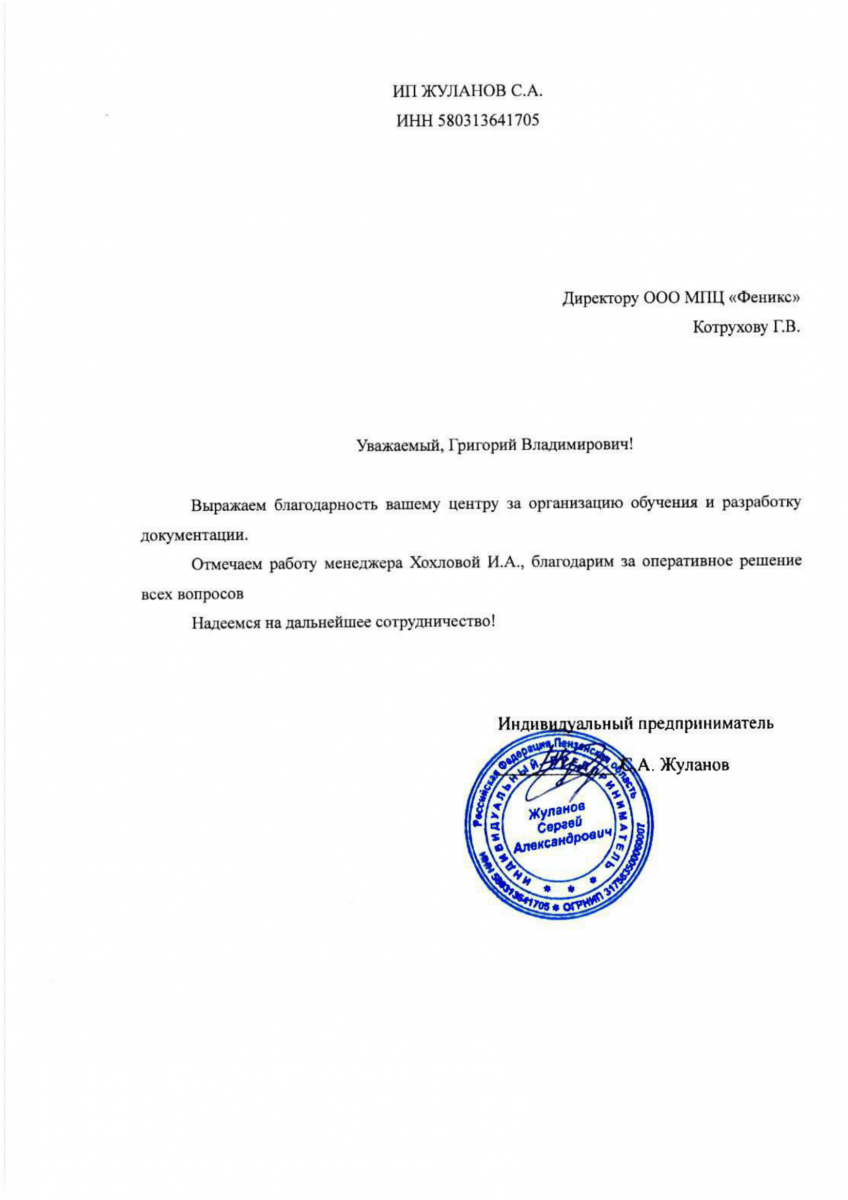
Выражаем благодарность вашему центру за организацию обучения и разработку документации.
Отмечаем работу менеджера Хохловой И.А., благодарим за оперативное решение всех вопросов.
Надеемся на дальнейшее сотрудничество!
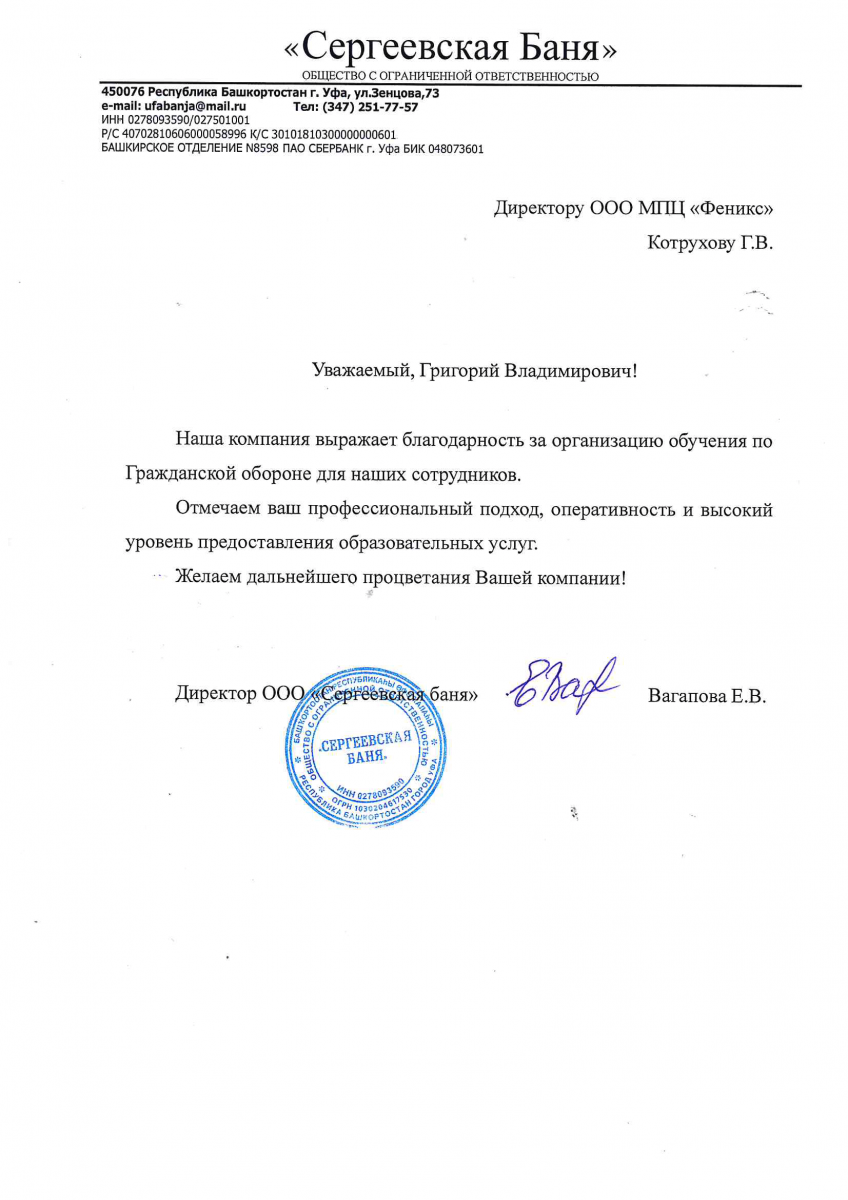
Наша компания выражает благодарность за организация обучения по Гражданской обороне для наших сотрудников.
Отмечаем ваш профессиональный подход,оперативность и высокий уровень предоставления образовательных услуг.
Желаем дальнейшего процветания Вашей компании!
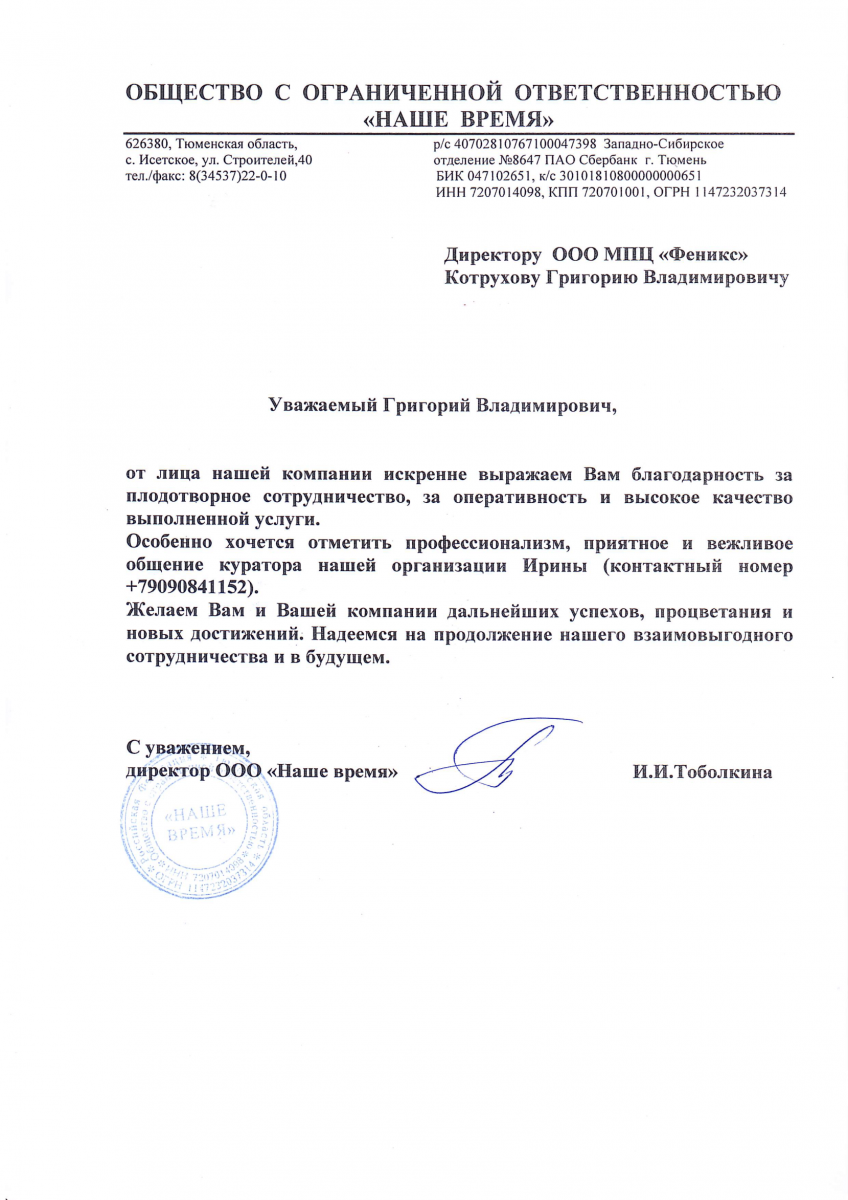
От лица нашей компании искренне выражаем Вам благодарность за плодотворное сотрудничество, за оперативность и высокое качество выполненной услуги.
Особенно хочется отметить профессионализм, приятное и вежливое общение куратора нашей организации Ирины.
Желаем Вам и Вашей компании дальнейших успехов, процветания и новых достижений. Надеемся на продолжение нашего взаимовыгодного сотрудничества в будущем.
Нас благодарят


О нас пишут


О нас говорят


Наши клиенты