Обучение на навивщика в Новосибирске

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 000 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 300 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 400 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 800 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего
Навивка кажется простой операцией только до тех пор, пока не требуется получить точный результат. Каждый новый виток ложится поверх предыдущего, поэтому небольшая ошибка в натяжении, положении материала или работе оправки постепенно накапливается. К концу операции она может превратиться в заметное отклонение геометрии, изменение размеров, нарушение плотности или дефект готового изделия.
Название «навивщик» используется сразу в нескольких производственных направлениях, но самостоятельной универсальной профессии с одним таким наименованием и общей квалификационной шкалой нет. В ОКПДТР отдельно представлены навивщик картона, навивщик магнитопроводов, навивщик металлокордного полотна и навивщик пружин. Эти профессии относятся к разным производствам и имеют собственные диапазоны разрядов.
Различия между ними принципиальны. В одном случае рабочий формирует магнитопровод из тонкой электротехнической стальной ленты, в другом изготавливает пружину из проволоки, в третьем получает армированное металлокордное полотно для шинного производства. Навивщик картона вообще работает не с металлом, а с раскроенными картонными заготовками, формируя детали художественных изделий из папье-маше. Поэтому обучение по одному из этих направлений нельзя автоматически считать подготовкой по другому.
Общим остается технологический принцип. Материал должен последовательно укладываться на оправку, барабан, шаблон или другой формообразующий элемент с заданным расположением витков или слоев. Работник следит за подачей, натяжением, размерами заготовки, состоянием оборудования и качеством получаемой формы. Чем тоньше материал, выше требования к точности и сложнее конструкция изделия, тем заметнее влияние каждого отклонения.
Разряды для разных профессий также различаются. Навивщик пружин имеет 2-й и 3-й разряды, навивщик магнитопроводов - 3-5-й, навивщик картона - 3-4-й. Для навивщика металлокордного полотна предусмотрен 4-й разряд. Эти диапазоны нельзя объединять в условную шкалу «навивщика с 2-го по 5-й разряд»: квалификация определяется конкретной профессией и характером выполняемой работы.
Каждый следующий виток усиливает ошибку предыдущего
Главная особенность навивки заключается в накопительном характере процесса. Если первый слой или первые витки расположены неправильно, последующий материал уже укладывается на искаженную основу. Исправить результат в конце операции обычно значительно сложнее, чем заметить нарушение в самом начале.
Например, изменение натяжения металлической ленты при изготовлении магнитопровода влияет на плотность его формирования и геометрические размеры. При навивке проволочной пружины неправильный режим может изменить форму витков и характеристики готового изделия. В металлокордном полотне нарушение укладки нитей отражается на равномерности армирующей структуры. При работе с картоном смещение относительно шаблона приводит к изменению формы детали.
Во время работы особенно контролируются:
-
равномерность подачи ленты, проволоки, нити или картонной заготовки;
-
положение материала относительно оправки, шаблона или барабана;
-
натяжение и отсутствие рывков во время навивки;
-
размеры и форма получаемой заготовки;
-
состояние поверхности исходного материала;
-
отсутствие смещений, складок, перекосов и других видимых дефектов.
Причину нарушения ищут не только в самом материале. Нестабильную укладку может вызвать износ направляющего элемента, неправильная установка оправки, нарушение регулировки натяжного устройства или изменение скорости вращения. Поэтому навивщик должен уметь связывать внешний вид заготовки с состоянием оборудования.
Тонкая стальная лента становится рабочим магнитопроводом
Навивщик магнитопроводов относится к производству радиодеталей. Его исходным материалом служат электротехнические стали и магнитомягкие сплавы в виде ленты. Лента навивается в кольцевые или другие заготовки, которые затем используются как магнитопроводы электротехнических и электронных изделий.
Для профессии установлены 3-й, 4-й и 5-й разряды. Уже на 3-м разряде работник навивает заготовки разных типов и размеров из электротехнической стали, регулирует полуавтомат на необходимую толщину и проверяет толщину эмалевого покрытия измерительным инструментом. Он должен знать свойства электротехнической стали и изоляционных материалов, устройство оборудования и способы проверки готового магнитопровода.
Покрытие на стальной ленте имеет функциональное значение. Отдельные витки не должны просто превратиться в сплошную металлическую массу. Изоляция между слоями влияет на электрические и магнитные свойства изделия. Повреждение покрытия при подаче или чрезмерном натяжении поэтому становится не только внешним дефектом.
При контроле могут учитываться геометрические размеры, масса, электрическое сопротивление и магнитные характеристики. Это показывает, насколько далеко работа навивщика выходит за пределы механического формирования кольца. Специалист должен понимать, почему изменение плотности навивки, повреждение изоляции или неправильный размер могут повлиять на дальнейшую работу магнитопровода.
На 4-м разряде усложняются применяемые материалы и точность. Выполняется навивка из пермаллоевых магнитомягких сплавов и электротехнической стали, регулируются автоматы и полуавтоматы на заданный типоразмер, настраиваются натяжные устройства. В характеристику входят также контактная сварка последнего витка и наладка сварочного узла.
Пятый разряд связан с еще более тонкими лентами, специальными оправками, повышенной точностью, экспериментальными и особо стабильными образцами. Работник регулирует автоматы, полуавтоматы и станки со специальными приспособлениями, выполняет подналадку, контролирует качество и устраняет причины брака.
У пружины геометрия должна превратиться в заданное усилие
Навивщик пружин работает в производстве часов и технических камней. Здесь небольшой размер детали не означает простой технологии. Пружина должна не только иметь заданную форму, но и создавать требуемый крутящий момент, поэтому ошибка навивки непосредственно отражается на ее рабочих свойствах.
Для профессии предусмотрены 2-й и 3-й разряды. На 2-м разряде выполняется навивка спиральных пружин для различных типов часов на специальных станках. В производственный цикл входят подготовка заготовки заданной длины, выполнение отверстий и накладок, обработка концов, формирование крючка и закрепление элементов. Готовые пружины проверяются по крутящему моменту и сортируются.
Поэтому рабочий контролирует не только внешний диаметр или количество витков. Две визуально похожие пружины могут вести себя по-разному, если различается исходный материал или режим формирования. Проверка крутящего момента позволяет оценить именно функциональный результат.
На 3-м разряде применяется рояльная и плющеная проволока, а навивка выполняется на специальных полуавтоматах. Рабочий самостоятельно проверяет качество пружин, выполняет наладку и подналадку оборудования.
Повышение квалификации здесь связано прежде всего с переходом от выполнения установленной операции к управлению полуавтоматическим оборудованием. Навивщик должен понимать, какой элемент настройки влияет на форму пружины и почему изменение режима приводит к отклонению готовой детали.
Магнитопровод и пружина требуют точности по разным причинам
Работа с металлической лентой и проволокой хорошо показывает, почему нельзя объединять профессии только по одинаковому слову «навивка». Для магнитопровода существенны электромагнитные свойства, состояние изоляционного слоя, размеры и сопротивление. Для пружины определяющими становятся форма, свойства проволоки и создаваемый крутящий момент.
Различается и оборудование. Навивщик магнитопроводов работает с автоматами, полуавтоматами, специальными оправками, натяжными устройствами, а на высоких разрядах - со сварочными узлами и специальными станочными приспособлениями. Навивщик пружин использует специальные навивочные станки, полуавтоматы, прессы и средства проверки полученных пружин.
Квалифицированный работник поэтому должен видеть за геометрией функциональное назначение детали. Нельзя считать заготовку годной только потому, что она внешне имеет правильную форму. Контроль строится на тех показателях, от которых зависит дальнейшая работа изделия.
При изготовлении магнитопровода ошибка может обнаружиться при проверке электрических или магнитных характеристик. При изготовлении пружины аналогичная по масштабу технологическая ошибка проявится уже как несоответствие механического момента. Внешний дефект в обоих случаях может быть лишь следствием более глубокого нарушения режима.
В шинном производстве навивка создает армирующий слой
Навивщик металлокордного полотна работает в совершенно другой технологической среде. Здесь необходимо получить полотно, в котором металлические кордные нити соединены со слоями резины. Такая конструкция становится армирующим материалом для последующего шинного производства.
ЕТКС предусматривает для этой профессии 4-й разряд. Рабочий ведет технологический процесс на навивочном станке: подает катушки с металлокордными нитями, резиновые валики и необходимые материалы, укладывает слой резины на барабан, навивает металлокорд, выполняет последующие операции формирования полотна, прикатывает второй резиновый слой, удаляет воздушные включения, разрезает и снимает готовый материал.
Здесь качество определяется сочетанием сразу нескольких процессов. Металлические нити должны располагаться в требуемой структуре, резиновые слои - соединяться с армирующим материалом, а между поверхностями не должны оставаться пузыри и складки.
Особое значение имеют:
-
правильная установка и размотка катушек металлокорда;
-
равномерное положение нитей на барабане;
-
отсутствие перекрещивания и смещения корда;
-
правильное наложение резиновых слоев;
-
удаление воздушных включений при прикатке;
-
аккуратная резка и снятие сформированного полотна.
Если отдельная кордная нить смещается в начале процесса, нарушение продолжает повторяться при дальнейшем вращении барабана. Поэтому навивщик должен своевременно заметить отклонение, пока оно не распространилось на значительную площадь материала.
В отличие от изготовления отдельной металлической детали, здесь навивка одновременно взаимодействует с резиной и клеевыми материалами. Работник должен учитывать не только механическое положение нитей, но и состояние резиновых слоев и качество соединения всей структуры.
Картон навивается не ради рулона, а ради формы
Навивщик картона относится к производству художественных изделий из папье-маше с миниатюрной живописью. Именно поэтому такую профессию неправильно связывать с обычным изготовлением упаковочного рулонного картона или бумажных гильз без проверки фактических работ.
Для навивщика картона установлены 3-й и 4-й разряды. На 3-м разряде выполняется навивка простых и средней сложности раскроенных картонных заготовок на шаблоны. Рабочий вручную раскраивает материал по заданным размерам, подбирает заготовки, укладывает листы в пластины, прессует склеенные элементы и выполняет их просушивание. Технология включает также пропитку навитых заготовок и пластин из папье-маше льняным маслом и сушку с регулированием режима.
Получаемая «катушка» здесь является не упаковочной катушкой, а формируемой заготовкой будущего художественного изделия. Картонажный слой должен точно повторять шаблон, а склеенные слои после прессования и сушки сохранять требуемую форму.
При неправильном натяжении или укладке появляются перекосы и местные утолщения. Ошибка при раскрое меняет размеры еще до начала навивки. Недостаточная прессовка может нарушить связь слоев, а ошибки сушки или пропитки влияют на дальнейшую обработку папье-маше.
На 4-м разряде рабочий навивает уже сложные заготовки, самостоятельно выполняет разметку и раскрой картона на станках и картонорезательных машинах, работает с более сложной формой изделия и выполняет наладку обслуживаемого оборудования.
Рост квалификации здесь происходит не за счет увеличения скорости работы. На первый план выходят сложность геометрии, самостоятельность разметки, точность раскроя и способность настраивать оборудование.
Разряд показывает, чем рабочий уже может управлять самостоятельно
У навивочных профессий нет общей системы разрядов, потому что квалификация развивается в каждой технологии по-своему. Сравнивать цифры можно только внутри одного профессионального наименования.
По проверенным квалификационным характеристикам применяются следующие диапазоны:
-
навивщик пружин - 2-й и 3-й разряды;
-
навивщик картона - 3-й и 4-й разряды;
-
навивщик магнитопроводов - 3-й, 4-й и 5-й разряды;
-
навивщик металлокордного полотна - 4-й разряд.
У навивщика магнитопроводов повышение квалификации означает работу с более тонкими и сложными материалами, повышение точности, самостоятельное регулирование автоматов и полуавтоматов, настройку натяжных устройств, сварку последнего витка, работу с экспериментальными изделиями и диагностику брака.
У навивщика пружин разница между разрядами связана с переходом к самостоятельной работе на полуавтоматах и их наладке. У навивщика картона усложняется конфигурация изделий, появляется машинный раскрой с самостоятельной разметкой и наладка станков.
Навивщик металлокордного полотна не имеет нескольких ступеней внутри одного наименования: нормативная характеристика сразу закреплена за 4-м разрядом. Поэтому присваивать этой профессии условные 2-й или 3-й разряды по аналогии с другими навивщиками неправильно.
Оправка, барабан и натяжитель работают как единая система
Навивочное оборудование различается по конструкции, однако его задача всегда связана с управляемым формированием материала вокруг рабочего элемента. В зависимости от профессии таким элементом становится оправка, барабан или шаблон.
На различных участках работник может иметь дело со следующим оборудованием:
-
навивочными станками, автоматами и полуавтоматами;
-
специальными оправками и формообразующими приспособлениями;
-
натяжными и ограничивающими устройствами;
-
барабанами для формирования полотна;
-
прессами и картонорезательными машинами;
-
контрольно-измерительными приборами и специальным инструментом.
Настройка этих элементов взаимосвязана. Недостаточно выставить только размер оправки, если натяжение материала остается неправильным. Нельзя обеспечить точную навивку одной регулировкой скорости, если направляющее устройство смещено относительно оси.
Особенно требовательны тонкие материалы. Узкая металлическая лента чувствительна к повреждению кромки и изоляционного покрытия. Проволока реагирует на изменение условий формообразования. Металлокордная нить должна сохранять правильную траекторию при непрерывном движении.
Поэтому на более высоких разрядах в квалификационных характеристиках появляется подналадка и переналадка оборудования. Рабочий уже не только выполняет операцию, но и создает условия, при которых станок стабильно воспроизводит требуемый результат.
Брак навивки можно распознать по его повторяемости
Характер дефекта часто подсказывает источник проблемы. Если нарушение появляется через равные интервалы, следует проверять вращающийся рабочий орган или повторяющийся цикл оборудования. Постепенное изменение размера может указывать на нестабильное натяжение либо смещение регулировки. Локальный дефект чаще заставляет искать повреждение исходного материала или единичную ошибку укладки.
Для магнитопроводов оцениваются не только размеры, но и свойства готовой заготовки. Повреждение изоляции между слоями может не выглядеть значительным, однако повлиять на электрические параметры. При изготовлении пружин внешний контроль дополняется проверкой рабочего момента.
В металлокордном полотне характерными признаками нарушения становятся смещение нитей, неравномерность армирующего слоя, складки и воздушные включения. При картонной навивке обращают внимание на форму, плотность склеивания, расположение слоев и состояние заготовки после прессования, пропитки и сушки.
Работнику требуется различать дефект материала и дефект процесса. Если повреждение регулярно возникает в одном положении заготовки, причина может находиться в оборудовании. Если дефект следует за конкретной полосой или проволокой независимо от положения, необходимо проверить исходное сырье.
Такой анализ позволяет не ограничиваться исправлением единичной заготовки. Задача квалифицированного навивщика - остановить повторение причины, пока она не привела к серии одинаковых дефектов.
Вращающийся станок опасен до полной остановки рабочего органа
Для большинства навивочных направлений ключевой механический риск создают вращающиеся оправки, барабаны, шпиндели, ролики и другие движущиеся части. Попытка поправить материал рукой при работающем механизме может привести к захвату одежды или травмированию кисти.
При работе с металлической лентой и проволокой добавляется опасность порезов острыми кромками и концами материала. На участке магнитопроводов выполняется контактная сварка, поэтому возникают дополнительные требования к электрической и термической безопасности. Производство металлокордного полотна связано с движущимся барабаном, резкой материала и применяемыми технологическими составами. Навивщик картона работает с режущим оборудованием, прессами, нагреваемыми ваннами и сушильными камерами.
К типичным рискам навивочных работ относятся:
-
захват одежды или частей тела вращающимися элементами;
-
порезы металлической лентой, проволокой и режущим инструментом;
-
травмирование при заправке и смене материала без безопасной остановки оборудования;
-
воздействие электрического тока и нагретых элементов на отдельных операциях;
-
травмы при работе прессов, ножниц и картонорезательных машин;
-
воздействие применяемых клеев, пропиточных и других технологических материалов.
Защитные ограждения и блокировки нельзя рассматривать как помеху для более быстрой заправки. Именно момент устранения перекоса или обрыва часто создает повышенный риск, поскольку работник вынужден приблизиться к зоне движения механизма.
Для работ, связанных с обработкой металла, применяются государственные требования охраны труда, в том числе Правила по охране труда при обработке металлов, утвержденные приказом Минтруда России № 887н. Порядок обучения и проверки знания требований охраны труда устанавливается Постановлением Правительства РФ № 2464.
Конкретные меры безопасности определяются технологией предприятия, применяемым оборудованием, результатами оценки профессиональных рисков и производственными инструкциями. Профессиональное обучение по профессии не заменяет предусмотренное законом обучение по охране труда.
Подготовка навивщиков в МПЦ «Феникс»
При выборе программы профессионального обучения в МПЦ «Феникс» сначала определяется полное наименование профессии. Для работ с магнитопроводами требуется подготовка навивщика магнитопроводов, для изготовления часовых пружин - навивщика пружин, для производства изделий из папье-маше - навивщика картона. В шинном производстве применяется отдельная программа для навивщика металлокордного полотна.
Программа строится с учетом квалификационного разряда и фактического состава работ. Слушатель изучает свойства применяемого материала, назначение навивки, устройство оборудования и приспособлений, порядок подготовки заготовки, способы регулирования технологического процесса, требования к геометрии и качеству изделия, контрольные операции и причины характерных дефектов.
При подготовке навивщика магнитопроводов значительное место занимает работа с электротехническими сталями, изоляционными материалами, оправками, натяжными механизмами и измерительным инструментом. Для навивщика пружин необходимы знания свойств проволоки, устройства навивочных станков и способов контроля пружин. В программе навивщика картона рассматриваются раскрой, формирование заготовки на шаблоне, прессование, пропитка и сушка. Подготовка навивщика металлокордного полотна ориентирована на получение армированного резинокордного материала на навивочном станке.
Разряд определяет глубину подготовки. Если работник должен самостоятельно выполнять наладку, выбирать режим, контролировать сложные параметры или диагностировать брак, программа должна соответствовать именно такому уровню квалификации, а не только базовому выполнению навивки.
Конкретные модели станков, конструкция оправок и барабанов, используемые марки сырья, режимы конкретного производства, схемы блокировок и локальные инструкции дополнительно осваиваются на рабочем месте. Учебная программа дает профессиональную основу, а производственная подготовка связывает ее с оборудованием предприятия.
После завершения профессионального обучения и прохождения итоговой аттестации оформляются предусмотренные документы. Для раздела «Навивщик» особенно важно правильно выбрать направление еще до начала подготовки: одинаковое движение материала вокруг оправки может относиться к четырем совершенно разным профессиям, а значит - требовать разных знаний, оборудования и квалификации.
Форматы обучения по направлению "Навивщик"


Обучение проходит на современной образовательной платформе. Вы получаете теоретические материалы, практические задания, учебные консультации с преподавателем-практиком.
Преподаватели


ФОТОГАЛЕРЕЯ






Новости


Да, можно. Согласно 273 ФЗ об образовании, иностранные граждане имеют право на получение образования в нашей стране. Сначала Вам нужно проверить, признается ли диплом вашей страны на территории РФ, это можно сделать на сайте Рособрнадзора, по ссылке.
Если диплом признается, то нужно его перевести на русский язык и заверить его у нотариуса (если он уже переведен на русский язык, то данный пункт можно пропустить)
После этих несложных действий Вы обращаетесь к нам, выбираете программу обучения и по итогу получаете удостоверение о повышении квалификации или диплом о профессиональной переподготовке


8 (800) 201-22-37
Статьи



НАС РЕКОМЕНДУЮТ
Желаем успехов и процветания.
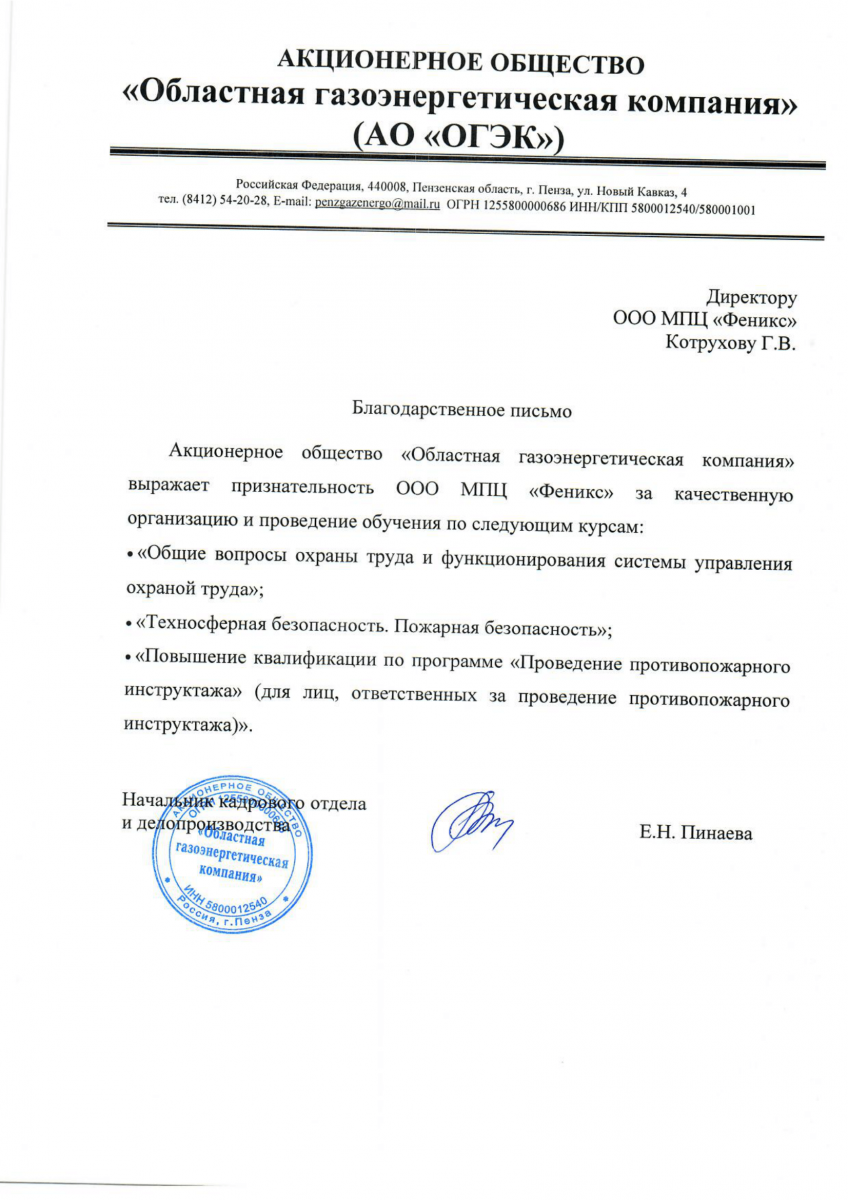
Акционерное общество "Областная газоэнергетическая компания" выражает признательность ООО МПЦ "Феникс" за качественную организацию и проведение обучения по следующим курсам:
"Общие вопросы охраны труда и функционирования системы управления охраной труда";
"Техносферная безопасность. Пожарная безопасность";
"Повышение квалификации по программе "Проведение противопожарного инструктажа" (для лиц, ответственных за проведение противопожарного инструктажа)".
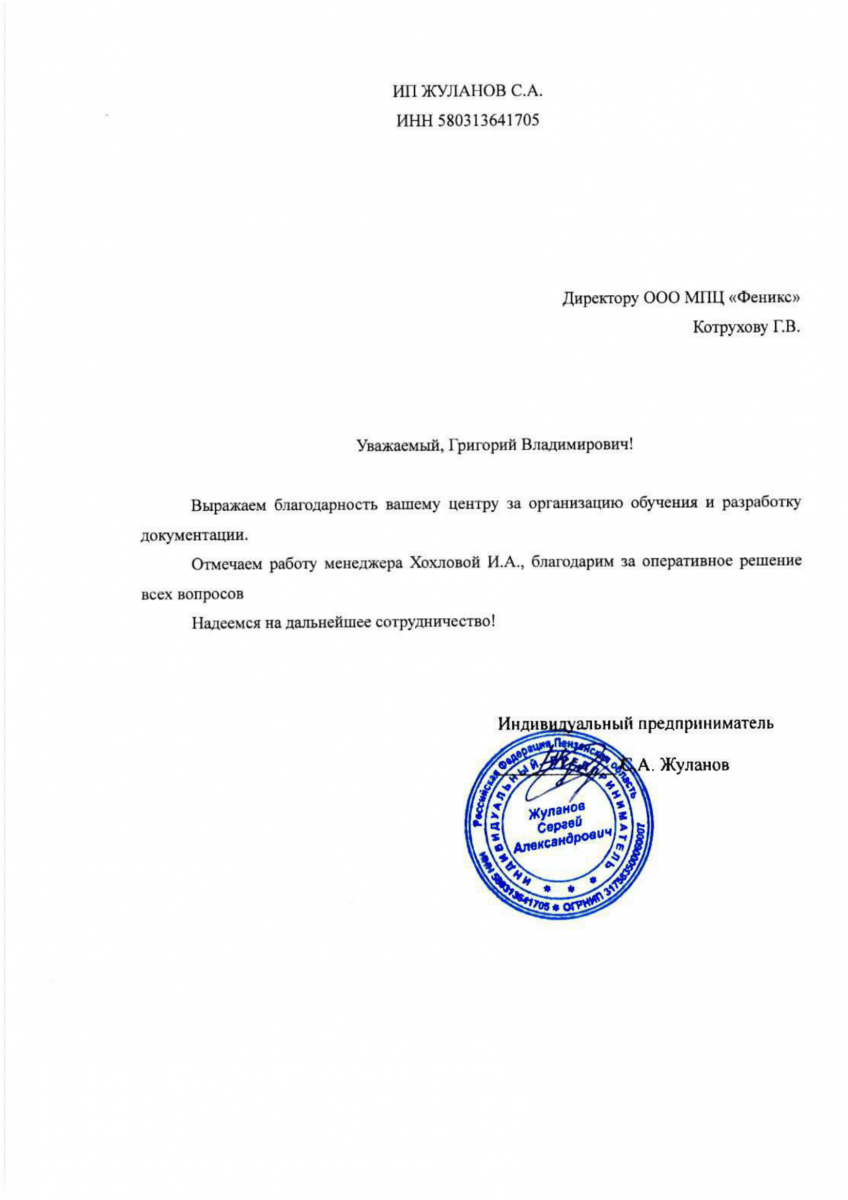
Выражаем благодарность вашему центру за организацию обучения и разработку документации.
Отмечаем работу менеджера Хохловой И.А., благодарим за оперативное решение всех вопросов.
Надеемся на дальнейшее сотрудничество!
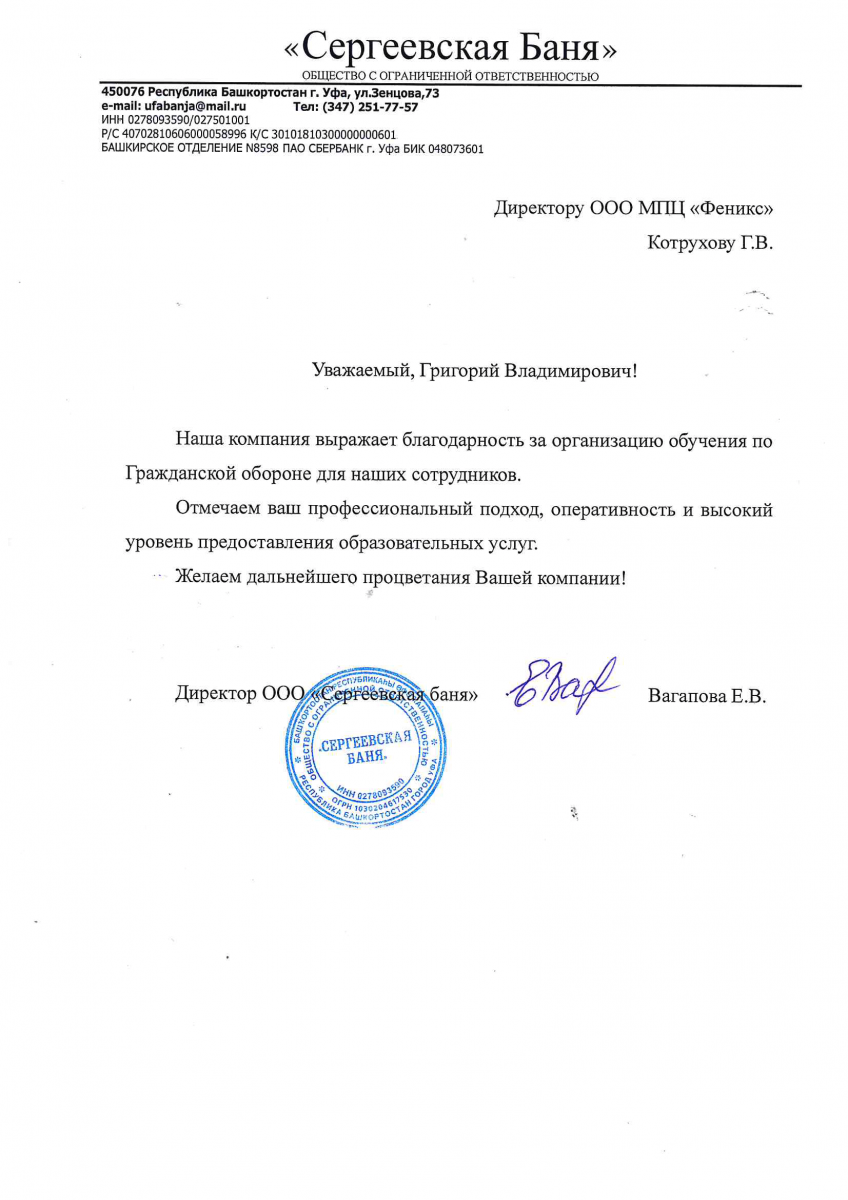
Наша компания выражает благодарность за организация обучения по Гражданской обороне для наших сотрудников.
Отмечаем ваш профессиональный подход,оперативность и высокий уровень предоставления образовательных услуг.
Желаем дальнейшего процветания Вашей компании!
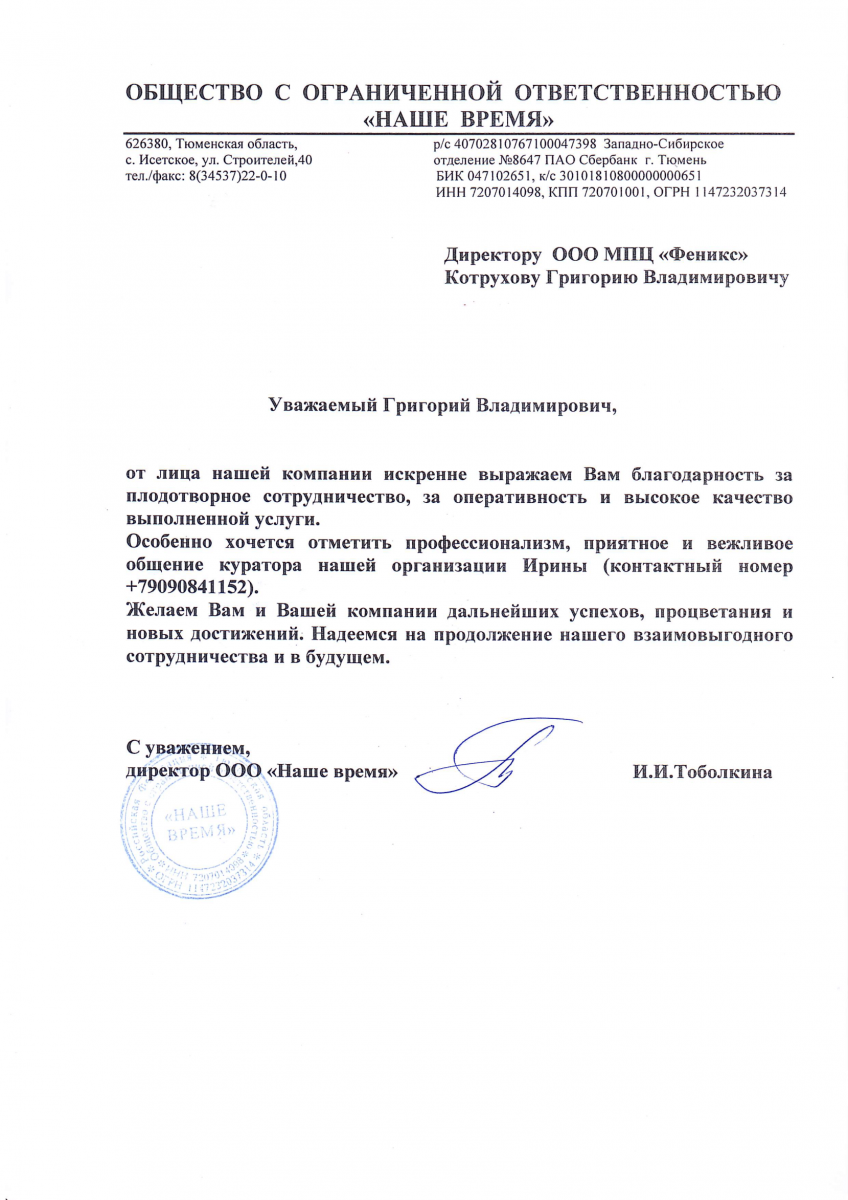
От лица нашей компании искренне выражаем Вам благодарность за плодотворное сотрудничество, за оперативность и высокое качество выполненной услуги.
Особенно хочется отметить профессионализм, приятное и вежливое общение куратора нашей организации Ирины.
Желаем Вам и Вашей компании дальнейших успехов, процветания и новых достижений. Надеемся на продолжение нашего взаимовыгодного сотрудничества в будущем.
Нас благодарят


О нас пишут


О нас говорят


Наши клиенты