Обучение на штамповщика в Прокопьевске

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 000 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 000 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
7 000 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 800 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 800 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 000 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 200 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 400 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 400 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего
Штамповщик - рабочий специалист, который изготавливает детали и заготовки методом штамповки на прессовом оборудовании. В процессе работы исходный материал помещается в штамп и под воздействием рабочего механизма приобретает необходимую форму, размеры или контур. Таким способом выполняют вырубку, гибку, вытяжку, формовку и другие операции, позволяющие серийно получать большое количество одинаковых изделий.
Главная особенность штамповки заключается в высокой повторяемости процесса. После правильной установки и настройки оборудования одна и та же операция может выполняться многократно, поэтому от действий штамповщика зависит стабильность всей партии. Если заготовка установлена со смещением, штамп загрязнен или рабочий режим нарушен, одинаковый дефект способен появиться сразу на большом количестве изделий.
Специалист работает не только с самим прессом. Ему необходимо понимать назначение штампа, способы установки заготовки, особенности подачи материала и требования к готовой детали. Работник контролирует поверхность изделия, размеры, состояние кромок и другие признаки качества, предусмотренные технологической документацией.
Профессия включает работы различной сложности. На одном участке выполняются относительно простые операции на налаженном оборудовании, на другом специалист работает с крупными прессами, сложными штампами, вытяжкой и формовкой изделий. Действующий профессиональный стандарт разделяет трудовые функции в зависимости от типа материала, технологии и характеристик применяемого прессового оборудования.
Из плоской заготовки получается объемная или контурная деталь
Штамповка позволяет за короткое время значительно изменить форму материала. Из листовой заготовки можно вырубить отдельный элемент, согнуть его под необходимым углом, получить углубление, отверстие или объемную форму. При этом большая часть результата определяется конструкцией штампа и рабочим движением пресса.
Перед началом операции штамповщик получает производственное задание и определяет, какие заготовки и оснастка необходимы. Материал должен соответствовать установленным требованиям по размерам, толщине и другим характеристикам. Использование неподходящей заготовки способно привести к неправильной форме изделия или повреждению инструмента.
Заготовка устанавливается в предусмотренное положение. Для серийной штамповки особенно важно повторять размещение максимально точно. Даже небольшое смещение относительно рабочих элементов изменяет положение отверстий, линий гиба или контура детали.
В зависимости от квалификации и организации производства штамповщик выполняет:
- подготовку рабочего места, заготовок и прессового оборудования;
- проверку правильности установки и состояния штампа;
- размещение или подачу материала в рабочую зону;
- ведение вырубки, гибки, вытяжки, формовки и других операций;
- контроль внешнего вида и основных параметров получаемых изделий;
- выявление дефектов и остановку процесса при нарушении нормального режима.
После выполнения рабочего хода готовая деталь должна свободно извлекаться предусмотренным способом. Если изделие заклинивает внутри оснастки или материал начинает неправильно отделяться, продолжать обычный цикл без определения причины нельзя.
При серийном производстве качество периодически контролируется в течение всей партии. Проверить только первую деталь недостаточно: состояние штампа и оборудования постепенно меняется, а вместе с ними могут изменяться и параметры продукции.
Пресс создает усилие, а форму детали определяет штамп
Пресс и штамп необходимо рассматривать как единую технологическую систему. Пресс обеспечивает рабочее движение и усилие, а штамп непосредственно взаимодействует с материалом и формирует требуемую геометрию изделия.
Штамповочная оснастка может состоять из нескольких элементов, положение которых относительно друг друга должно быть точным. Нарушение установки вызывает смещение деталей, неправильную вырубку, изменение линии гиба или повреждение рабочих поверхностей.
Перед началом работы специалист обращает внимание на состояние креплений и рабочих элементов в пределах своих обязанностей. Загрязнение, посторонний предмет или остаток предыдущей заготовки в рабочей зоне способны изменить следующий рабочий ход.
Особое значение имеет правильный выбор режима оборудования. Применяемый пресс должен соответствовать выполняемой операции и установленной оснастке. Действующий профстандарт выделяет отдельные трудовые функции для штамповки на прессах различной номинальной силы, а с увеличением сложности оборудования повышаются требования к квалификации работника.
Самостоятельно изменять технологические параметры только ради повышения производительности нельзя. Увеличение темпа работы имеет смысл только тогда, когда оборудование, штамп, материал и способ подачи рассчитаны на такой режим.
Если специалист замечает изменение характера работы пресса, появление необычных ударов, вибрации или других отклонений, необходимо оценить состояние оборудования. Продолжение штамповки при неисправности способно привести не только к браку, но и к повреждению дорогостоящей оснастки.
Подача заготовки должна повторяться одинаково от детали к детали
При единичных и небольших сериях заготовки могут подаваться вручную с применением предусмотренных приспособлений. На более производительных линиях используются механизированные или автоматические устройства подачи.
Независимо от способа материал должен занимать правильное положение перед каждым рабочим ходом. Если лист или полоса перемещается на неправильное расстояние, следующий элемент формируется со смещением относительно предыдущего.
Особенно это заметно при последовательной штамповке, когда одна заготовка проходит несколько операций. Ошибка на первом переходе переносится дальше и может сделать бессмысленной последующую обработку.
При работе с полосовым материалом необходимо следить за устойчивостью его движения. Перекос, неправильное натяжение или смещение способны нарушить положение относительно штампа. На автоматизированной линии такая ошибка повторяется значительно быстрее, чем при ручной работе.
Штамповщик должен понимать принцип действия устройств подачи и знать признаки нарушения их работы. При этом сложная наладка выполняется только тем персоналом, которому она поручена и для которого предусмотрена соответствующая квалификация.
Производительность штамповочного участка поэтому зависит не только от скорости пресса. Важна стабильная подача материала, отсутствие остановок, исправность оснастки и своевременное обнаружение небольших отклонений.
Заусенец, трещина и смещение рассказывают о состоянии процесса
Готовая деталь дает специалисту много информации о том, как работает оборудование. Изменение внешнего вида часто является первым признаком того, что нормальный технологический режим начал нарушаться.
После вырубки на кромке может появляться чрезмерный заусенец. Если он постепенно увеличивается на серии одинаковых деталей, причиной может быть изменение состояния рабочих элементов штампа, нарушение зазора или другое технологическое отклонение.
При гибке необходимо контролировать форму и положение линии изгиба. Деталь может недогнуться, получить чрезмерный угол или деформироваться в непредусмотренном месте. Причину следует искать не только в настройке оборудования, но и в характеристиках исходного материала.
При глубокой вытяжке и формовке возможно появление трещин, складок и других дефектов. Материал испытывает значительную деформацию, поэтому нарушение режима или неправильное положение заготовки быстро отражается на результате.
Смещение отверстий и контура часто связано с неправильным базированием детали или работой устройства подачи. Попытка вручную исправлять каждое изделие не решает проблему, если источник находится в технологическом процессе.
Особое внимание уделяется повторяющемуся браку. Одна дефектная заготовка может быть случайностью, но одинаковое отклонение на нескольких последовательных деталях требует проверки состояния штампа, подачи и оборудования.
Продолжать производство большой партии при устойчиво повторяющемся дефекте нерационально. Чем раньше процесс остановлен для выяснения причины, тем меньше материала и рабочего времени будет потеряно.
Оснастка постепенно изнашивается вместе с каждой выполненной операцией
Штамп испытывает постоянные механические нагрузки. Рабочие кромки контактируют с материалом, элементы оснастки совершают повторяющиеся движения, поэтому даже правильно эксплуатируемый инструмент со временем изменяет свое состояние.
Износ редко проявляется мгновенно. Сначала может немного измениться качество кромки, увеличиться усилие, ухудшиться отделение готовой детали или появиться другой небольшой признак. Специалисту важно замечать такие изменения до появления серьезного дефекта.
Работник выполняет контроль и обслуживание в пределах своих обязанностей. Ремонт, заточка, сложная регулировка или изменение конструкции штампа относятся к соответствующим специалистам, если иное не предусмотрено квалификацией и организацией работ.
При замене оснастки особенно важно правильно подготовить пресс. Новый штамп устанавливается и закрепляется в предусмотренном положении, после чего проверяется взаимодействие его элементов и только затем начинается серийная работа.
Первые изделия после изменения оснастки требуют повышенного внимания. Они позволяют убедиться, что материал располагается правильно, рабочий ход соответствует технологии, а полученная деталь имеет требуемую форму.
Нельзя продолжать работу с поврежденным штампом только ради завершения производственного задания. Разрушение элемента оснастки во время рабочего хода способно привести к гораздо более дорогостоящему повреждению оборудования.
Самая опасная точка находится между рабочими частями пресса
Прессовое оборудование создает большое усилие за короткий промежуток времени. Именно поэтому зона движения штампа относится к тем участкам, где нельзя рассчитывать на возможность быстро убрать руку после запуска рабочего цикла.
Современная организация работы предусматривает защитные устройства, ограждения, системы управления и приспособления для подачи или извлечения деталей. Их нельзя отключать или обходить ради ускорения процесса.
Особенно опасна привычка поправлять заготовку рукой непосредственно возле рабочих элементов. Даже если подобное действие неоднократно выполнялось без последствий, оно остается нарушением безопасного способа работы, если конструкция и инструкция предусматривают другой метод.
При застревании детали, неправильном положении материала или необходимости очистки рабочей зоны пресс сначала приводится в безопасное состояние. Запрещается вмешиваться в механизм, который способен неожиданно выполнить рабочий ход.
Перед началом смены проверяется состояние органов управления, защитных устройств и рабочего пространства. Заготовки и готовые детали размещаются так, чтобы работнику не приходилось пересекать опасную зону или выполнять неудобные движения.
При штамповке необходимо учитывать и другие факторы: острые кромки заготовок, возможность появления металлических частиц, шум, перемещение тяжелой оснастки. Набор средств индивидуальной защиты определяется фактическими условиями рабочего места и профессиональными рисками.
Если для установки тяжелого штампа применяются грузоподъемные устройства или работник участвует в стропальных операциях, необходимо соблюдать отдельные требования, установленные для таких работ.
Что формируется во время профессиональной подготовки
Будущий штамповщик должен сначала понять принцип самой технологии. Слушатель изучает способы обработки материала давлением, назначение вырубки, гибки, вытяжки и формовки, а также различия между соответствующими видами штампов.
Следующий этап связан с устройством прессового оборудования. Специалист знакомится с основными механизмами, органами управления, рабочей зоной и защитными устройствами. Большое внимание уделяется безопасному запуску, остановке и действиям при отклонении нормального режима.
Отдельно рассматривается штамповочная оснастка. Работнику необходимо понимать, почему ее состояние влияет на точность детали, каким образом проявляется износ и какие признаки требуют прекращения обычного процесса.
В ходе подготовки формируются навыки:
- подготавливать заготовки, оборудование и рабочее место к штамповочной операции;
- правильно размещать материал относительно оснастки;
- выполнять штамповку в установленном технологическом режиме;
- контролировать качество кромок, формы и других параметров деталей;
- распознавать признаки износа штампа и нарушения подачи;
- безопасно останавливать процесс при застревании, браке или неисправности.
Большое значение имеет практическое понимание причин дефектов. Будущий специалист должен не просто заметить трещину или смещение, а понимать, с какой частью процесса может быть связано отклонение.
После освоения программы и успешной итоговой аттестации оформляются документы о квалификации в соответствии с реализуемой программой профессионального обучения. Конкретные модели прессов, оснастку и технологические карты специалист дополнительно изучает непосредственно на предприятии.
Квалификация зависит от сложности оборудования и технологии
Профессиональный стандарт «Штамповщик» охватывает несколько уровней трудовых функций. В него входят операции на прессах различной номинальной силы, штамповка металлических и отдельных неметаллических материалов, работа с местным нагревом, штампосборочные операции, гидроформовка и другие технологии.
Поэтому короткое название профессии не означает, что любой подготовленный работник может выполнять все разновидности штамповки. Сложность оборудования, применяемого материала и оснастки должна соответствовать квалификации специалиста.
Для начальных трудовых функций предусматриваются сравнительно простые операции на налаженных прессах. При повышении квалификации специалист работает с более мощным оборудованием и сложными технологическими процессами, где возрастает самостоятельность при ведении штамповки.
Перед направлением работника на участок необходимо сопоставить содержание обучения и фактические обязанности. Особенно важно учитывать, будет ли сотрудник только вести процесс на налаженном прессе или дополнительно участвовать в установке оснастки, регулировании и других операциях.
На каких требованиях строится допуск к прессу
Профессиональное обучение является только одной частью подготовки штамповщика. Работодатель дополнительно организует обучение по охране труда, необходимые инструктажи и проверку знания требований применительно к конкретным условиям работы.
Порядок обучения по охране труда определяется Постановлением Правительства РФ № 2464. Документ устанавливает правила организации обучения и проверки знания требований охраны труда.
При организации подготовки необходимо учитывать:
- профессиональный стандарт и квалификационные требования по профессии «Штамповщик»;
- правила обучения и проверки знания требований охраны труда;
- руководство по эксплуатации конкретного пресса;
- документацию на применяемую штамповочную оснастку;
- технологические карты и инструкции производственного участка;
- профессиональные риски и фактически выполняемые сотрудником операции.
Если работа дополнительно связана с грузоподъемными механизмами, стропальными операциями или другими функциями со специальными требованиями, подготовка по основной профессии не заменяет предусмотренные для них условия допуска.
Особенно важно обучить сотрудника безопасным действиям при застревании заготовки и обслуживании рабочей зоны. Именно попытка вмешаться в механизм без правильной остановки оборудования относится к наиболее опасным сценариям работы на прессе.
Что происходит, если работника выпускают на пресс без подготовки
Работодатель обязан не допускать сотрудника к трудовым обязанностям без прохождения установленного обучения и проверки знания требований охраны труда.
Часть 3 статьи 5.27.1 КоАП РФ предусматривает за такой допуск:
- для должностного лица - штраф от 15 000 до 25 000 рублей;
- для индивидуального предпринимателя - от 15 000 до 25 000 рублей;
- для юридического лица - от 110 000 до 130 000 рублей.
Эта же норма предусматривает ответственность в установленных случаях допуска без обязательных медицинских осмотров, обязательного психиатрического освидетельствования или при наличии медицинских противопоказаний.
Для штамповочного производства последствия неподготовленного допуска могут быть значительно серьезнее административного штрафа. Пресс создает большое механическое усилие, поэтому неправильное вмешательство в рабочую зону способно привести к тяжелому происшествию.
Ошибки влияют и на качество продукции. Неправильное положение заготовки или игнорирование износа оснастки быстро приводит к серийному браку, особенно на автоматических и высокопроизводительных линиях.
Поэтому профессиональная подготовка штамповщика необходима одновременно для безопасного ведения процесса, сохранности оборудования и стабильного качества готовых деталей.
Подготовка штамповщиков в МПЦ «Феникс»
МПЦ «Феникс» проводит профессиональное обучение рабочих с учетом выбранной квалификации и характера будущей производственной деятельности. При подготовке штамповщиков внимание уделяется принципам обработки материалов давлением, устройству прессового оборудования, применяемой оснастке и требованиям к качеству деталей.
Слушатель изучает полный цикл работы: от подготовки заготовки и проверки рабочей зоны до выполнения штамповочной операции и оценки готового изделия. Такой подход помогает понимать взаимосвязь между положением материала, состоянием штампа, режимом пресса и конечным результатом.
Отдельное внимание уделяется типичным отклонениям. Будущий специалист учится распознавать заусенцы, трещины, неправильную форму, смещение элементов и другие признаки нарушения технологии, а также понимать, когда процесс необходимо остановить.
Профессиональная подготовка формирует основу для безопасной самостоятельной работы на штамповочном оборудовании в пределах полученной квалификации. После обучения конкретные модели прессов, конструкцию используемой оснастки, материалы и производственные режимы специалист дополнительно осваивает непосредственно на своем предприятии.
Форматы обучения по направлению "Штамповщик"


Обучение проходит на современной образовательной платформе. Вы получаете теоретические материалы, практические задания, учебные консультации с преподавателем-практиком.
Преподаватели


ФОТОГАЛЕРЕЯ






Новости


Да, можно. Согласно 273 ФЗ об образовании, иностранные граждане имеют право на получение образования в нашей стране. Сначала Вам нужно проверить, признается ли диплом вашей страны на территории РФ, это можно сделать на сайте Рособрнадзора, по ссылке.
Если диплом признается, то нужно его перевести на русский язык и заверить его у нотариуса (если он уже переведен на русский язык, то данный пункт можно пропустить)
После этих несложных действий Вы обращаетесь к нам, выбираете программу обучения и по итогу получаете удостоверение о повышении квалификации или диплом о профессиональной переподготовке


8 (800) 201-22-37
Статьи



НАС РЕКОМЕНДУЮТ
Желаем успехов и процветания.
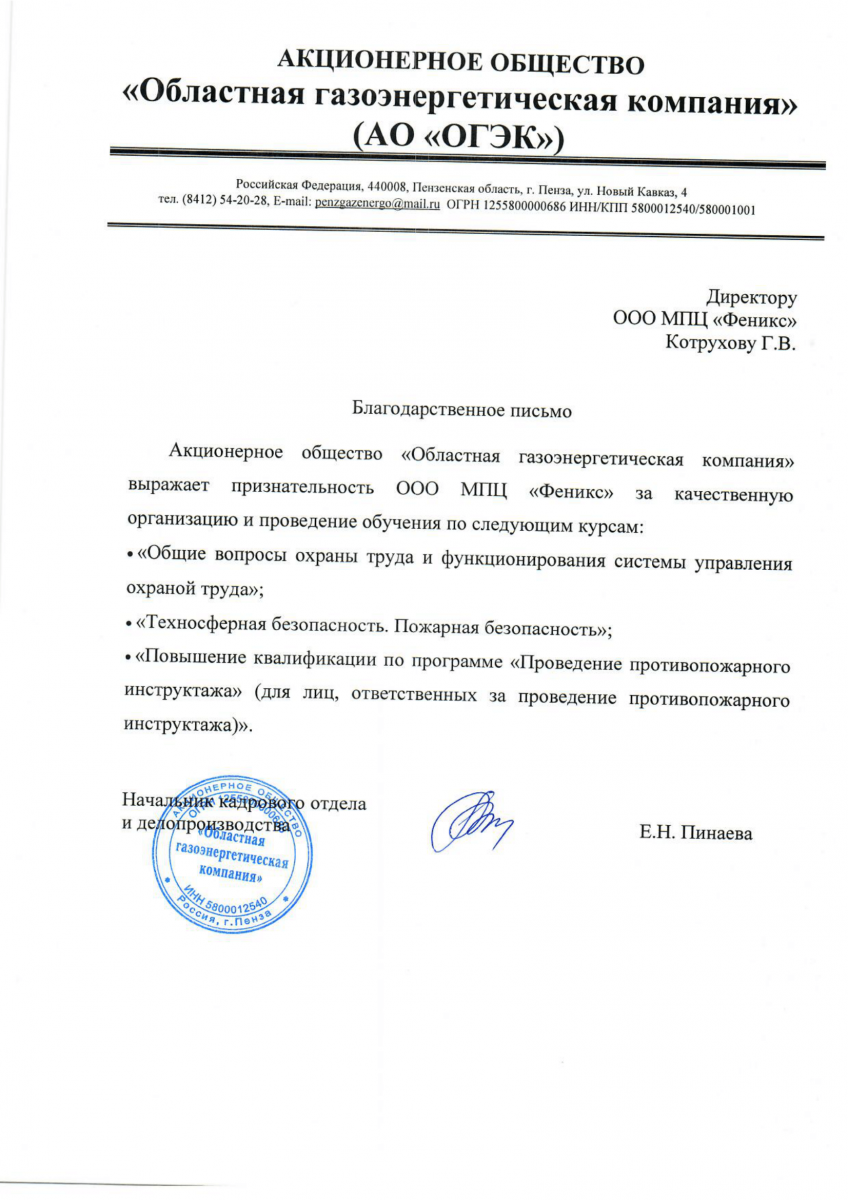
Акционерное общество "Областная газоэнергетическая компания" выражает признательность ООО МПЦ "Феникс" за качественную организацию и проведение обучения по следующим курсам:
"Общие вопросы охраны труда и функционирования системы управления охраной труда";
"Техносферная безопасность. Пожарная безопасность";
"Повышение квалификации по программе "Проведение противопожарного инструктажа" (для лиц, ответственных за проведение противопожарного инструктажа)".
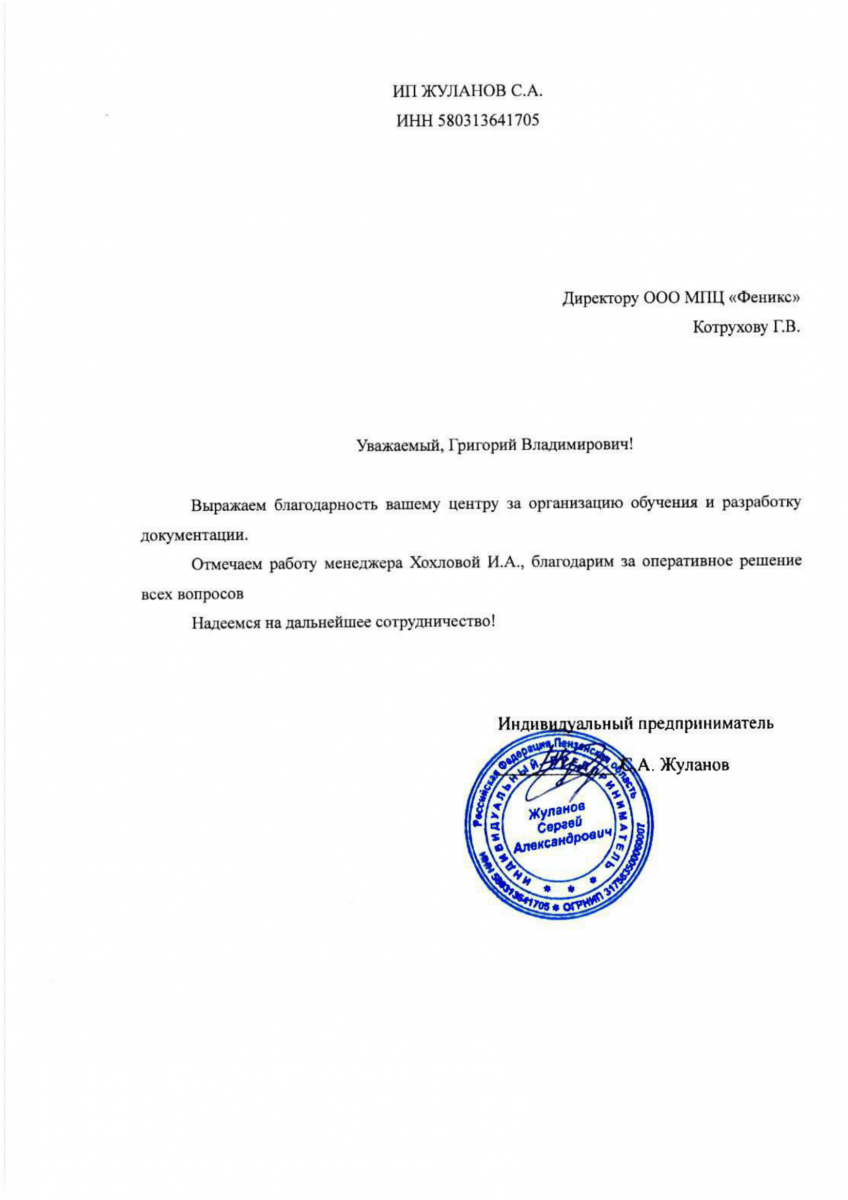
Выражаем благодарность вашему центру за организацию обучения и разработку документации.
Отмечаем работу менеджера Хохловой И.А., благодарим за оперативное решение всех вопросов.
Надеемся на дальнейшее сотрудничество!
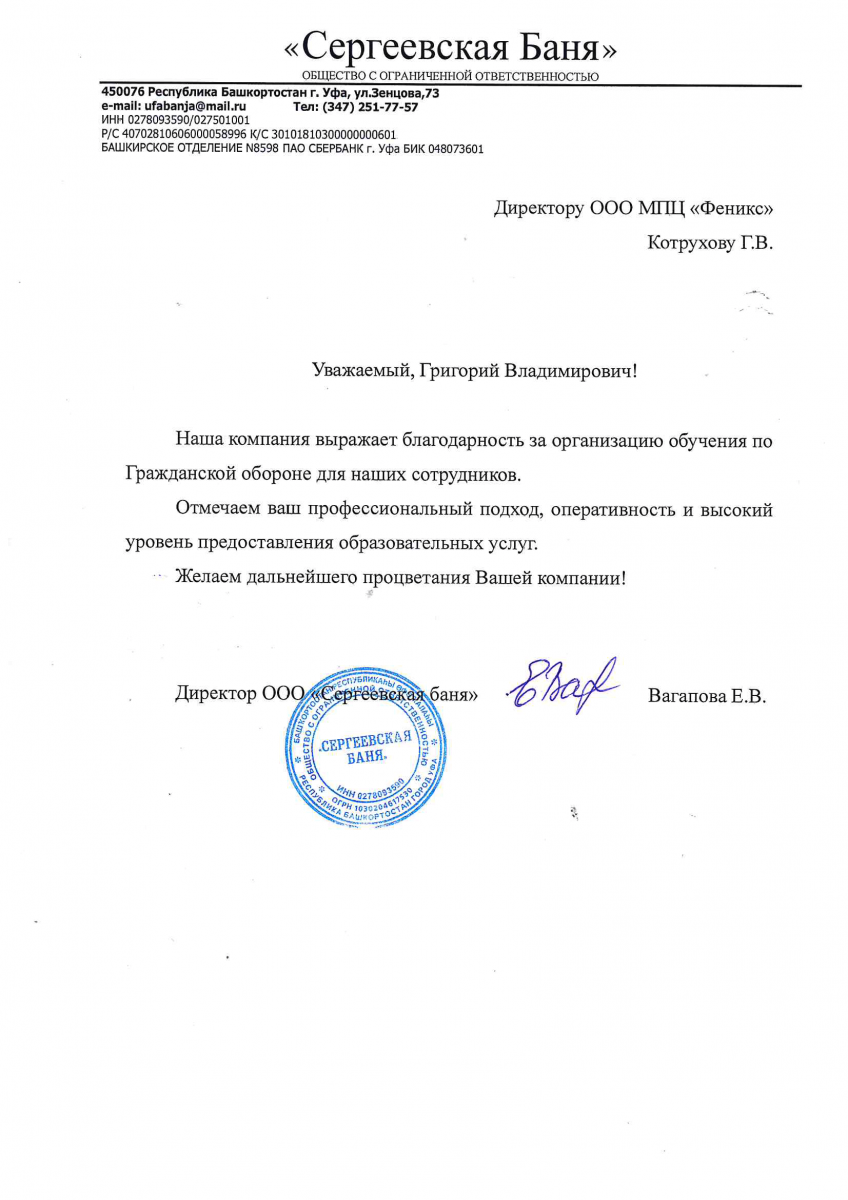
Наша компания выражает благодарность за организация обучения по Гражданской обороне для наших сотрудников.
Отмечаем ваш профессиональный подход,оперативность и высокий уровень предоставления образовательных услуг.
Желаем дальнейшего процветания Вашей компании!
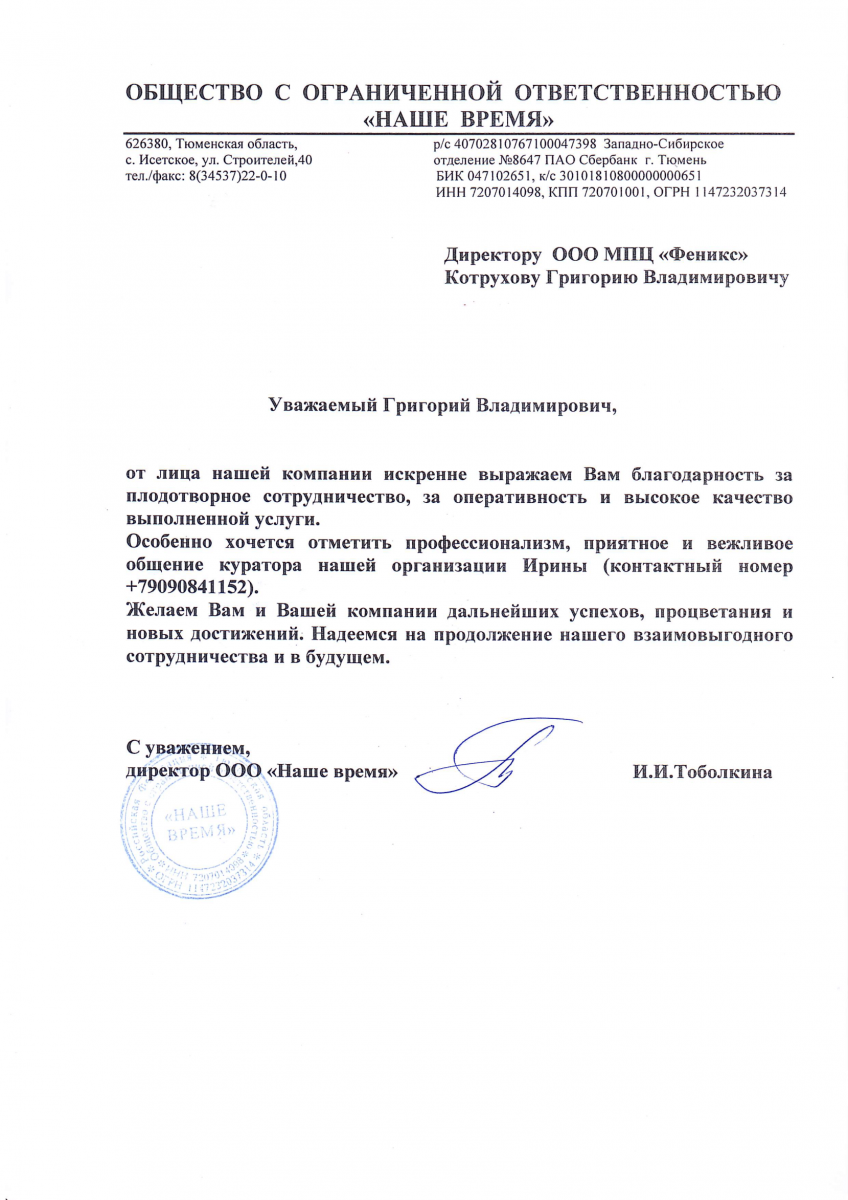
От лица нашей компании искренне выражаем Вам благодарность за плодотворное сотрудничество, за оперативность и высокое качество выполненной услуги.
Особенно хочется отметить профессионализм, приятное и вежливое общение куратора нашей организации Ирины.
Желаем Вам и Вашей компании дальнейших успехов, процветания и новых достижений. Надеемся на продолжение нашего взаимовыгодного сотрудничества в будущем.
Нас благодарят


О нас пишут


О нас говорят


Наши клиенты