Обучение на фрезеровщика в Рязани

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 200 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 000 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
5 600 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 400 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 400 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 000 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего
Фрезеровщик - специалист механической обработки, который формирует заданную геометрию металлической детали на фрезерном станке. Вращающийся инструмент снимает материал отдельными зубьями, а взаимное перемещение фрезы и заготовки позволяет получать плоскости, уступы, пазы, канавки, шлицы, фасонные профили и другие элементы.
Главная сложность профессии заключается не в самом вращении фрезы. До начала прохода работник должен правильно прочитать чертеж, выбрать технологическую базу, закрепить заготовку, определить последовательность обработки и установить подходящий инструмент. После этого необходимо подобрать режим, оставить нужный припуск и постоянно понимать, какой размер уже сформирован, а какой еще будет получен на следующем установе.
Фрезеровщик является самостоятельной профессией с диапазоном 2-6-го разрядов. Это подтверждается ЕТКС и действующим профессиональным стандартом.
При этом рядом существуют самостоятельные профессии с уточнением материала или технологии - например, фрезеровщик асбестоцементных плит, фрезеровщик оптических деталей, фрезеровщик изделий из полимерных композитных материалов и фрезеровщик слитков. Их нельзя автоматически считать одной квалификацией с обычным металлообрабатывающим фрезеровщиком.
Деталь сначала привязывают к координатам, и только потом к ней подводят фрезу
Почти вся будущая точность определяется тем, откуда фрезеровщик начинает отсчет размеров. На чертеже отдельные поверхности связаны между собой системой размеров, и работнику необходимо перенести эту систему на реальную заготовку.
Для этого выбирается технологическая база. Ею становится поверхность, плоскость или другая геометрическая опора, относительно которой деталь устанавливается и от которой удобно получать предусмотренные размеры.
Если база выбрана неправильно, станок способен выполнить идеально ровный проход, но сама поверхность окажется расположена не там, где требуется. Особенно неприятна такая ошибка при нескольких последующих операциях: каждый новый размер начинает строиться уже относительно неверно обработанной части.
Перед закреплением очищаются опорные поверхности детали и приспособления. Даже небольшая стружка под заготовкой способна создать перекос.
Для установки применяются машинные тиски, прихваты, угольники, призмы, делительные устройства и специальная оснастка. Выбор зависит от формы детали и направления приложения усилия резания.
Поэтому профессиональный фрезеровщик не спрашивает сначала «какой фрезой работать». Первый вопрос другой - как поставить деталь так, чтобы все последующие размеры имели правильную точку отсчета.
Фреза одновременно задает форму и характер следов на поверхности
Фрезерный инструмент имеет несколько режущих зубьев, которые последовательно входят в материал. От их геометрии, состояния и расположения зависит не только скорость удаления припуска, но и поверхность после прохода.
Торцевая фреза удобна для одних плоскостей, концевая - для пазов и карманов, дисковая применяется при выполнении прорезей, а фасонный инструмент формирует заданный профиль. Выбор определяется не привычкой рабочего, а геометрией операции.
У фрезы учитываются диаметр, количество зубьев, режущий материал, способ закрепления и допустимые режимы. Инструмент должен быть установлен без недопустимого биения и надежно зафиксирован.
Износ одного зуба способен создавать характерный повторяющийся след, хотя остальные режущие кромки еще находятся в рабочем состоянии. Поэтому поверхность детали иногда становится первым признаком того, что инструмент необходимо проверить.
На начальной квалификации фрезеровщик выполняет обработку простых деталей на горизонтальных, вертикальных и копировальных станках, работает с универсальными приспособлениями и соблюдает режим по технологической карте или указанию мастера.
С повышением квалификации инструмент перестает быть просто заранее заданным элементом. Работнику требуется все увереннее оценивать, подходит ли выбранная фреза конкретному материалу, профилю и требуемой точности.
Черновой проход не обязан давать окончательный размер
При обработке детали часто используется несколько проходов. Их назначение различается, поэтому оценивать каждый только по итоговой чистоте поверхности неправильно.
Черновое фрезерование удаляет основную часть припуска. Здесь требуется производительность, но деталь обычно еще не выводится на окончательный размер.
После черновой обработки необходимо сохранить достаточный припуск для последующей чистовой операции. Если снять слишком много металла, чистовым проходом исправить ситуацию уже невозможно.
Чистовое фрезерование решает другую задачу. Здесь основное значение получают точный размер, взаимное положение поверхностей и шероховатость.
Между ними может потребоваться промежуточное измерение. Работник определяет, сколько металла осталось удалить, и корректирует настройку с учетом фактического результата, а не только первоначального расчета.
Такой подход особенно важен при работе с заготовками, геометрия которых после снятия значительного припуска может немного измениться из-за внутренних напряжений или жесткости самой детали.
Фрезеровщик поэтому должен воспринимать обработку как последовательность состояний: исходная заготовка, черновая геометрия, промежуточный контроль и только затем окончательный результат.
Жесткость определяет, будет ли фреза резать металл или заставлять систему вибрировать
Станок, инструмент, приспособление и заготовка образуют единую технологическую систему. Если один элемент недостаточно жесткий, возникающее усилие резания вызывает колебания.
Вибрация сразу отражается на поверхности. Вместо равномерного следа появляются волны и характерный рисунок, а режущие кромки получают дополнительную переменную нагрузку.
Особенно чувствительны длинные детали, тонкие стенки и инструмент с большим вылетом. В таких случаях простой переход на более высокую подачу может резко ухудшить результат.
Работник оценивает не только параметры режима, но и то, насколько надежно закреплена деталь. Если заготовка способна смещаться или прогибаться, точного размера не получится даже на исправном станке.
Противоположная ошибка - чрезмерное усилие крепления. Тонкостенную деталь можно деформировать в тисках, обработать в сжатом состоянии, а после освобождения получить уже другую геометрию.
Поэтому закрепление считается правильным не тогда, когда заготовку невозможно сдвинуть любой ценой, а когда она устойчиво сопротивляется усилию резания без недопустимой деформации.
Паз, уступ и плоскость заставляют по-разному строить траекторию
Фрезерование охватывает множество операций, и одинаковая настройка для них невозможна.
При обработке плоскости необходимо обеспечить ее положение относительно баз и получить требуемую шероховатость. Для уступа уже дополнительно важны высота и положение вертикальной поверхности.
Паз требует контроля ширины, глубины и расположения относительно края или оси детали. Если ширина оказалась больше заданной, уменьшить ее дальнейшим фрезерованием невозможно.
При обработке нескольких параллельных элементов добавляется расстояние между ними. Ошибка координаты может повториться на всей детали, если работник не выполняет промежуточную проверку.
Для равномерно расположенных элементов применяется делительная оснастка. В этом случае необходимо не только правильно обработать каждый отдельный участок, но и точно повернуть заготовку перед следующим проходом.
Чем сложнее форма, тем важнее заранее понимать последовательность движений. Нельзя постоянно принимать решение непосредственно перед каждой подачей станка. До начала обработки фрезеровщик должен представлять весь маршрут инструмента и знать, какая поверхность станет базой для следующей операции.
Чертеж фрезеровщик читает как порядок будущих установов
Для станочника чертеж - не просто изображение готовой детали. Это источник информации о том, в каком порядке ее целесообразно обрабатывать.
Размеры показывают взаимную связь поверхностей. Допуски определяют требуемую точность. Обозначение шероховатости показывает, какое качество поверхности необходимо получить.
Если несколько размеров заданы от одной базы, желательно сохранить эту связь и в технологии. Частая смена баз увеличивает число накопленных погрешностей.
Особенно внимательно анализируются поверхности, которые позднее будут использоваться для установки детали. Их необходимо получить достаточно точно на более раннем этапе.
При сложной обработке фрезеровщик учитывает и возможность доступа инструмента. Порядок операций выбирается так, чтобы уже сформированный элемент не мешал следующему проходу и позволял надежно закрепить заготовку.
Поэтому хороший станочник еще до включения шпинделя способен мысленно «разобрать» чертеж на последовательность технологических действий.
Именно этот навык отличает самостоятельную квалифицированную работу от простого повторения заранее показанного движения.
Измерять нужно там, где результат еще можно изменить
Итоговый контроль после полной обработки необходим, но обнаруживать все ошибки только в конце экономически невыгодно.
Если фрезеровщик снимает большой припуск, размер проверяется между отдельными стадиями. Это позволяет понять, какой запас остался до окончательного значения.
Для плоскостей, уступов, пазов и других элементов используются разные измерительные средства. В зависимости от задачи применяются штангенинструмент, микрометрические приборы, глубиномеры, индикаторы, калибры и другая предусмотренная оснастка.
Измерительная поверхность детали должна быть очищена. Стружка между инструментом и металлом способна дать ложный результат.
Особое значение имеет соответствие самого измерительного средства требуемой точности. Нельзя надежно подтвердить малый допуск инструментом, разрешающая способность которого для этого недостаточна.
Действующий профессиональный стандарт различает трудовые функции фрезеровщика по уровню требуемой точности. Например, для одного из квалификационных уровней предусмотрено изготовление деталей с линейными размерами до 12-го квалитета, а для более сложного - до 7-го квалитета и с более высокой точностью взаимного расположения поверхностей.
Именно поэтому контроль входит в сам процесс фрезерования, а не существует отдельно после завершения работы.
Второй и шестой разряды отличаются прежде всего количеством самостоятельных решений
Основная профессия «Фрезеровщик» имеет диапазон 2-6-го разрядов.
На 2-м разряде работник выполняет сравнительно простые операции, использует универсальные приспособления и действует по технологической карте или указаниям мастера. В характеристику входят фрезерование плоскостей, прорезей, граней, шипов, радиусов и других простых элементов.
С дальнейшим ростом квалификации увеличивается сложность деталей, точность, количество установов и требования к настройке оборудования.
Фрезеровщик высокой квалификации должен не просто точно выполнить заданное перемещение станка. Ему необходимо самостоятельно выбрать рациональную схему закрепления, определить подходящий инструмент, рассчитать или подобрать режим, использовать сложную оснастку и контролировать ответственные поверхности.
Поэтому повышение разряда не означает, что человек просто начинает быстрее выполнять те же операции. Меняется сам характер работы - от выполнения относительно типовых действий к самостоятельному решению технологических задач.
Для работодателя это особенно важно при выборе программы. Если сотруднику предстоит обрабатывать сложные детали с жесткими требованиями, квалификация должна соответствовать реальному содержанию работы, а не только наличию опыта у станка.
Не всякий работник с фрезой является фрезеровщиком металлообработки
Рядом с основной профессией существуют отдельные профессиональные наименования, которые нельзя объединять только по типу режущего движения.
Например, в классификаторе отдельно указан фрезеровщик слитков 2-3-го разрядов. Это направление относится к обработке цветных металлов и связано, в частности, с получением металлической стружки из слитков и колец.
Также отдельно представлены фрезеровщики асбестоцементных плит и изделий из полимерных композитных материалов.
Существуют и специальные направления по обработке оптических деталей, камня и других материалов. У них собственная технология, оборудование и требования к результату.
Поэтому основной текст страницы «Фрезеровщик» логично строить вокруг механической обработки металлов на фрезерных станках, но при подборе программы необходимо уточнять реальный материал.
Документ о квалификации по специальной профессии не должен автоматически использоваться вместо основной профессии «Фрезеровщик», и наоборот.
Безопасность строится вокруг траектории инструмента, детали и стружки
У фрезерного станка существует несколько одновременно опасных направлений движения. Вращается инструмент, перемещается стол, снимается металлическая стружка, а на некоторых операциях используется смазочно-охлаждающая жидкость.
Самая очевидная опасность - контакт с вращающейся фрезой. Но значительный риск создает и плохо закрепленная заготовка. Усилие резания способно сдвинуть ее, провернуть или вырвать из приспособления.
Удалять стружку рукой во время обработки нельзя. Она может быть острой и нагретой, а рядом находится вращающийся инструмент.
Так же недопустимо выполнять измерение, когда сохраняется опасное движение оборудования. Деталь контролируется после перевода станка в состояние, предусмотренное безопасной технологией.
Отдельное внимание требуется при установке тяжелых деталей. Если применяются грузоподъемные средства или работнику поручены самостоятельные стропальные операции, необходимость соответствующей подготовки определяется отдельно.
Порядок обучения по охране труда и проверки знания требований установлен Постановлением Правительства РФ № 2464. Он предусматривает инструктажи, обучение требованиям охраны труда и другие формы подготовки в зависимости от выполняемых функций и рисков.
Допуск без обязательного обучения и проверки знания требований охраны труда влечет ответственность по части 3 статьи 5.27.1 КоАП РФ: для должностного лица и индивидуального предпринимателя - от 15 000 до 25 000 рублей, для юридического лица - от 110 000 до 130 000 рублей.
Обучение должно научить оставлять металл там, где он еще понадобится
Одна из главных профессиональных привычек фрезеровщика - понимать, сколько материала можно снять сейчас и сколько необходимо оставить для следующей операции.
Поэтому подготовка начинается с чертежа, базирования и припусков. Только после этого переходят к инструменту и станку.
Слушатель изучает конструкцию оборудования, способы крепления фрез и заготовок, режимы резания, виды приспособлений и средства измерительного контроля.
Практическая логика обучения включает:
- анализ размеров и баз на чертеже;
- построение последовательности установов;
- подбор режущего инструмента;
- закрепление заготовки без перекоса и деформации;
- выполнение черновых и чистовых проходов;
- измерение детали и корректировку следующей операции.
Особое внимание уделяется причинам отклонений. Работник должен отличать ошибку координаты от биения фрезы, неправильное закрепление от износа инструмента, а вибрацию системы - от обычных следов резания.
Профессиональный стандарт связывает квалификацию фрезеровщика с подготовкой оборудования, выполнением технологической операции и контролем изготовленных деталей.
После освоения программы и итоговой аттестации оформляются предусмотренные документы о квалификации. Конкретные модели станков, производственную оснастку и локальные режимы работник дополнительно осваивает на предприятии.
Обучение фрезеровщиков в МПЦ «Феникс»
МПЦ «Феникс» проводит профессиональное обучение по профессии «Фрезеровщик» с учетом требуемого разряда и сложности будущих производственных операций.
Подготовка строится вокруг логики механической обработки: от понимания чертежа и выбора базы до получения окончательного размера. Слушатели изучают оборудование, фрезы, приспособления, режимы резания, контроль размеров и причины характерных технологических отклонений.
Для начальной квалификации основное внимание уделяется устойчивому выполнению простых операций по заданному технологическому процессу. При повышении уровня усложняются детали, схемы установки, требования к точности и объем самостоятельной настройки.
В результате специалист должен уметь не просто управлять подачей станка, а понимать, почему деталь устанавливается именно так, какой металл необходимо снять на текущем проходе и каким измерением подтвердить результат.
После обучения и итоговой аттестации оформляются предусмотренные документы о квалификации. Такой подход помогает подготовить фрезеровщика, который видит весь технологический маршрут детали и способен получать заданную геометрию последовательно, точно и без попыток исправлять ошибку уже после того, как лишний металл снят.
Форматы обучения по направлению "Фрезеровщик"


Обучение проходит на современной образовательной платформе. Вы получаете теоретические материалы, практические задания, учебные консультации с преподавателем-практиком.
Преподаватели


ФОТОГАЛЕРЕЯ






Новости


Да, можно. Согласно 273 ФЗ об образовании, иностранные граждане имеют право на получение образования в нашей стране. Сначала Вам нужно проверить, признается ли диплом вашей страны на территории РФ, это можно сделать на сайте Рособрнадзора, по ссылке.
Если диплом признается, то нужно его перевести на русский язык и заверить его у нотариуса (если он уже переведен на русский язык, то данный пункт можно пропустить)
После этих несложных действий Вы обращаетесь к нам, выбираете программу обучения и по итогу получаете удостоверение о повышении квалификации или диплом о профессиональной переподготовке


8 (800) 201-22-37
Статьи



НАС РЕКОМЕНДУЮТ
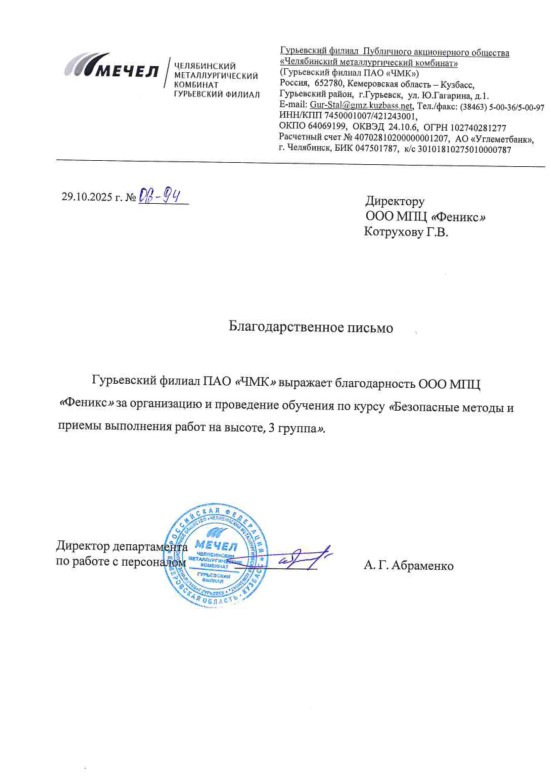
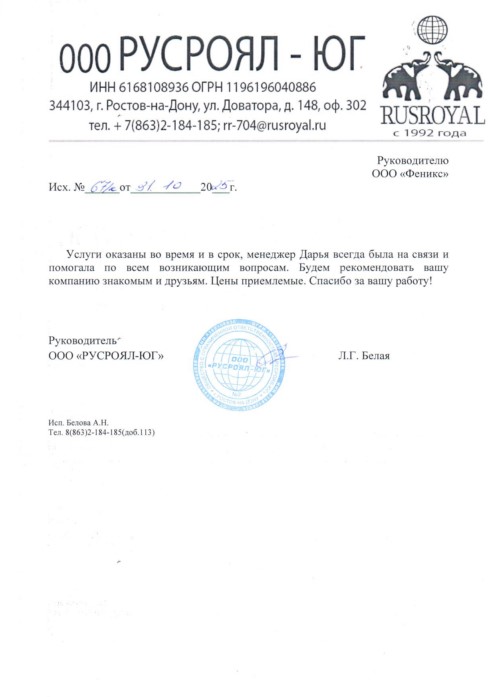
Желаем успехов и процветания.
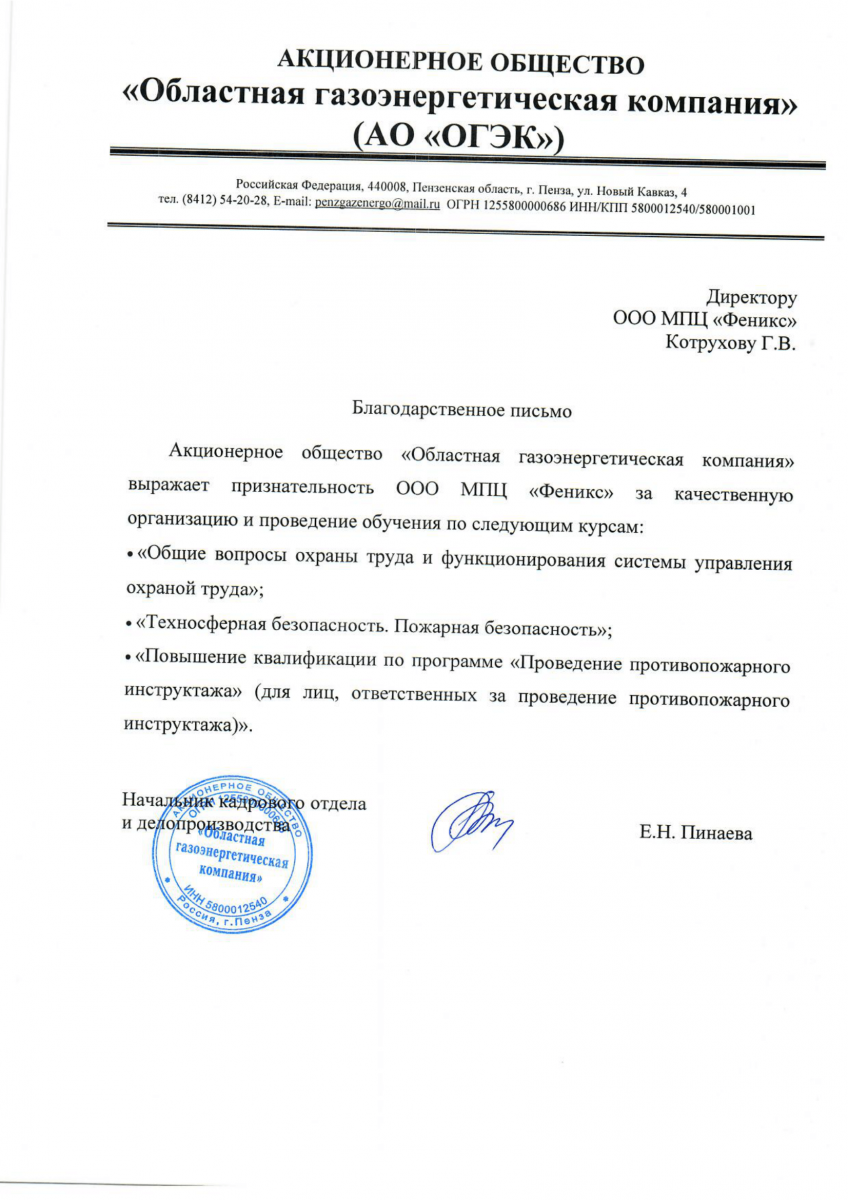
Акционерное общество "Областная газоэнергетическая компания" выражает признательность ООО МПЦ "Феникс" за качественную организацию и проведение обучения по следующим курсам:
"Общие вопросы охраны труда и функционирования системы управления охраной труда";
"Техносферная безопасность. Пожарная безопасность";
"Повышение квалификации по программе "Проведение противопожарного инструктажа" (для лиц, ответственных за проведение противопожарного инструктажа)".
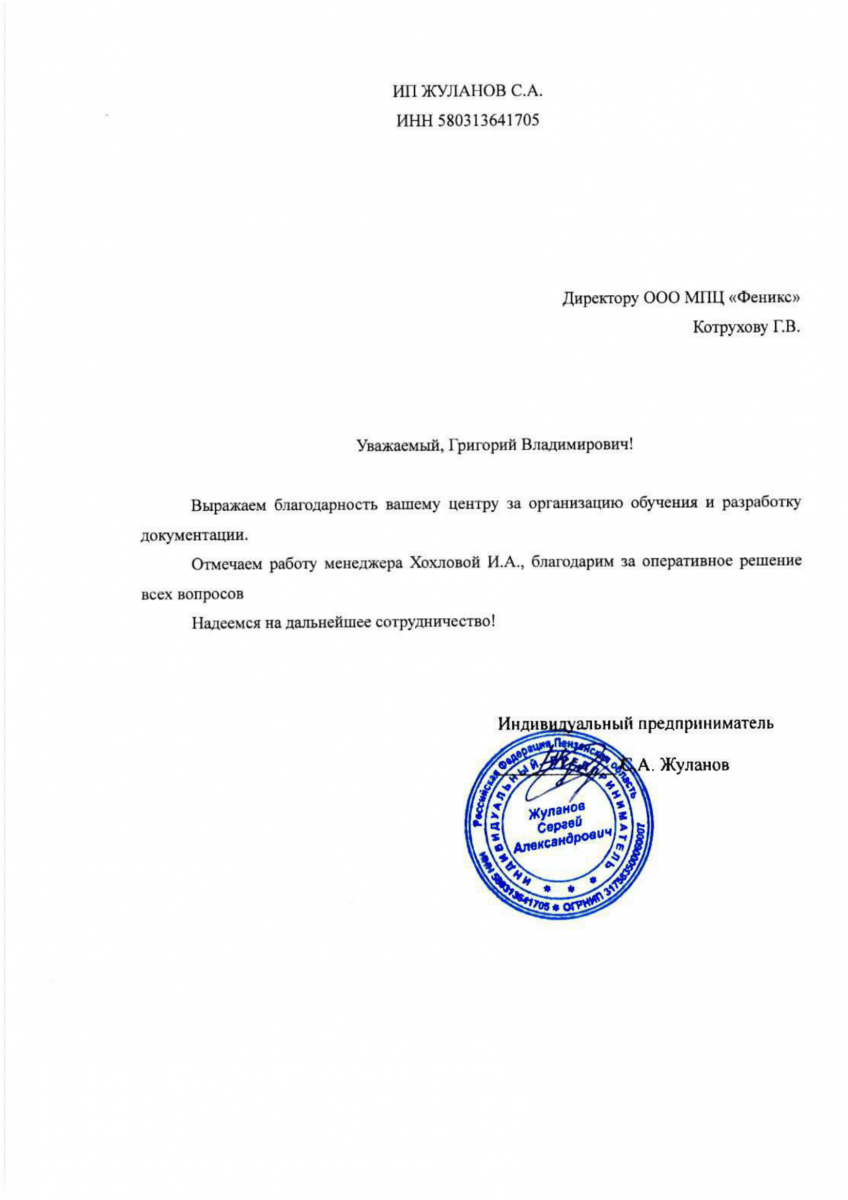
Выражаем благодарность вашему центру за организацию обучения и разработку документации.
Отмечаем работу менеджера Хохловой И.А., благодарим за оперативное решение всех вопросов.
Надеемся на дальнейшее сотрудничество!
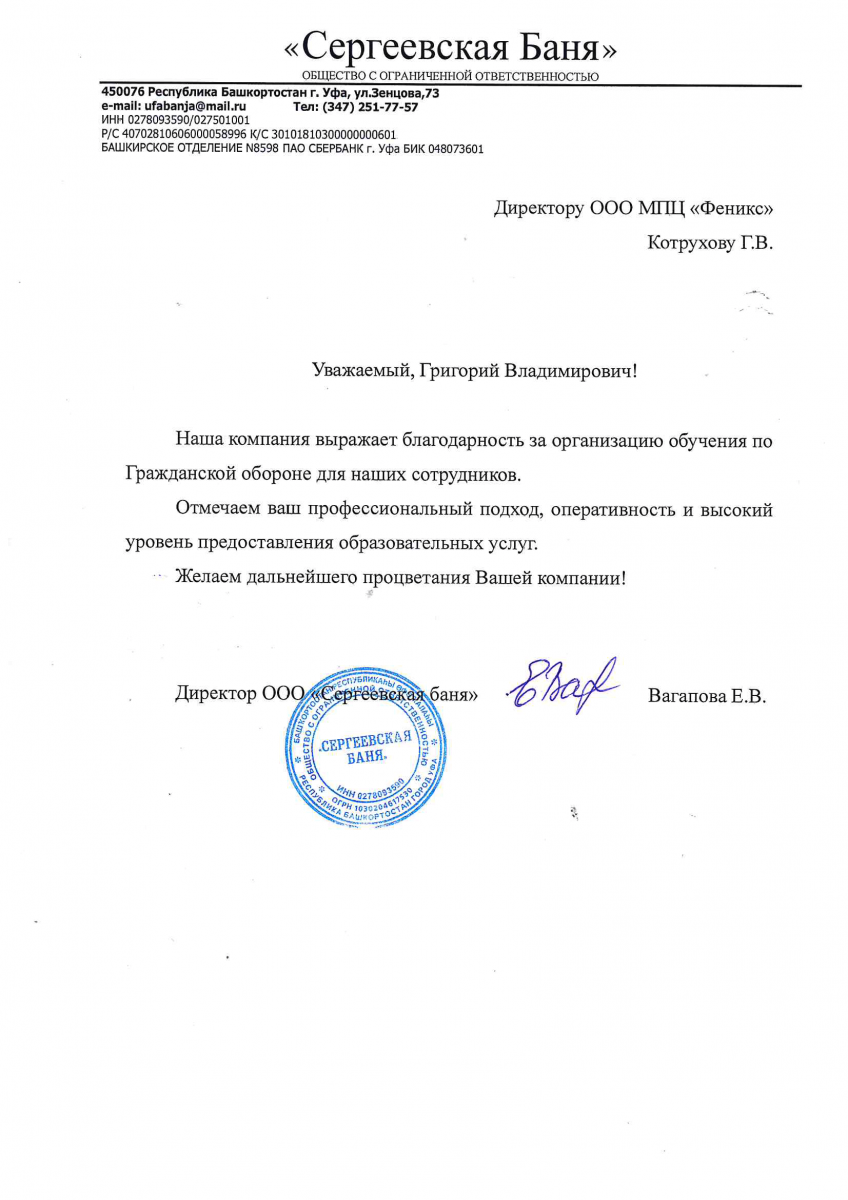
Наша компания выражает благодарность за организация обучения по Гражданской обороне для наших сотрудников.
Отмечаем ваш профессиональный подход,оперативность и высокий уровень предоставления образовательных услуг.
Желаем дальнейшего процветания Вашей компании!
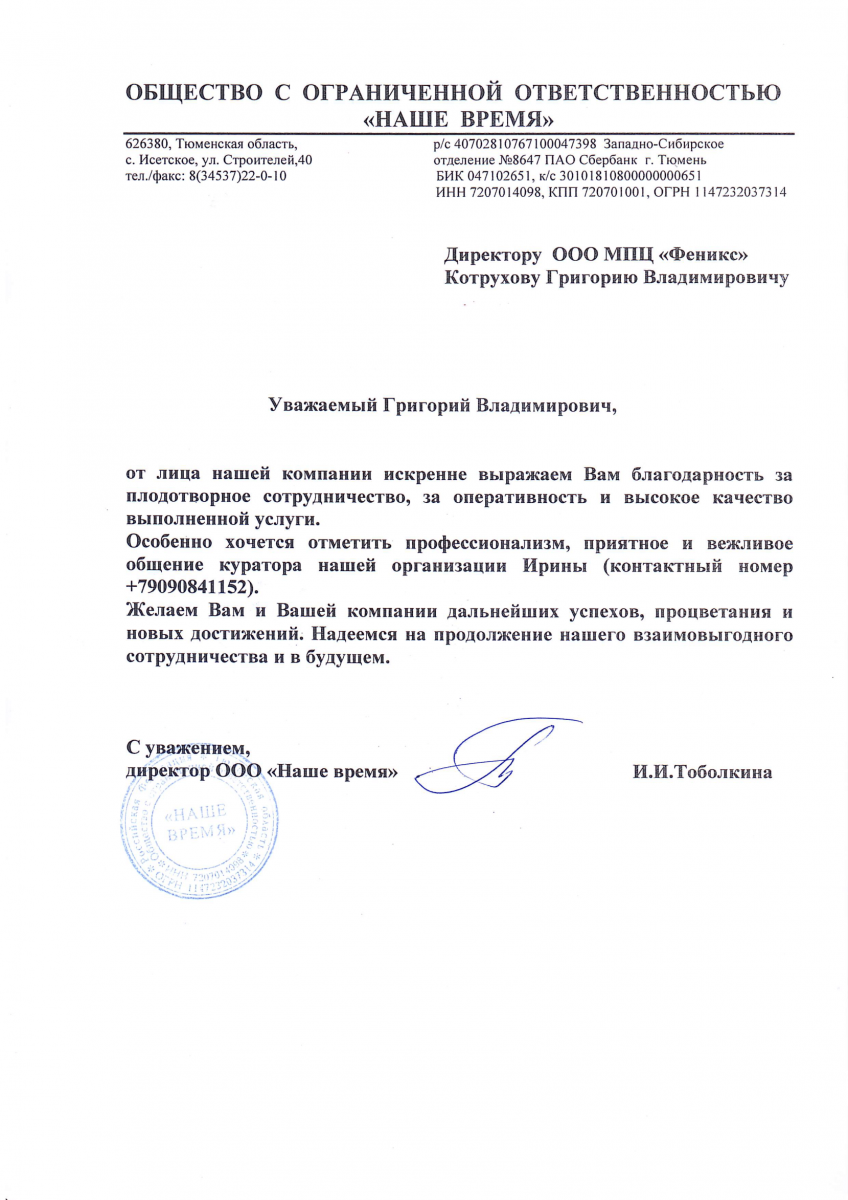
От лица нашей компании искренне выражаем Вам благодарность за плодотворное сотрудничество, за оперативность и высокое качество выполненной услуги.
Особенно хочется отметить профессионализм, приятное и вежливое общение куратора нашей организации Ирины.
Желаем Вам и Вашей компании дальнейших успехов, процветания и новых достижений. Надеемся на продолжение нашего взаимовыгодного сотрудничества в будущем.
Нас благодарят


О нас пишут


О нас говорят


Наши клиенты