Обучение на лудильщика в Сортавале

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
5 200 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
5 600 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
5 200 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 000 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего
Металлическая поверхность может выглядеть чистой и ровной, но этого недостаточно, чтобы покрытие прочно связалось с основой. Следы жира, оксидная пленка, остатки загрязнений или неправильно выполненное травление способны испортить результат еще до контакта детали с расплавом. Поэтому работа лудильщика начинается значительно раньше момента, когда на изделии появляется слой олова или припоя.
Лужение применяют для нанесения на металлическую поверхность тонкого защитного или технологического слоя. Такое покрытие может повышать стойкость поверхности, подготавливать ее к последующей пайке, обеспечивать требуемые свойства контактов, проволоки, листового металла и других изделий. В зависимости от производства металл погружают в расплав, обрабатывают натиранием, проводят через непрерывный агрегат либо получают покрытие электролитическим способом.
При этом точной единой профессии с названием просто «Лудильщик», которая охватывала бы все эти операции одной квалификационной шкалой, в ЕТКС нет. В разделе металлопокрытий отдельно предусмотрены лудильщик горячим способом с 1-го по 5-й разряд, лудильщик (оцинковщик) электролитическим методом с 3-го по 6-й разряд и лудильщик проволоки со 2-го по 3-й разряд. В производстве электронной техники существует также лудильщик деталей и приборов горячим способом 2-го и 3-го разрядов. Поэтому название «лудильщик» удобно использовать как общее обозначение раздела, но квалификацию работника необходимо определять по конкретному виду работ.
Различаются не только разряды. Горячее лужение связано с расплавленными составами, нагревом деталей и работой лудильных ванн. Электролитическое покрытие требует управления током, состоянием электролитов и непрерывным агрегатом. При лужении проволоки необходимо согласовать скорость ее движения через ванны с температурой растворов и работой мотального устройства. В электронной технике на первый план выходят небольшие детали, выводы приборов, печатные платы, точность режима и качество поверхности.
Поэтому профессиональная подготовка лудильщика не сводится к изучению одного приема окунания детали в расплав. Работнику приходится понимать свойства металлов и покрытий, подготовку поверхности, температурный режим, действие флюсов и растворов, назначение оборудования, способы контроля и причины дефектов. Чем выше квалификация и сложнее производство, тем больше решений специалист принимает самостоятельно.
Олово не скроет плохо подготовленную поверхность
Качество покрытия напрямую зависит от состояния металла перед лужением. Загрязнение мешает расплаву или электролитически осаждаемому металлу равномерно взаимодействовать с основой. Поэтому очистка, обезжиривание, травление, промывка и сушка в разных сочетаниях становятся частью технологической цепочки.
Для лудильщика горячим способом уже на 2-м разряде ЕТКС предусматривает подготовку материалов, очистку и протравку деталей перед лужением, а после нанесения покрытия - промывку и сушку. В производстве электронных приборов квалификационная характеристика также включает обезжиривание, травление, мойку и сушку деталей и узлов.
Рабочий должен понимать назначение каждого этапа:
- очистка удаляет механические загрязнения и остатки предыдущей обработки;
- обезжиривание устраняет масла и другие вещества, препятствующие смачиванию поверхности;
- травление снимает оксидный слой и подготавливает металл к дальнейшей обработке;
- промывка удаляет остатки технологических растворов;
- сушка исключает перенос лишней влаги на следующую операцию;
- флюсование, если оно предусмотрено технологией, способствует нормальному взаимодействию поверхности с расплавом.
Нарушение одного этапа способно проявиться уже после лужения. На загрязненном участке покрытие может лечь неравномерно, хуже удерживаться или вообще не сформироваться должным образом. В такой ситуации увеличение времени нахождения детали в расплаве не устраняет исходную причину и может только привести к перегреву или избыточному расходу материала.
Поэтому опытный лудильщик оценивает дефект не только в момент его обнаружения. Он мысленно возвращается к подготовительным операциям и проверяет, на каком участке процесса поверхность могла потерять необходимое состояние.
В горячей ванне одновременно работают температура, время и состояние расплава
При горячем способе изделие взаимодействует с расплавленным металлом или припоем. Задача заключается не просто в том, чтобы расплав коснулся всей поверхности. Необходимо получить слой требуемого качества и не допустить перегрева основы, неравномерности покрытия и образования лишних наплывов.
ЕТКС для лудильщика горячим способом предусматривает как ручное лужение простых деталей и работу в ваннах, так и более сложные способы - натирание, предварительный нагрев, использование специальных паяльников и работу на непрерывных лудильных агрегатах. С повышением разряда рабочий переходит от вспомогательных операций и простых изделий к настройке агрегатов, регулированию режимов и контролю сложного непрерывного процесса.
На качество горячего лужения влияют температура расплава, температура самой детали, продолжительность обработки, состояние флюса, скорость прохождения материала через оборудование и свойства основного металла. Эти параметры связаны между собой. Если поверхность недостаточно прогрета, расплав может распределяться хуже. Излишний нагрев способен изменить технологическое поведение припоя и самого изделия. Нестабильная температура ванны делает результат неодинаковым от одной детали к другой.
Для крупносерийного производства к этим факторам добавляется скорость линии. На непрерывном агрегате недостаточно получить хороший результат на одном листе. Покрытие должно оставаться равномерным при постоянном движении материала, поэтому специалист регулирует режим оборудования и следит за состоянием всей технологической последовательности.
Дефект покрытия часто говорит о причине лучше самого прибора
Луженую поверхность оценивают визуально, механическими способами и, в зависимости от технологии, с помощью контрольно-измерительных приборов. Уже квалификационная характеристика лудильщика горячим способом предусматривает определение качества полуды, а на более сложных работах - контроль температуры, состояния ванн и толщины покрытия.
Само отклонение еще не указывает автоматически на одну причину. Например, неравномерное покрытие может быть связано как с подготовкой поверхности, так и с нарушением температуры или режима движения изделия через рабочую зону.
При поиске причины лудильщик может столкнуться со следующими ситуациями:
- непролуженный участок указывает на загрязнение, оксидную пленку или неудовлетворительное смачивание;
- чрезмерный слой может быть связан с неправильным режимом удаления изделия из расплава или параметрами агрегата;
- наплывы и неравномерность требуют проверки температуры, положения изделия и состояния технологического состава;
- изменение внешнего вида покрытия может свидетельствовать о нарушении режима обработки или загрязнении ванны;
- повторяющийся дефект в одном месте заставляет проверить не только материал, но и приспособление либо рабочий орган оборудования;
- нестабильный результат по длине полосы или проволоки требует проверки скорости движения и устойчивости режима.
Смысл производственного контроля состоит не только в отбраковке изделия. Если лудильщик понимает механизм образования дефекта, он может найти технологическую причину и не допустить повторения проблемы на всей последующей партии.
Особенно высокой становится цена ошибки на непрерывных линиях. Пока единичный дефект при ручной работе затрагивает отдельную деталь, неправильная настройка агрегата способна повлиять на значительный объем материала.
От простой подачи материала до настройки непрерывного агрегата
Наиболее широкий диапазон квалификации предусмотрен для лудильщика горячим способом - с 1-го по 5-й разряд. Здесь хорошо видно, что повышение квалификации связано не со стажем как таковым, а с усложнением оборудования, изделий и самостоятельности работника.
На 1-м разряде основное место занимают вспомогательные операции: обслуживание участка укладки луженых листов, их транспортировка и доставка к агрегату олова, флюса, кислоты и других материалов. Работнику необходимо знать назначение процесса, сортамент жести и устройство обслуживаемого оборудования.
На 2-м разряде появляется самостоятельное лужение простых деталей вручную и в ванне, подготовка поверхности, контроль готовности покрытия, промывка, сушка и обслуживание ванн. На 3-м разряде добавляются изделия средней сложности, предварительный нагрев, двухсторонняя обработка, приготовление растворов, работа с непрерывными агрегатами и более развитый инструментальный контроль.
Для 4-го разряда характерны сложные изделия и труднодоступные поверхности, подбор режимов, приготовление порошков по рецептуре и самостоятельное ведение горячего лужения жести на многополосных непрерывных агрегатах. Рабочий контролирует толщину покрытия, состояние флюса, температуры и отдельные параметры оборудования.
На 5-м разряде специалист работает уже с еще более производительными многополосными агрегатами, регулирует нагрев олова и масла, скорость валков, следит за встроенным травлением и выполняет настройку оборудования. Для такого уровня требуется знание физико-химической стороны процесса, коммуникаций, приборов и методов анализа технологических растворов.
Усложнение квалификации можно представить как последовательный переход:
- от доставки материалов к непосредственному выполнению лужения;
- от простых изделий к поверхностям сложной конфигурации;
- от выполнения заданного режима к его выбору и регулированию;
- от отдельной ванны к непрерывному многопозиционному агрегату;
- от визуального контроля к работе с измерительными приборами;
- от обслуживания процесса к настройке оборудования и анализу причин отклонений.
Именно фактическая сложность выполняемой работы определяет, требования какого разряда должны применяться к работнику.
Проволока проходит ванны непрерывно, поэтому ошибка растягивается на весь моток
Лудильщик проволоки - отдельная профессия, для которой предусмотрены 2-й и 3-й разряды. Ее специфика связана с непрерывным движением материала: проволока подается через технологическое оборудование и затем должна быть правильно намотана.
На 2-м разряде работник обеспечивает бесперебойную подачу, заправляет проволокой лудильный агрегат и мотальный аппарат под руководством специалиста более высокой квалификации, наблюдает за намоткой, снимает и увязывает мотки. Поэтому здесь важно не только само покрытие, но и правильное обращение с уже обработанным материалом.
На 3-м разряде работа становится технологически самостоятельной. Лудильщик готовит растворы в ваннах, выполняет горячее лужение, регулирует температуру, устанавливает режим и скорость прохождения проволоки, следит за травлением, обезжириванием и равномерностью покрытия. Он должен уметь определять дефекты и принимать меры для их устранения.
Здесь причинно-следственная связь особенно заметна. Если скорость прохождения проволоки увеличена без соответствующего изменения других параметров, время взаимодействия с рабочей средой сокращается. Если скорость нестабильна, меняются условия обработки разных участков. Если мотальный аппарат работает неправильно, качественно пролуженная проволока может быть повреждена или уложена с нарушением уже после выхода из ванны.
Электролитическое лужение управляется уже не только температурой
Лудильщик (оцинковщик) электролитическим методом работает по другой технологической схеме. Здесь покрытие формируется в электрохимическом процессе, поэтому кроме подготовки поверхности и состояния раствора принципиальное значение имеют электрические параметры.
Для профессии предусмотрены 3-й, 4-й, 5-й и 6-й разряды. На начальной квалификации работник занимается подготовкой, обезжириванием и травлением полосы, обслуживанием ванн, контролем состояния растворов и регулированием силы тока. На более высокой квалификации он ведет процесс на непрерывном агрегате, контролирует подготовку поверхности, толщину покрытия, работу механических узлов и выполняет их настройку.
На 6-м разряде специалист самостоятельно ведет электролитическое лужение рулонной жести или связанные процессы на высокоскоростных агрегатах сложной конструкции. Он устанавливает скоростной и технологический режим с учетом требуемой толщины покрытия, качества исходной поверхности и состояния электролита, а также регулирует ток в ваннах.
В этом направлении особенно важно понимание физико-химических основ процесса. Нельзя оценивать качество покрытия только по температуре ванны. Необходимо учитывать состояние электролита, электрический режим, подготовку поверхности, движение полосы и работу механического оборудования.
Поэтому электролитический лудильщик и лудильщик горячим способом - не две ступени одной квалификационной лестницы. Это самостоятельные профессиональные направления с разными диапазонами разрядов и разным содержанием работ.
В электронике несколько миллиметров поверхности могут быть важнее большого листа металла
Отдельное направление связано с деталями и приборами электронной техники. Для профессии «Лудильщик деталей и приборов горячим способом» предусмотрены 2-й и 3-й разряды. Здесь характер работы значительно отличается от обслуживания линии по обработке жести.
На 2-м разряде выполняется лужение деталей и узлов простой конфигурации припоями при помощи электронагревательных приспособлений. Работник регулирует температуру, обезжиривает и травит детали, промывает и сушит их, готовит флюсы и заменяет припои. Он должен знать свойства применяемых материалов и требования к качеству поверхности.
Третий разряд включает уже сложные поверхности, внутренние участки деталей, готовые приборы и печатные платы. Используются ручные методы, полуавтоматы, автоматы и ультразвуковые ванны. Лудильщик подбирает оптимальный режим, регулирует температуру расплава, поддерживает флюс в рабочем состоянии и контролирует полученную поверхность измерительными средствами.
Для такого производства размер изделия не показывает сложность работы. Небольшой вывод прибора или контактная площадка могут требовать большей точности, чем крупная металлическая деталь. Перегрев, излишек припоя или неполное покрытие способны повлиять на последующую сборку и электрическое соединение.
Поэтому обучение работников электронного производства должно учитывать именно квалификационную характеристику лудильщика деталей и приборов, а не программу общего горячего лужения металлоизделий.
Расплав и кислота требуют разных мер защиты, но встречаются на одном участке
Участок лужения объединяет сразу несколько характерных опасностей. При горячем процессе работник находится рядом с нагретыми ваннами, расплавами и горячими деталями. Подготовка поверхности может быть связана с кислотами и щелочами. На механизированных линиях добавляются движущиеся части агрегатов, валки, мотальные устройства, электрическое оборудование и транспортирование металла.
Особенно опасно попадание влаги в расплавленную среду. Требования охраны труда для работ с расплавами предусматривают, что детали, корзины, сетки и применяемый инструмент перед погружением должны быть сухими, поскольку влага способна вызвать выброс расплава.
При травлении другой группой риска становятся химические вещества и выделения над ваннами. Правила охраны труда предусматривают вентиляцию помещений участков травления и местные отсосы непосредственно от ванн. Для процессов нанесения металлопокрытий установлены требования к размещению травильного оборудования и организации безопасной работы с кислотами и щелочами.
Для рабочего места лудильщика наиболее характерны:
- термические ожоги от расплава, нагретого изделия или оборудования;
- химические ожоги и воздействие паров при работе с кислотами, щелочами и технологическими растворами;
- выброс расплава при попадании влаги или неправильном погружении изделия;
- захват движущимися узлами непрерывных и мотальных агрегатов;
- воздействие электрического тока на электролитических установках и электронагревательном оборудовании;
- вредные аэрозоли и пары, возникающие при отдельных технологических процессах.
Безопасные приемы должны учитывать конкретную технологию предприятия. Средства индивидуальной защиты, вентиляция, ограждения оборудования и порядок работы с химическими веществами дополняют друг друга, а не заменяют безопасную организацию самого процесса.
Обучение требованиям охраны труда и проверка знания проводятся в предусмотренных законодательством случаях в порядке, установленном Постановлением Правительства РФ № 2464. Допуск работника к выполнению трудовых обязанностей без установленного обучения и проверки знания требований охраны труда может повлечь ответственность по ч. 3 ст. 5.27.1 КоАП РФ: для должностных лиц и индивидуальных предпринимателей предусмотрен штраф от 15 000 до 25 000 рублей, для юридических лиц - от 110 000 до 130 000 рублей.
Работник должен видеть не отдельную ванну, а весь маршрут детали
На лудильном участке операции образуют технологическую цепочку. Деталь поступает на подготовку, проходит обезжиривание или травление, промывается, обрабатывается флюсом при необходимости, направляется непосредственно на нанесение покрытия, затем очищается, сушится и передается на контроль или следующую операцию.
Если рассматривать каждую стадию отдельно, легко пропустить источник нестабильности. Например, плохое покрытие может возникнуть не в лудильной ванне, а на участке подготовки. Пятно на поверхности может быть следствием неполного обезжиривания. Нестабильная толщина на непрерывной линии может оказаться связана со скоростью движения. Дефект луженой проволоки иногда формируется уже при ее неправильной намотке.
Квалифицированному специалисту поэтому необходимы знания смежных процессов в пределах его работы. ЕТКС для высоких разрядов прямо требует понимания физико-химических процессов, устройства агрегатов, схем коммуникаций, контрольно-измерительных приборов, состава растворов и способов их анализа.
Именно такая технологическая логика помогает не маскировать последствия регулировкой одного параметра, а находить действительную причину отклонения.
Обучение лудильщиков в МПЦ «Феникс»
При выборе программы в МПЦ «Феникс» сначала определяется точное профессиональное направление. Для горячего лужения металлоизделий используются требования профессии «Лудильщик горячим способом», для непрерывного электрохимического покрытия - «Лудильщик (оцинковщик) электролитическим методом», для обработки проволоки - «Лудильщик проволоки». Работникам производства электронной техники требуется подготовка по профессии «Лудильщик деталей и приборов горячим способом».
Содержание обучения зависит и от квалификационного разряда. На начальных уровнях необходимо освоить подготовку материалов и поверхностей, назначение оборудования, безопасные приемы работы, простые операции лужения и первичный контроль результата. Для более высокой квалификации добавляются подбор и регулирование режимов, работа со сложными изделиями, непрерывными агрегатами, электролитами, контрольно-измерительными приборами, выявление дефектов и настройка технологического оборудования.
Программа формирует знания о материалах, способах лужения, подготовке поверхности, флюсах и растворах, устройстве ванн и агрегатов, контроле покрытия и взаимосвязи технологических параметров. При подготовке по электролитическому направлению дополнительно возрастает значение электрических режимов и состояния электролитов, а при обучении лудильщика проволоки - настройки движения материала и мотального оборудования.
Конкретная производственная линия всегда имеет свои особенности. Марка агрегата, конструкция ванн, тип нагревателей, применяемые припои и флюсы, рецептуры растворов, схема коммуникаций, скорость обработки и локальные технологические инструкции дополнительно изучаются непосредственно на предприятии. Это позволяет совместить общую профессиональную квалификацию с условиями реального рабочего места.
После освоения программы и прохождения итоговой аттестации оформляются предусмотренные документы о профессиональном обучении. Главное при подготовке лудильщика - правильно соотнести программу с фактической технологией: одинаковое слово «лужение» может означать ручную работу с отдельной деталью, высокоскоростное движение металлической полосы через агрегат, обработку проволоки или точное нанесение припоя на элементы электронной техники.
Форматы обучения по направлению "Лудильщик"


Обучение проходит на современной образовательной платформе. Вы получаете теоретические материалы, практические задания, учебные консультации с преподавателем-практиком.
Преподаватели


ФОТОГАЛЕРЕЯ






Новости


Да, можно. Согласно 273 ФЗ об образовании, иностранные граждане имеют право на получение образования в нашей стране. Сначала Вам нужно проверить, признается ли диплом вашей страны на территории РФ, это можно сделать на сайте Рособрнадзора, по ссылке.
Если диплом признается, то нужно его перевести на русский язык и заверить его у нотариуса (если он уже переведен на русский язык, то данный пункт можно пропустить)
После этих несложных действий Вы обращаетесь к нам, выбираете программу обучения и по итогу получаете удостоверение о повышении квалификации или диплом о профессиональной переподготовке


8 (800) 201-22-37
Статьи



НАС РЕКОМЕНДУЮТ
Желаем успехов и процветания.
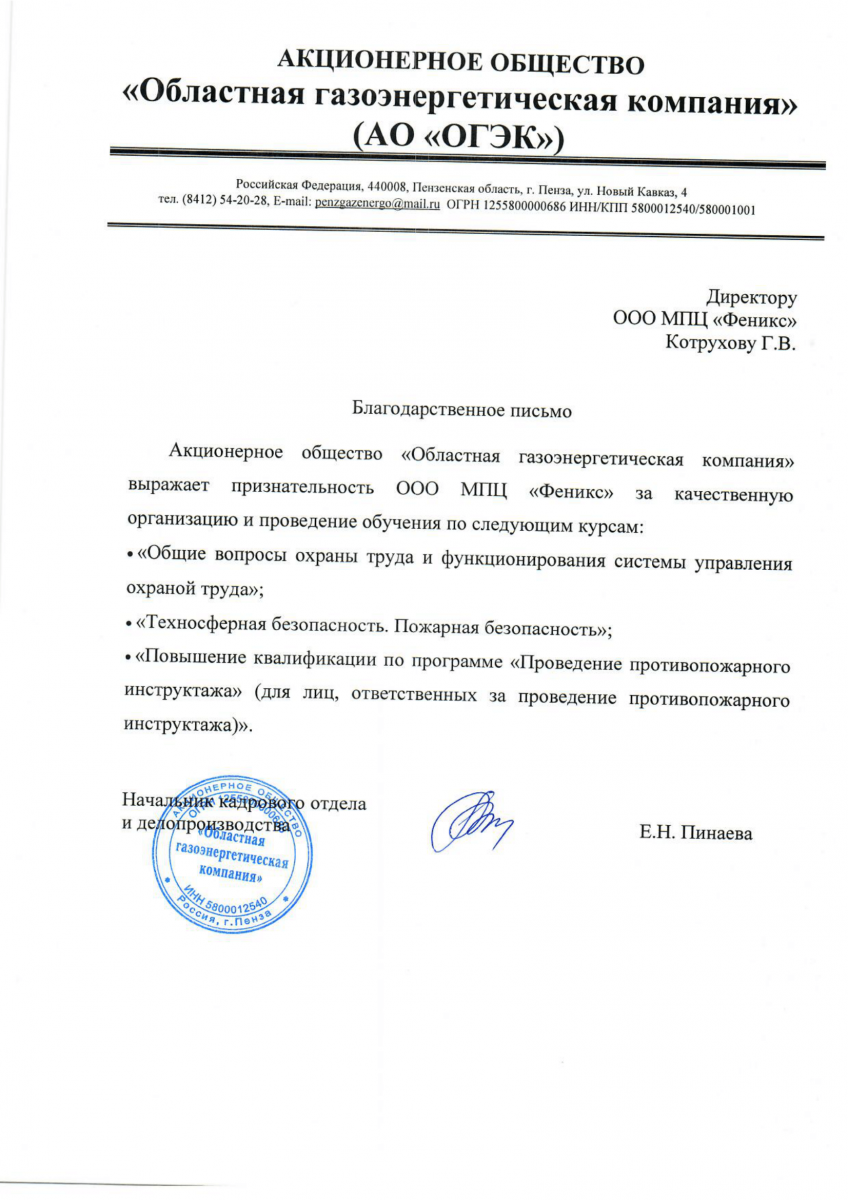
Акционерное общество "Областная газоэнергетическая компания" выражает признательность ООО МПЦ "Феникс" за качественную организацию и проведение обучения по следующим курсам:
"Общие вопросы охраны труда и функционирования системы управления охраной труда";
"Техносферная безопасность. Пожарная безопасность";
"Повышение квалификации по программе "Проведение противопожарного инструктажа" (для лиц, ответственных за проведение противопожарного инструктажа)".
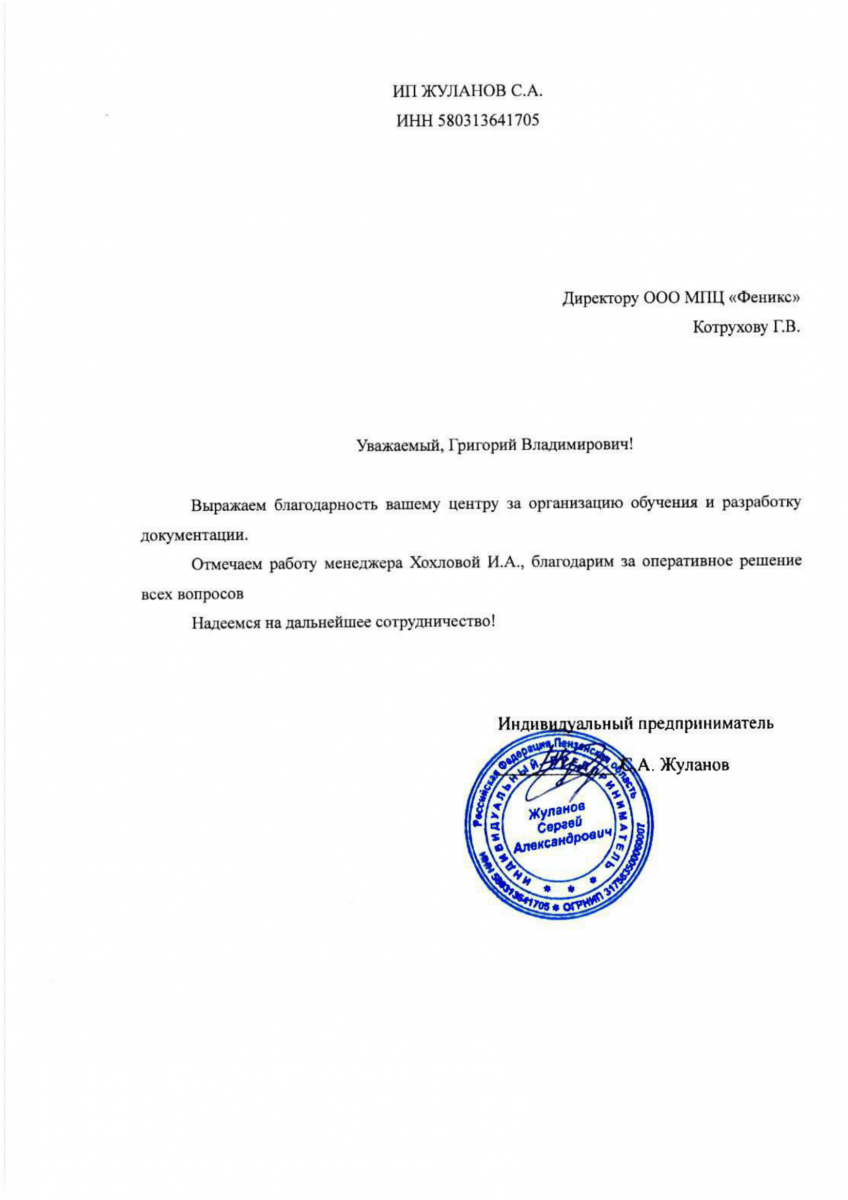
Выражаем благодарность вашему центру за организацию обучения и разработку документации.
Отмечаем работу менеджера Хохловой И.А., благодарим за оперативное решение всех вопросов.
Надеемся на дальнейшее сотрудничество!
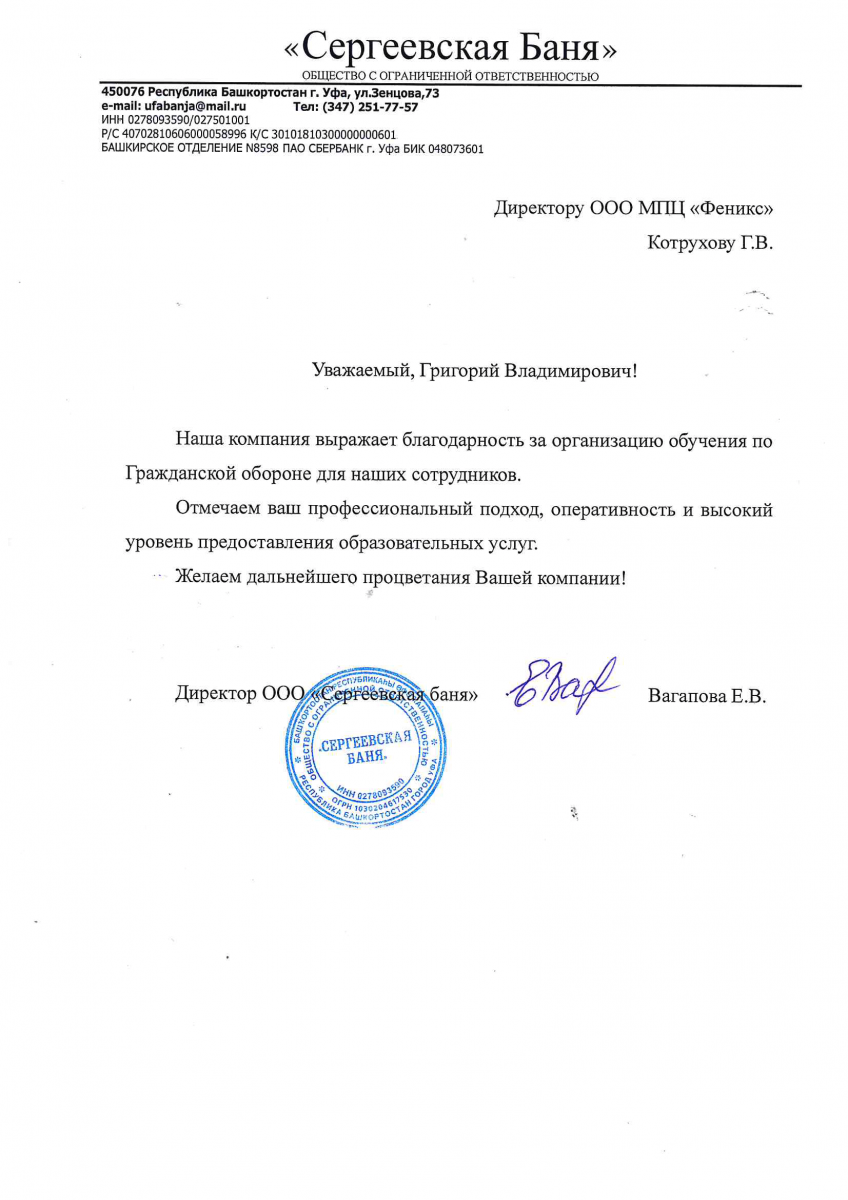
Наша компания выражает благодарность за организация обучения по Гражданской обороне для наших сотрудников.
Отмечаем ваш профессиональный подход,оперативность и высокий уровень предоставления образовательных услуг.
Желаем дальнейшего процветания Вашей компании!
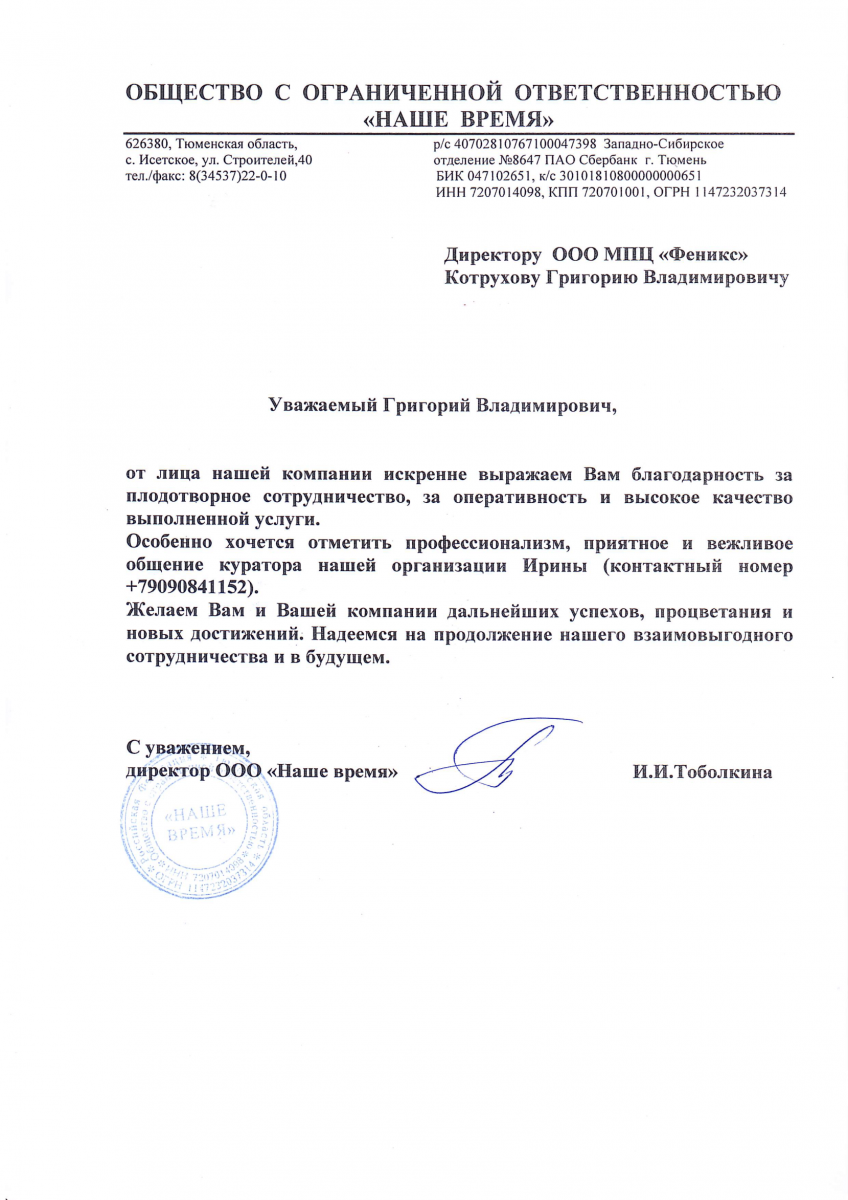
От лица нашей компании искренне выражаем Вам благодарность за плодотворное сотрудничество, за оперативность и высокое качество выполненной услуги.
Особенно хочется отметить профессионализм, приятное и вежливое общение куратора нашей организации Ирины.
Желаем Вам и Вашей компании дальнейших успехов, процветания и новых достижений. Надеемся на продолжение нашего взаимовыгодного сотрудничества в будущем.
Нас благодарят


О нас пишут


О нас говорят


Наши клиенты