Обучение на перфораторщика в Старом Осколе

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
5 200 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
5 200 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
5 200 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
5 900 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
5 200 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
5 200 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего
Перфораторщик - рабочий специалист, который выполняет механическую просечку отверстий в бумаге, картоне, полимерной пленке, магнитной ленте, металлических листах, фольге и других материалах на специальных станках и машинах. В зависимости от производства перфорация формирует линию отрыва, отверстия для дальнейшего скрепления, технологический рисунок или другую заданную структуру материала.
Работа не сводится к включению перфорационного оборудования. До запуска необходимо установить штамп или пробивной инструмент, подготовить материал, заправить лист либо рулон в рабочую систему и настроить положение относительно механизма. В процессе специалист контролирует шаг отверстий, их симметрию, качество кромок, направление движения материала и стабильность работы машины.
Особенно важна повторяемость. Одна правильно выполненная просечка еще ничего не говорит о качестве партии. Перфорационные машины работают последовательно, поэтому малейшее смещение подачи может повторяться на каждом следующем участке бумаги, пленки или металлического листа. Чем позже работник заметит отклонение, тем больше материала потребуется отправить на повторный контроль или в брак.
Профессия встречается сразу в нескольких производственных сферах. В полиграфии перфорируются книги, брошюры, журналы и специальная печатная продукция, в бумажном производстве - ленты, в полимерном - рулонные пленки, в химико-фотографическом - магнитные ленты, а в металлообработке - фольга и отдельные виды листового материала. Поэтому обучение необходимо подбирать по полному наименованию профессии.
Отверстия выполняют разные задачи в зависимости от материала
Внешне работа различных перфораторщиков может выглядеть похоже: материал проходит через пробивной механизм, который через определенный интервал формирует отверстия. Но назначение этих отверстий существенно отличается.
В полиграфическом производстве просечка бумаги, книг, брошюр и журналов используется для получения линии последующего отрыва либо подготовки изделия к скреплению спиралью. Для простых работ предусмотрена профессия перфораторщика 1-го разряда. Специалист устанавливает штамп, выполняет просечку, обслуживает станок и устраняет несложные нарушения его работы.
Для специальной полиграфической продукции работа значительно ответственнее. Перфораторщик 3-го разряда выполняет перфорацию отпечатанных марок и марочных блоков, устанавливает шаг подачи листа, рассчитывает параметры наколки, считает продукцию и контролирует результат. Здесь отверстия должны правильно располагаться относительно самого печатного изображения.
В бумажном производстве перфорируется специальная бумажная лента. Работник устанавливает бобины, заправляет бумагу, наблюдает за точностью просечки и количеством материала на приемной катушке, а также настраивает и регулирует станок. Для этого направления предусмотрен 2-й разряд.
У полимерной пленки перфорация становится частью получения материала с заданными свойствами. Специалист контролирует уже не отдельные листы, а непрерывно движущийся рулон, поэтому особенно важны натяжение и скорость подачи.
Таким образом, общий принцип один, но критерии правильного результата определяются дальнейшим использованием материала.
Перфорация начинается с точной установки пробивного механизма
Качество отверстия определяется не только самим материалом. Большое значение имеет состояние и положение рабочего инструмента - штампа, пуансона, гребеночного механизма или другой применяемой оснастки.
Пробивной элемент должен находиться в правильном положении относительно материала. Если инструмент установлен с перекосом, отверстия могут смещаться, отличаться по форме или частично выходить за предусмотренную рабочую зону.
В полиграфии установка штампа непосредственно входит в обязанности перфораторщика. Для более ответственной продукции дополнительно задается шаг движения листа, чтобы каждая следующая линия отверстий совпадала с установленным форматом.
В производстве асбестовых технических изделий специалист подготавливает перфорационный станок и гребеночные штампы, заправляет листовую жесть между рабочими элементами и контролирует правильность получаемой перфорации.
Перед началом технологического цикла необходимо:
- проверить состояние перфорационного оборудования;
- осмотреть и установить рабочий штамп или другой пробивной инструмент;
- определить требуемый шаг и расположение отверстий;
- подготовить лист, рулон или катушку материала;
- проверить положение материала относительно рабочей зоны;
- выполнить контроль первых результатов после запуска.
Проверка первых отверстий особенно важна. Если настройка выполнена неправильно, продолжение обработки только увеличивает объем материала с повторяющимся дефектом.
Поэтому производительный перфораторщик - это не тот, кто запускает машину быстрее всех, а тот, кто правильно выводит ее на рабочий режим и не допускает длительного выпуска несоответствующей продукции.
Для рулонного материала натяжение становится частью геометрии отверстий
При работе с отдельным листом его положение фиксируется на относительно короткое время. Рулонная пленка или магнитная лента движется непрерывно, поэтому процесс становится значительно чувствительнее к натяжению.
Если материал провисает, он может нестабильно входить в пробивную зону. Чрезмерное натяжение тоже нежелательно - полимерная пленка способна растягиваться, а тонкий материал начинает взаимодействовать с рабочими элементами иначе, чем предусмотрено технологией.
Перфораторщик пленок из пластических масс устанавливает рулоны на машину, проводит пленку через систему валиков, запускает оборудование и регулирует скорость движения и степень натяжения. На 3-м разряде он самостоятельно настраивает машину на заданный размер перфорации и ведет весь процесс.
Сходная логика используется в химико-фотографическом производстве. Перфораторщик магнитных лент 3-го разряда устанавливает ролик-катушку на разматывающий узел, проводит ленту через систему валиков и пробивной механизм к смоточному узлу и наблюдает за натяжением непосредственно во время перфорации.
Даже правильно настроенный шаг может нарушиться, если материал движется нестабильно. Поэтому работник контролирует не только пробивной инструмент, но и весь тракт движения от разматывания до приема готового рулона.
У рулонного материала особенно опасно постепенное смещение. В начале партии отверстия могут находиться в правильном положении, а затем все сильнее уходить относительно заданной линии. Если контроль выполняется только после снятия готового рулона, значительная его часть уже может оказаться несоответствующей.
Поэтому процесс наблюдают непрерывно, а изменение натяжения, поведения полотна или положения кромки рассматривают как сигнал для проверки оборудования.
Шаг отверстий должен сохраняться на всей длине
Перфорация представляет собой повторяющийся рисунок. Именно повторяемость превращает отдельные отверстия в технологическую структуру.
Если расстояние между просечками меняется, линия отрыва становится неравномерной. В печатной продукции отверстия могут перестать совпадать с размером изделия, а на специальном материале изменяется расположение технологических элементов.
Для марок и марочных блоков положение перфорации особенно ответственно. Работник устанавливает шаг подачи листа в соответствии с форматом и контролирует готовую продукцию.
У магнитных лент предусмотрено регулирование симметрии перфорации. Это означает, что специалист следит не только за наличием отверстий, но и за их расположением относительно самой ленты.
В полимерном производстве 3-й разряд предусматривает настройку машины на заданные размеры перфорации. Одновременно регулируются скорость движения и натяжение, поскольку эти параметры влияют на стабильность всего процесса.
Если шаг начал изменяться, необходимо проверить механизм подачи, положение материала, пробивной инструмент и настройки станка. Просто продолжить работу в надежде, что рисунок самостоятельно восстановится, нельзя.
Особенно важен контроль после любого вмешательства - смены рулона, установки штампа, устранения обрыва или регулировки оборудования. После изменения состояния системы первые участки материала проверяются повторно.
Таким образом, хороший результат перфорации - это не отдельное правильное отверстие, а одинаковая структура на всей партии.
Высечка должна полностью отделяться от основного материала
В момент пробивки рабочий инструмент отделяет небольшой участок бумаги, пленки, металлического материала или другой заготовки. Эти частицы образуют перфорационные отходы.
Если высечка не удаляется нормально, она способна оставаться возле штампа, попадать между рабочими элементами или мешать дальнейшему движению материала. Поэтому очистка оборудования является частью технологического обслуживания.
У перфораторщика магнитных лент 2-го разряда прямо предусмотрены периодическая очистка сборников перфорационных машин от высечки, сбор и передача отходов.
В других направлениях пробивные отходы также необходимо своевременно удалять из рабочей зоны. Накопление небольших фрагментов рядом с движущимся механизмом ухудшает чистоту процесса и может затруднить контроль состояния оборудования.
Особенно важно оценивать качество самого отверстия. Неполная просечка означает, что часть материала осталась соединенной с основным полотном. Причиной могут быть износ рабочего инструмента, неправильный зазор, загрязнение зоны штампа или нарушение настройки.
Чрезмерно грубая просечка тоже является отклонением. Разрыв кромки за пределами отверстия, деформация материала или повреждение соседнего участка показывают, что процесс проходит неправильно.
По состоянию высечки можно получить дополнительную информацию о работе инструмента. Если отходы стали отделяться иначе, изменились их форма или количество, стоит проверить состояние пробивного механизма до появления выраженного брака.
Перфораторщик поэтому контролирует обе стороны процесса - готовый материал и то, что было из него удалено.
Фольга и металлический лист требуют другой жесткости процесса
Перфорация металлических материалов значительно отличается от работы с бумагой или пластичной пленкой. Здесь повышаются усилия, необходимые для пробивки, а состояние штампов и валков особенно сильно влияет на качество.
Отдельная профессия «Перфораторщик фольги» имеет 3-й разряд. Работник ведет тиснение рулонной фольги и перфорацию кашированной фольги на специальных машинах, проверяет валки, готовит эмульсию, контролирует качество и выполняет наладку оборудования.
При работе с фольгой важно одновременно сохранить целостность тонкого материала и получить отчетливую технологическую обработку. Повышенное давление или неисправность рабочего элемента способны вызвать надрыв, а недостаточное воздействие - сформировать неполную перфорацию.
Другим направлением является производство асбестовых технических изделий, где перфораторщик 3-го разряда изготавливает каркасы из перфорированной жести. В обязанности входят подготовка листового материала, его протравка, заправка в перфорационные станки, подготовка гребеночных штампов и разбраковка готовых листов.
Здесь специалист должен знать марки и сорта жести и учитывать особенности ее обработки. Разные металлические материалы неодинаково сопротивляются пробиванию и по-разному реагируют на состояние режущих кромок.
Отдельная особенность металлической перфорации - образование острых кромок. Поэтому готовый лист требует осторожного обращения, а работник не должен проверять качество отверстия проведением незащищенной рукой по поверхности.
В таких производствах правильность перфорации напрямую связана с механическим состоянием оборудования. Изношенный или поврежденный штамп может долго повторять один и тот же дефект, поэтому своевременное обслуживание становится частью предупреждения брака.
По расположению дефекта можно понять, какой механизм дает сбой
Перфорационные машины выполняют повторяющуюся операцию, поэтому характер брака часто помогает определить его источник.
Если один вид дефекта повторяется через одинаковый интервал, причина может быть связана с конкретным участком пробивного механизма. Если вся линия отверстий смещается относительно края материала, необходимо проверить подачу и положение полотна.
Неравномерный шаг указывает уже на систему транспортирования или настройку движения. Неполная просечка заставляет проверить штамп, состояние режущих элементов и рабочий зазор.
В производстве магнитных лент квалифицированный перфораторщик выполняет визуальный контроль, отбирает образцы для лабораторных испытаний и регулирует симметрию отверстий.
Полиграфический перфораторщик 3-го разряда дополнительно должен выявлять брак предыдущих операций. Это важный момент: не каждое обнаруженное отклонение возникло непосредственно на его станке.
При контроле необходимо различать:
- смещение всей линии перфорации;
- изменение шага между отверстиями;
- неполную или рваную просечку;
- нарушение симметрии относительно кромок;
- повреждение поверхности вокруг отверстий;
- дефекты исходного материала, возникшие до перфорации.
Такой подход позволяет не тратить время на бессистемную перенастройку. Если проблема возникла еще на предыдущем производственном этапе, регулирование исправного перфорационного станка ее не устранит.
После исправления причины первые обработанные участки снова проверяются. Только стабильный результат подтверждает, что процесс действительно восстановлен.
У профессии нет единого разряда для всех производств
Раздел «Перфораторщик» особенно хорошо показывает, почему квалификацию необходимо определять по полному профессиональному наименованию.
В действующей классификации предусмотрены следующие направления:
Перфораторщик в брошюровочно-переплетных и отделочных процессах - 1-й и 3-й разряды. Здесь 2-й разряд между ними не предусмотрен: начальная квалификация относится к обычной полиграфической просечке, а 3-й разряд - к ответственной специальной продукции.
Перфораторщик в производстве целлюлозы, бумаги, картона и изделий из них - 2-й разряд. Основная работа связана с точной перфорацией специальной бумажной ленты и регулировкой станка.
Перфораторщик в производстве асбестовых технических изделий - 3-й разряд. Он работает с жестью и перфорационными штампами при изготовлении каркасных элементов.
Перфораторщик магнитных лент - 2-3-й разряды. На 2-м уровне работник выполняет отдельные операции под руководством более квалифицированного специалиста, а на 3-м самостоятельно ведет процесс, регулирует симметрию, контролирует качество и устраняет неполадки.
Перфораторщик пленок из пластических масс - 2-3-й разряды. Переход к 3-му разряду означает самостоятельное ведение процесса и настройку машины на заданные размеры перфорации.
Перфораторщик фольги - 3-й разряд. Это отдельная профессия обработки цветных металлов.
Поэтому документ только с бытовым названием «перфораторщик» без понимания производства может не соответствовать фактическим обязанностям сотрудника.
Рабочая зона сосредоточена между подачей материала и штампом
Главный механический риск связан с движущимися валами и пробивным механизмом. Именно через эту зону проходит материал, и именно сюда работник может попытаться вмешаться при перекосе или нарушении подачи.
Поправлять бумагу, пленку, ленту или металлический лист руками возле работающего штампа нельзя. Если материал требует ручной корректировки, оборудование переводится в предусмотренное безопасное состояние.
Отдельную опасность создают валы. Гибкий рулонный материал легко захватывается вращающимися элементами, поэтому вместе с ним в опасную зону могут быть втянуты одежда или посторонние предметы.
При смене рулонов учитывается их масса. Крупная бобина или катушка должна устанавливаться предусмотренным способом, а не удерживаться работником в неустойчивом положении.
В производстве фольги и металлических каркасов добавляются острые кромки материала и пробивных отходов. В полимерном и химико-фотографическом производстве требования дополняются свойствами конкретного сырья и условиями участка.
Перед началом смены специалист проверяет исправность оборудования и приспособлений. Для перфораторщика пленок эта обязанность прямо предусмотрена квалификационной характеристикой, а специалист по магнитным лентам более высокой квалификации проверяет также средства автоматики.
Чистка, смазывание и устранение неполадок выполняются только в пределах квалификации и установленного порядка. То, что работник должен обслуживать перфорационный станок, не означает разрешение ремонтировать любой его механизм во время движения.
Обучение начинается с понимания того, зачем материал перфорируют
Будущий перфораторщик сначала изучает технологическое назначение просечки в выбранном производстве. Это важно, потому что требования к отверстиям определяются именно их последующей функцией.
Для полиграфии необходимо понимать виды продукции, способы образования перфорации и требования к линии отрыва или отверстиям для скрепления. Для бумаги - свойства специальной ленты и конструкцию соответствующего станка. Для полимерной пленки - физико-химические свойства материала и влияние натяжения на процесс.
Специалист по магнитным лентам изучает ассортимент лент, устройство перфорационной машины, систему автоматики и требования к условиям рабочего помещения. Для фольги необходимы знания свойств материала, устройства валков и перфорационных машин и правил разбраковки продукции.
Во время профессиональной подготовки формируются навыки:
- подготавливать материал и перфорационное оборудование к запуску;
- устанавливать и контролировать рабочий инструмент;
- заправлять листовой или рулонный материал по предусмотренной схеме;
- регулировать шаг, скорость, натяжение и другие параметры в пределах квалификации;
- контролировать качество отверстий и своевременно выявлять повторяющиеся дефекты;
- безопасно выполнять обслуживание и предусмотренные регулировки оборудования.
Отдельное внимание уделяется производственному учету. Например, перфораторщик пленок фиксирует расход сырья и выход продукции в технологическом журнале, а специалист по магнитным лентам оформляет сопроводительные этикетки и производственные записи.
После освоения программы и итоговой аттестации оформляются предусмотренные документы о квалификации. Конкретный станок, штамп, ассортимент продукции и локальные параметры технологического процесса работник дополнительно изучает непосредственно на предприятии.
Допуск к станку должен учитывать именно способ перфорации
Профессиональная квалификация является основой, но перед самостоятельной работой сотрудник должен пройти необходимую подготовку по охране труда применительно к конкретному рабочему месту.
Порядок обучения и проверки знания требований охраны труда установлен Постановлением Правительства РФ № 2464. Требования предусматривают инструктажи и обучение с учетом характера работы и профессиональных рисков.
Для перфораторщика необходимо учитывать тип машины, пробивного механизма, способы установки рулонов или листов, операции по очистке и регулировке, применяемые материалы и дополнительные функции сотрудника.
Если для загрузки тяжелых рулонов используются грузоподъемные средства, а работник самостоятельно выполняет операции, для которых установлены отдельные требования к подготовке, наличие основной профессии перфораторщика не заменяет соответствующий допуск.
То же относится к ремонту. Работник может устранять предусмотренные квалификационной характеристикой неполадки и выполнять обслуживание в пределах своих обязанностей, однако сложные электрические или механические ремонтные работы могут относиться уже к другой квалификации.
За допуск сотрудника к работе без обязательного обучения и проверки знания требований охраны труда часть 3 статьи 5.27.1 КоАП РФ предусматривает штраф от 15 000 до 25 000 рублей для должностного лица и индивидуального предпринимателя и от 110 000 до 130 000 рублей для юридического лица.
Для производства неправильный допуск также означает прямой риск брака. Перфорационная машина способна за короткое время обработать значительный объем материала, поэтому неправильная настройка быстро превращает одну техническую ошибку в целую дефектную партию.
Обучение перфораторщиков в МПЦ «Феникс»
МПЦ «Феникс» проводит профессиональное обучение по профессиям раздела «Перфораторщик» с учетом полного профессионального наименования, требуемого разряда и конкретного вида производства.
Перед выбором программы определяется материал и оборудование, с которыми будет работать сотрудник. Это может быть бумага и печатная продукция, специальная бумажная лента, магнитная лента, полимерная пленка, металлическая фольга либо другое направление, предусмотренное профессиональной классификацией.
Содержание подготовки строится вокруг реальной технологии. Слушатель изучает устройство перфорационного оборудования, способы установки штампов и пробивных элементов, заправку материала, регулирование подачи, шага и натяжения, методы контроля и признаки характерных неисправностей.
Особое внимание уделяется стабильности процесса. Будущий специалист должен уметь оценивать не только один готовый участок, но и понимать, сохраняется ли одинаковая геометрия перфорации на всей длине рулона или партии листов.
Для более высокой квалификации увеличивается самостоятельность. Работник переходит от выполнения отдельных операций и наблюдения за машиной к полной настройке технологического режима, регулированию оборудования, выявлению брака и контролю готовой продукции.
После освоения программы и итоговой аттестации оформляются предусмотренные документы о квалификации. Конкретные модели перфорационных машин, штампы, материалы, производственные параметры и локальные инструкции специалист дополнительно осваивает непосредственно у работодателя.
Обучение по профессиям раздела «Перфораторщик» помогает подготовить специалиста, который понимает весь процесс пробивки - от установки материала и настройки рабочего механизма до контроля готовой перфорации - и способен обеспечить одинаковый шаг, правильное положение отверстий и стабильное качество всей партии.
Форматы обучения по направлению "Перфораторщик"


Обучение проходит на современной образовательной платформе. Вы получаете теоретические материалы, практические задания, учебные консультации с преподавателем-практиком.
Преподаватели


ФОТОГАЛЕРЕЯ






Новости


Да, можно. Согласно 273 ФЗ об образовании, иностранные граждане имеют право на получение образования в нашей стране. Сначала Вам нужно проверить, признается ли диплом вашей страны на территории РФ, это можно сделать на сайте Рособрнадзора, по ссылке.
Если диплом признается, то нужно его перевести на русский язык и заверить его у нотариуса (если он уже переведен на русский язык, то данный пункт можно пропустить)
После этих несложных действий Вы обращаетесь к нам, выбираете программу обучения и по итогу получаете удостоверение о повышении квалификации или диплом о профессиональной переподготовке


8 (800) 201-22-37
Статьи



НАС РЕКОМЕНДУЮТ
Желаем успехов и процветания.
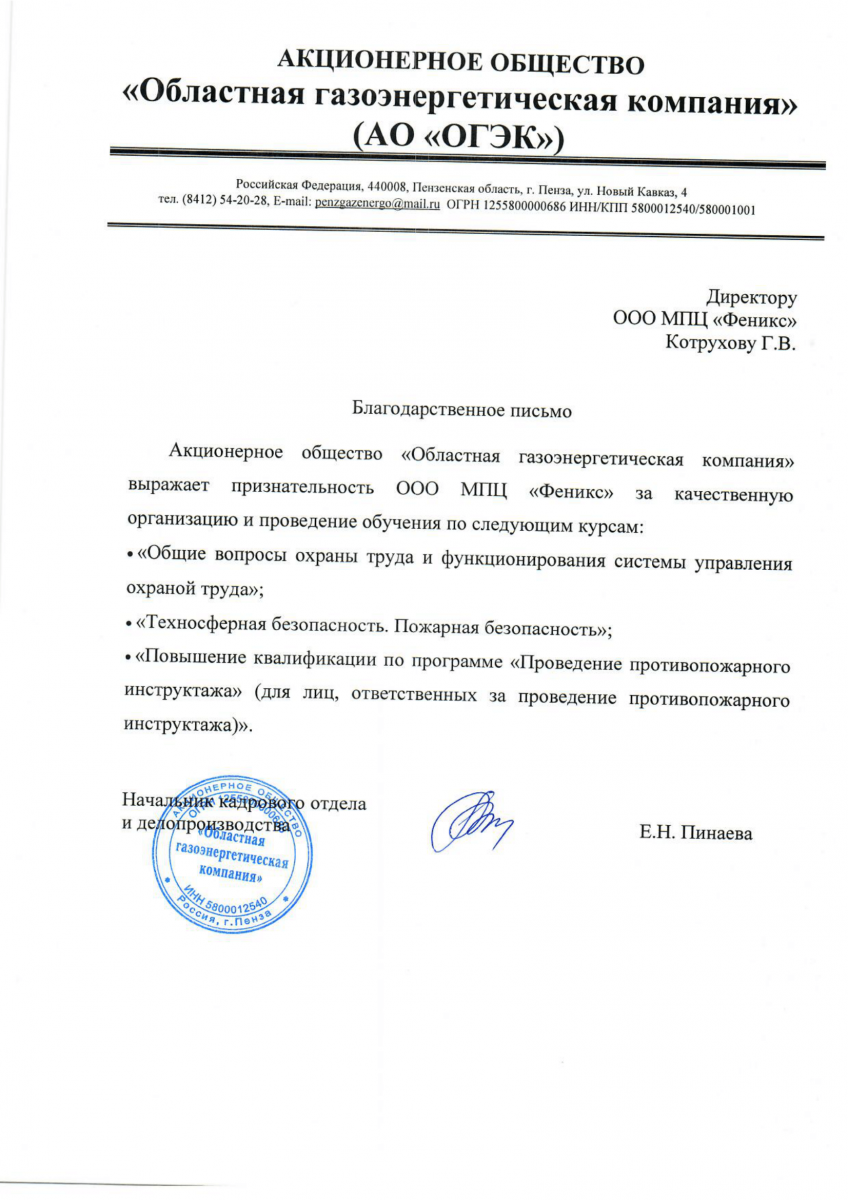
Акционерное общество "Областная газоэнергетическая компания" выражает признательность ООО МПЦ "Феникс" за качественную организацию и проведение обучения по следующим курсам:
"Общие вопросы охраны труда и функционирования системы управления охраной труда";
"Техносферная безопасность. Пожарная безопасность";
"Повышение квалификации по программе "Проведение противопожарного инструктажа" (для лиц, ответственных за проведение противопожарного инструктажа)".
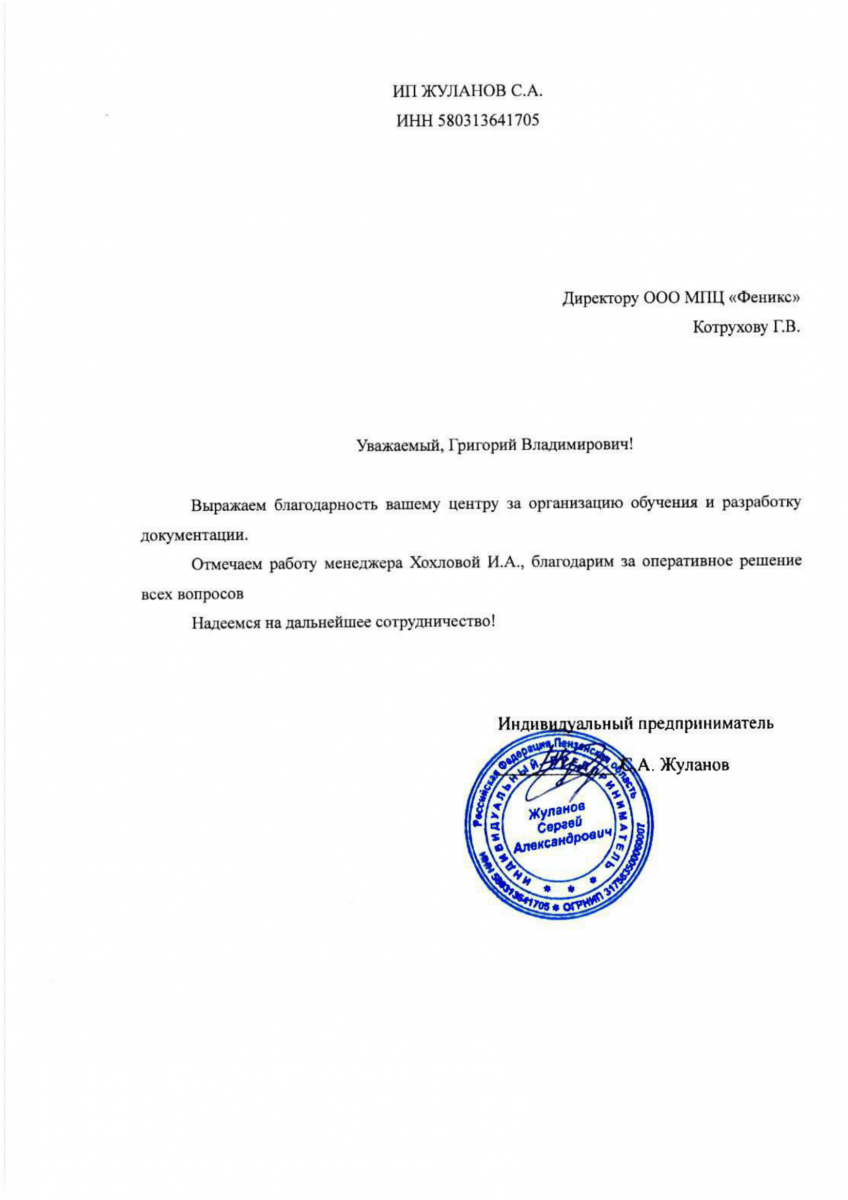
Выражаем благодарность вашему центру за организацию обучения и разработку документации.
Отмечаем работу менеджера Хохловой И.А., благодарим за оперативное решение всех вопросов.
Надеемся на дальнейшее сотрудничество!
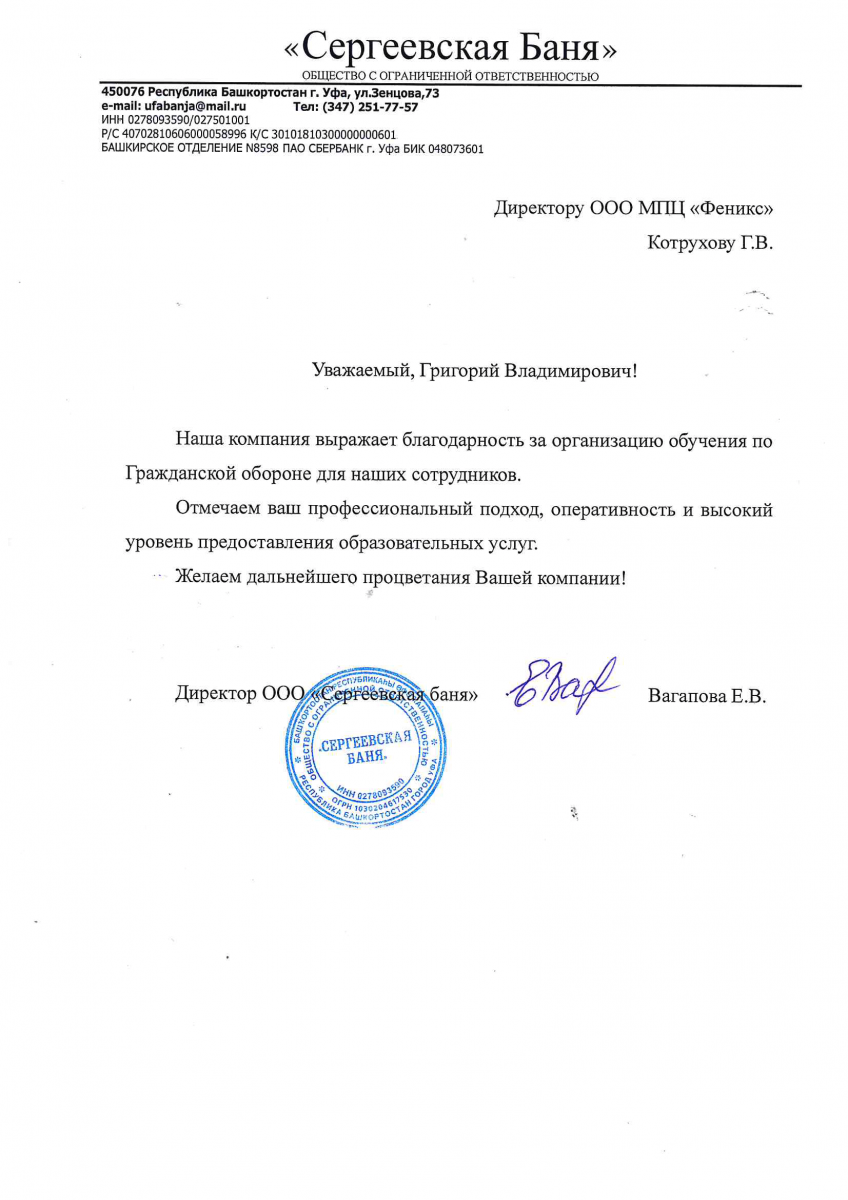
Наша компания выражает благодарность за организация обучения по Гражданской обороне для наших сотрудников.
Отмечаем ваш профессиональный подход,оперативность и высокий уровень предоставления образовательных услуг.
Желаем дальнейшего процветания Вашей компании!
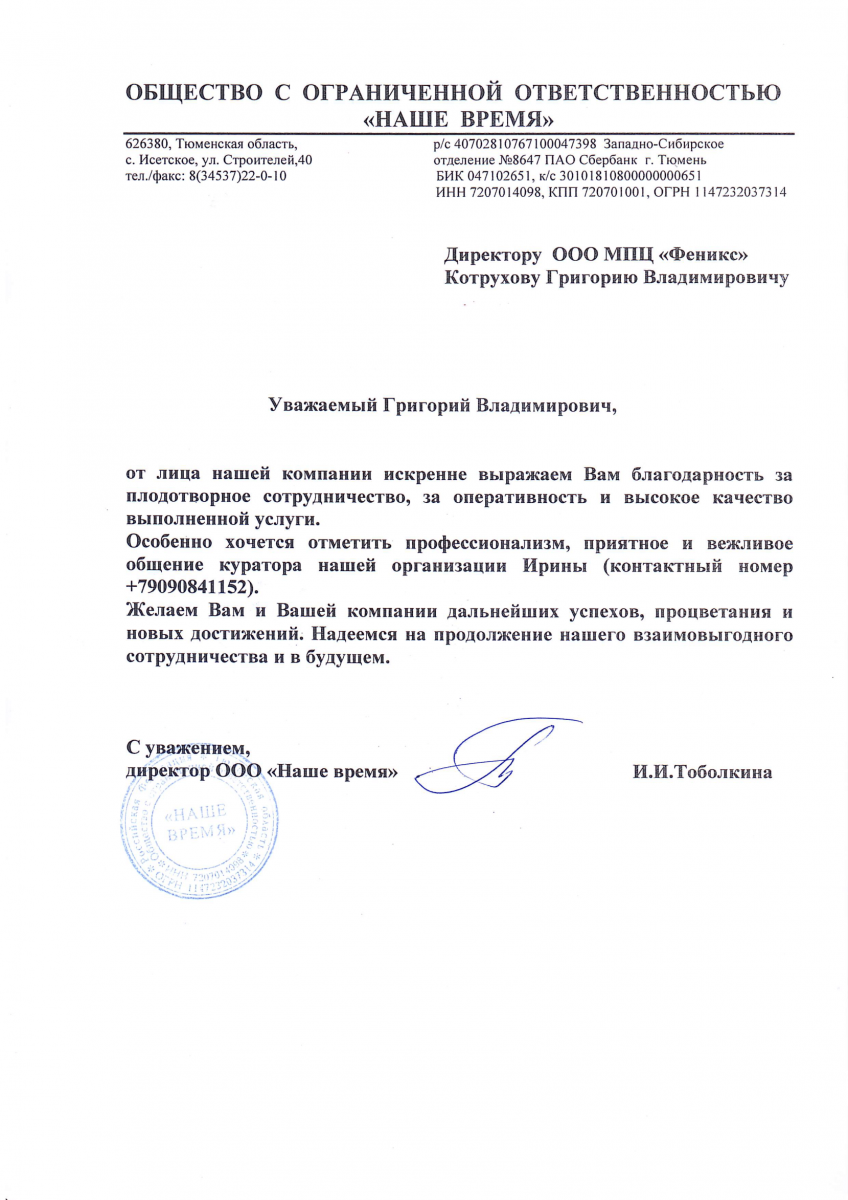
От лица нашей компании искренне выражаем Вам благодарность за плодотворное сотрудничество, за оперативность и высокое качество выполненной услуги.
Особенно хочется отметить профессионализм, приятное и вежливое общение куратора нашей организации Ирины.
Желаем Вам и Вашей компании дальнейших успехов, процветания и новых достижений. Надеемся на продолжение нашего взаимовыгодного сотрудничества в будущем.
Нас благодарят


О нас пишут


О нас говорят


Наши клиенты