Обучение на сверловщика в Кемерово

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
8 400 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 800 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 400 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
8 400 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
8 400 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 800 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 800 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего
Сверловщик - рабочий специалист металлообрабатывающего производства, который выполняет отверстия в заготовках и деталях на сверлильных станках, подбирает режущий инструмент, устанавливает и закрепляет обрабатываемые изделия, настраивает оборудование и контролирует точность полученного результата. Помимо непосредственного сверления, в работу могут входить рассверливание, зенкерование, развертывание отверстий, нарезание резьбы и другие операции, предусмотренные технологической документацией.
Отверстие в детали часто является не вспомогательным элементом, а частью точного соединения. Через него устанавливается болт, палец, втулка, подшипниковый элемент или другая деталь. Поэтому имеют значение диаметр, глубина, положение относительно базовых поверхностей, перпендикулярность, форма и качество обработанной поверхности. Ошибка даже при визуально аккуратном сверлении способна сделать невозможной дальнейшую сборку.
Профессиональный сверловщик работает не только со сверлом. Он должен читать рабочие чертежи, понимать допуски и посадки, выбирать приспособления для установки заготовки, определять подходящий режущий инструмент и режим обработки. После выполнения операции результат проверяется измерительными средствами. Профессиональный стандарт связывает трудовые функции сверловщика именно с подготовкой станка и оснастки, обработкой отверстий и последующим контролем их геометрических параметров.
С повышением квалификации специалист переходит от сравнительно простых деталей и менее точных отверстий к глубокой и высокоточной обработке, сложным заготовкам, самостоятельной настройке оборудования и работе с более жесткими допусками. Поэтому профессия требует не только практического навыка, но и понимания теории резания, свойств металлов, геометрии режущего инструмента и причин появления брака.
Точка центра определяет положение всего будущего отверстия
До включения станка необходимо точно определить, где должно находиться отверстие. На простых деталях его положение может задаваться предварительной разметкой, на серийном производстве применяются кондукторы и специальные приспособления, а при более сложных работах установка выполняется с выверкой относительно базовых поверхностей.
Если центр смещен, исправить ошибку увеличением диаметра обычно невозможно. Отверстие может сохранить правильный размер, но находиться не там, где предусмотрено чертежом. В результате не совпадут сопрягаемые детали, нарушится межосевое расстояние или сборочная единица потеряет необходимую геометрию.
Перед обработкой сверловщик изучает техническую документацию и определяет не только номинальный диаметр. Необходимо учитывать глубину, точность, расположение относительно других поверхностей, требования к резьбе, шероховатости и последующим технологическим операциям.
Большое значение имеет базирование заготовки. Деталь должна быть установлена относительно тех поверхностей, от которых задаются размеры на чертеже. Если она закреплена с перекосом, сверло может пройти точно относительно станка, но отверстие окажется неправильно ориентировано относительно самой детали.
Для выполнения задания специалист обычно:
- изучает чертеж и технологическую документацию;
- определяет базовые поверхности и положение отверстий;
- выбирает приспособление для установки заготовки;
- подготавливает сверло и другой необходимый инструмент;
- закрепляет и при необходимости выверяет деталь;
- проверяет соответствие настройки перед началом обработки.
На более высокой квалификации профессиональный стандарт предусматривает установку заготовок с точной выверкой в нескольких плоскостях и использование кондукторов и специальных приспособлений.
Поэтому точность сверления начинается не в момент контакта инструмента с металлом. Она формируется еще при чтении чертежа, выборе базы и закреплении детали.
Сверло выбирают под материал, размер и характер отверстия
Диаметр инструмента является только одним из параметров выбора. Необходимо учитывать обрабатываемый материал, глубину отверстия, требуемую точность, состояние оборудования и дальнейшую обработку.
Разные металлы оказывают на режущую часть неодинаковое воздействие. Материал детали влияет на скорость резания, подачу, нагрев и интенсивность износа. Поэтому один режим нельзя механически переносить на любые заготовки только потому, что требуется получить одинаковый диаметр.
Значение имеет и геометрия сверла. Режущие кромки должны находиться в исправном состоянии и обеспечивать правильное образование стружки. Неравномерная заточка способна заставить инструмент уводить отверстие в сторону и увеличивать его фактический размер.
Перед установкой сверловщик осматривает инструмент. Сильный износ, повреждение режущей части или другая неисправность являются основанием для замены или предусмотренной подготовки. Профессиональный стандарт прямо относит определение степени износа режущего инструмента к необходимым умениям квалифицированного сверловщика.
Для получения отверстия могут использоваться не только сверла. Технологический маршрут способен включать:
- рассверливание ранее полученного отверстия;
- зенкерование для повышения точности или обработки поверхности;
- развертывание до установленного окончательного размера;
- обработку посадочных и вспомогательных элементов;
- нарезание внутренней резьбы;
- применение специальных инструментов для глубокой обработки.
Поэтому сверловщик должен понимать назначение каждого инструмента. Нельзя пытаться получить высокоточную поверхность одной операцией обычного сверления, если технологией предусмотрена последующая обработка зенкером или разверткой.
Правильно подобранный инструмент снижает нагрузку на станок, помогает выдержать размер и уменьшает вероятность появления брака.
Обороты и подача должны соответствовать тому, как режется металл
Сверлильный станок позволяет изменять режим обработки, но выбор максимальной скорости не означает максимальной производительности. Слишком высокая скорость способна привести к интенсивному нагреву и быстрому износу режущей части, а неправильно выбранная подача - к перегрузке инструмента или неудовлетворительному качеству отверстия.
Сверловщик должен понимать основные закономерности резания. При вращении режущие кромки снимают металл, а подача обеспечивает постепенное продвижение инструмента в глубину детали. Эти движения должны быть согласованы между собой.
Если подача слишком мала, инструмент может работать неэффективно, повышается продолжительность обработки. При чрезмерной подаче возрастает нагрузка, появляется риск повреждения режущей части, ухудшается поверхность и сложнее контролировать глубокое отверстие.
Режим зависит от материала заготовки и инструмента. Твердый металл, вязкий сплав и сравнительно легко обрабатываемая сталь требуют разных условий. Состояние самого сверла также влияет на допустимый режим.
Профессиональный стандарт требует от сверловщика знания теории резания в объеме, необходимом для выполнения работы, а также правил выбора геометрических параметров инструментов с учетом обрабатываемых и инструментальных материалов.
Опытный специалист оценивает процесс не только по установленным значениям. Изменение звука, характера стружки, усилия подачи или нагрева может указывать на то, что работа перестала проходить нормально.
Если отклонение становится устойчивым, продолжать обработку только ради завершения детали нельзя. Необходимо определить причину - инструмент, режим, закрепление заготовки, недостаточное охлаждение или техническое состояние оборудования.
Глубокое отверстие требует другой логики работы
Чем глубже сверло входит в металл, тем сложнее условия обработки. Увеличивается путь удаления стружки, усложняется поступление смазочно-охлаждающей жидкости в рабочую зону и возрастает вероятность отклонения инструмента от первоначального направления.
Поэтому глубокое сверление выделяется как отдельная по сложности работа. Профессиональный стандарт последовательно повышает требования к специалисту в зависимости от глубины отверстия и точности обработки. Для более квалифицированных работников предусмотрена работа с отверстиями, глубина которых многократно превышает их диаметр.
При недостаточном удалении стружки канавки инструмента могут переполняться. Это увеличивает сопротивление вращению и ухудшает отвод тепла. Попытка продолжать движение без учета состояния рабочей зоны способна привести к повреждению поверхности или поломке инструмента.
При некоторых операциях сверло периодически выводится из отверстия предусмотренным технологией способом для удаления стружки и восстановления нормальных условий резания. Конкретная последовательность зависит от оборудования, инструмента и материала.
Особенно важно контролировать направление. Небольшое отклонение, возникшее возле входа, на большой глубине может привести к значительному смещению оси. Поэтому установка и начальное направление инструмента приобретают еще большее значение.
Для специальных глубокосверлильных операций используются соответствующие станки и оснастка. Наличие опыта работы на обычном вертикально-сверлильном станке само по себе не означает готовность выполнять любую глубокую обработку.
Чем глубже отверстие, тем сильнее проявляется связь всех факторов - точности установки, жесткости системы, состояния инструмента, режима резания, охлаждения и правильного удаления стружки.
Стружка показывает, что происходит внутри зоны резания
При сверлении значительная часть процесса скрыта внутри детали. Саму режущую кромку после начала углубления увидеть невозможно, поэтому дополнительную информацию специалист получает по поведению станка и выходящей стружке.
Форма и характер стружки зависят от материала, режима и состояния инструмента. Резкое изменение ее вида может означать, что условия обработки изменились.
Длинная стружка способна наматываться на инструмент или другие вращающиеся элементы. Удалять ее руками возле работающего шпинделя нельзя. Для этого применяются предусмотренные приспособления, а при необходимости оборудование останавливается.
Мелкая металлическая стружка тоже опасна. Она имеет острые кромки и способна травмировать руки. Сдувать ее сжатым воздухом или убирать случайным способом нельзя, если это не предусмотрено безопасной технологией рабочего места.
По состоянию процесса можно заметить и приближающуюся поломку инструмента. Необычная вибрация, усиление шума, резкое изменение усилия подачи или характера образования стружки требуют внимания.
Сверловщик должен воспринимать стружку как результат резания, который необходимо безопасно удалять, а не как отход, которым можно заняться только после завершения смены. Ее накопление возле инструмента и приспособлений способно мешать нормальной работе и контролю оборудования.
Регулярная уборка рабочего места и техническое обслуживание станка входят в трудовые действия, закрепленные профессиональным стандартом.
Смазочно-охлаждающая жидкость помогает сохранить и отверстие, и инструмент
Во многих операциях сверления применяется смазочно-охлаждающая жидкость. Она помогает уменьшать температуру рабочей зоны, облегчать условия резания и выводить продукты обработки.
Особенно большое значение охлаждение получает при продолжительной обработке и работе с глубокими отверстиями. Режущая часть находится внутри металла, поэтому естественный отвод тепла затруднен.
Недостаточная подача жидкости способна ускорить износ инструмента и ухудшить качество поверхности. Но и произвольное увеличение количества не является способом исправить неправильный режим. Система должна работать так, как предусмотрено технологией.
Профессиональный стандарт прямо предусматривает умение применять смазочно-охлаждающие жидкости и знание их назначения, свойств и способов использования при обработке отверстий.
Работник также контролирует состояние рабочей зоны. Если подача прекратилась, изменилось направление струи или система работает нестабильно, необходимо оценить ситуацию до продолжения обработки.
Следует учитывать и требования безопасного обращения с конкретными составами. Сотрудник использует предусмотренные средства защиты, поддерживает чистоту участка и не смешивает технологические жидкости произвольно.
Таким образом, охлаждение является не вспомогательной мелочью, а одним из элементов стабильного процесса наряду с инструментом, скоростью и подачей.
Диаметр недостаточно проверить одной линейкой
После обработки необходимо подтвердить, что отверстие действительно соответствует техническому заданию. В зависимости от точности используются штангенинструмент, нутромеры, калибры, микрометрические средства и другие предусмотренные средства контроля.
Но проверяется не только диаметр. Значение могут иметь глубина, расположение, форма, резьба и взаимное положение относительно других элементов детали.
Для высокоточных отверстий особенно важно правильно выбирать метод контроля. Инструмент должен обеспечивать необходимую точность измерения. Нельзя подтверждать жесткий допуск средством, которое само не позволяет надежно различить требуемые значения.
Профессиональный стандарт выделяет контроль обработанных отверстий как отдельную часть работы сверловщика. При повышении квалификации ужесточаются требования к точности контролируемых размеров и сложности деталей.
Перед измерением поверхность очищается от стружки и других загрязнений, способных повлиять на результат. Сам измерительный инструмент также должен находиться в исправном состоянии.
При контроле сверловщик оценивает:
- фактический диаметр отверстия;
- глубину, если она ограничена чертежом;
- соответствие положения заданным координатам;
- качество и параметры резьбы при ее наличии;
- геометрию и состояние обработанной поверхности;
- соответствие результата требованиям технологической документации.
Особенно важно проводить контроль в нужный момент. Если деталь содержит много одинаковых отверстий, обнаружить неправильную настройку после обработки последнего значительно дороже, чем проверить первые результаты и вовремя скорректировать процесс.
Увод сверла и увеличенный диаметр имеют разные причины
Одно из типичных нарушений - отверстие получается больше требуемого размера. Причина может находиться в инструменте, его заточке, биении, закреплении или состоянии станка.
Другая проблема - увод оси. При этом диаметр иногда остается допустимым, однако само отверстие оказывается смещенным или наклоненным относительно требуемого положения. Здесь уже необходимо проверить установку заготовки, жесткость приспособления, начало сверления и состояние инструмента.
Овальность и другие нарушения формы также требуют анализа. Просто заменить сверло без выяснения причины недостаточно, если источник проблемы находится в шпинделе, патроне или установке детали.
Заусенец возле выхода инструмента может быть связан с условиями завершения прохода и свойствами материала. Если его образование не соответствует установленным требованиям, технологию необходимо корректировать предусмотренным способом.
Повторяющийся дефект особенно важен. Если несколько деталей имеют одно и то же отклонение, вероятность случайной ошибки уменьшается. Необходимо искать постоянную технологическую причину.
Профессиональный стандарт требует от сверловщика знать основные виды дефектов, причины их возникновения и способы предупреждения и устранения.
Хороший специалист поэтому не ограничивается сортировкой готового брака. Его задача - заметить закономерность достаточно рано, чтобы прекратить дальнейшее изготовление дефектной партии.
Разряды показывают рост точности и самостоятельности
Для профессии «Сверловщик» предусмотрены 2-й, 3-й и 4-й разряды. Развитие квалификации связано с повышением точности, усложнением деталей и увеличением объема самостоятельной настройки оборудования.
Сверловщик 2-го разряда выполняет обработку отверстий в простых деталях, работает на налаженных сверлильных станках и осваивает основные способы установки заготовок, выбора инструментов и контроля результата. Профессиональная подготовка или переподготовка рабочих является установленной основой для такой квалификации.
3-й разряд связан с более точными отверстиями, деталями средней и повышенной сложности, глубоким сверлением и расширенным набором технологических операций. Работнику необходимо увереннее читать документацию, выбирать оснастку и самостоятельно контролировать режим обработки.
4-й разряд предусматривает наиболее сложные работы в рамках профессионального стандарта - высокоточную обработку сложных деталей, глубокие отверстия, нарезание точных резьб и соответствующий контроль. Для этой квалификации требуется более высокий уровень подготовки и практического опыта.
На высокой квалификации сверловщик уже не просто устанавливает сверло в подготовленный станок. Он самостоятельно выбирает и готовит оснастку, выполняет настройку, контролирует износ инструмента, оценивает качество обработки и обслуживает рабочее оборудование в пределах своих функций.
Поэтому разряд необходимо выбирать исходя из реальных операций на предприятии. Если сотруднику предстоит выполнять точные глубокие отверстия в сложных деталях, программа начальной квалификации не соответствует фактической работе.
Вращающийся шпиндель не допускает работы руками в опасной зоне
Главный механический риск связан с вращающимся инструментом, шпинделем и заготовкой. Деталь должна быть надежно закреплена в тисках, приспособлении или другим предусмотренным способом. Удерживать ее рукой во время сверления нельзя, если технологией требуется механическое закрепление.
Особенно опасно наматывание одежды, перчаток, волос или посторонних предметов на вращающиеся части. Поэтому внешний вид и средства защиты работника должны соответствовать требованиям рабочего места.
Стружка удаляется безопасным способом. Нельзя хватать длинную стружку рукой возле вращающегося сверла или пытаться остановить ее движение вручную.
Смена инструмента, регулировка приспособлений и очистка опасной зоны выполняются после остановки оборудования в предусмотренном порядке. Если станок неожиданно начал работать нестабильно, сначала обеспечивается безопасное прекращение операции, а уже затем выясняется причина.
Сам станок также необходимо проверять перед работой. Профессиональный стандарт предусматривает проверку исправности и работоспособности оборудования, его ежесменное обслуживание и поддержание технического состояния оснастки.
Особого внимания требуют тяжелые заготовки. Если для установки используются грузоподъемные средства, выполняются только те операции, к которым сотрудник имеет необходимую подготовку. Пытаться самостоятельно удержать смещающийся тяжелый объект недопустимо.
Безопасность сверловщика поэтому строится не вокруг одного защитного устройства станка, а вокруг всего порядка работы - закрепления детали, исправности оборудования, правильного инструмента и исключения действий возле вращающихся механизмов.
Профессиональная подготовка связывает чертеж со станком
Обучение сверловщика начинается с технической документации. Будущий специалист должен понимать обозначения размеров, допусков, посадок и шероховатости, а также уметь определить требования к конкретному отверстию.
Следующий блок связан с устройством сверлильных станков. Слушатель изучает органы управления, шпиндель, приводы, приспособления для крепления деталей и инструментов, способы настройки и ежедневного обслуживания.
Большое внимание уделяется режущему инструменту. Необходимо понимать устройство сверл, зенкеров, разверток и других инструментов, знать признаки износа и влияние состояния режущих кромок на размер и качество поверхности.
Профессиональная подготовка формирует навыки:
- читать чертежи и технологическую документацию;
- подготавливать и закреплять заготовку на станке;
- выбирать инструмент для заданной операции;
- устанавливать режимы резания в пределах квалификации;
- сверлить, рассверливать, зенкеровать и развертывать отверстия;
- контролировать размеры и выявлять причины характерных дефектов.
Для более высокой квалификации добавляются сложные детали, точная выверка, глубокое сверление, повышенные требования к геометрии и самостоятельная настройка оборудования.
Профессиональный стандарт предусматривает для сверловщиков профессиональную подготовку и переподготовку рабочих, а для наиболее высокой квалификации допускает также соответствующее среднее профессиональное образование.
После освоения программы и итоговой аттестации оформляются предусмотренные документы о квалификации. Конкретные модели станков, материалы, инструмент, приспособления и технологические карты специалист дополнительно изучает непосредственно у работодателя.
Допуск начинается с конкретного станка и конкретных обязанностей
Документ о квалификации подтверждает профессиональную подготовку, но не отменяет обязанности работодателя обучить сотрудника безопасным методам работы применительно к реальному производственному участку.
Порядок обучения по охране труда и проверки знания соответствующих требований установлен Постановлением Правительства РФ № 2464. Он предусматривает обязательные формы подготовки работников с учетом выполняемых ими функций и профессиональных рисков.
Перед самостоятельной работой необходимо учитывать:
- квалификационный разряд сверловщика;
- тип сверлильного станка и применяемой оснастки;
- размеры и массу обрабатываемых деталей;
- виды режущего и измерительного инструмента;
- используемые смазочно-охлаждающие жидкости;
- дополнительные операции, фактически поручаемые сотруднику.
Если сверловщик самостоятельно выполняет стропальные операции, использует грузоподъемные механизмы или занимается другой работой, для которой установлены отдельные требования, одной квалификации сверловщика недостаточно.
Особое значение имеет обучение действиям при неисправностях. Работник должен знать, что делать при поломке сверла, заклинивании, неожиданном вращении заготовки, нарушении подачи охлаждающей жидкости или появлении ненормальной вибрации.
При этом границы самостоятельного ремонта должны быть четко определены. Профессиональный стандарт предусматривает техническое обслуживание станка и оснастки в пределах трудовых функций, но это не означает право самостоятельно выполнять любой сложный ремонт оборудования.
Ошибочный допуск создает риск и для человека, и для детали
Допуск к сверлильному оборудованию без обязательного обучения и проверки знания требований охраны труда может повлечь административную ответственность по части 3 статьи 5.27.1 КоАП РФ.
Размер штрафа составляет:
- для должностного лица - от 15 000 до 25 000 рублей;
- для индивидуального предпринимателя - от 15 000 до 25 000 рублей;
- для юридического лица - от 110 000 до 130 000 рублей.
Для производства неправильная подготовка создает не только юридический риск. Плохо закрепленная деталь способна провернуться вместе со сверлом, неправильный режим - привести к поломке инструмента, а ошибочная установка - испортить дорогостоящую заготовку.
Особенно значительны потери при обработке детали, в которую уже вложены предыдущие технологические операции. Если отверстие выполняется ближе к концу производственного маршрута, брак означает потерю не только исходного металла, но и результатов токарной, фрезерной или другой обработки.
Поэтому сверловщик должен понимать ответственность за каждую операцию. В металлообработке отверстие часто невозможно просто перенести в другое место или заполнить и выполнить заново без изменения требований к изделию.
Профессиональная подготовка необходима для того, чтобы специалист мог заранее предупредить ошибку, а не только увидеть ее после снятия детали со станка.
Обучение сверловщиков в МПЦ «Феникс»
МПЦ «Феникс» проводит профессиональное обучение по профессии «Сверловщик» с учетом требуемого квалификационного разряда и характера будущих производственных работ.
В процессе подготовки слушатели изучают устройство сверлильных станков, чтение чертежей и технологической документации, способы базирования и закрепления заготовок, виды режущего инструмента, основы теории резания и методы контроля отверстий.
Отдельное внимание уделяется последовательности обработки. Будущий специалист должен понимать, когда достаточно сверления, а когда технологический процесс требует рассверливания, зенкерования, развертывания или последующего нарезания резьбы.
Слушатели знакомятся с причинами появления наиболее характерных дефектов - увеличенного диаметра, ухода оси, неправильной глубины, неудовлетворительной поверхности, заусенцев и других отклонений. Важно научиться связывать их с конкретными факторами: инструментом, установкой детали, режимом резания или состоянием оборудования.
Для более высокой квалификации усложняются геометрия заготовок, глубина и точность отверстий, требования к самостоятельной настройке станка и применяемой измерительной оснастке.
После освоения программы и итоговой аттестации оформляются предусмотренные документы о квалификации. Конкретные модели станков, марки материалов, режущий инструмент, производственные приспособления и локальные технологические режимы сотрудник дополнительно осваивает непосредственно у работодателя.
Обучение по профессии «Сверловщик» помогает подготовить специалиста, который способен выполнить полный цикл обработки отверстия - правильно прочитать чертеж, установить заготовку, подобрать инструмент и режим, провести сверление и подтвердить измерением, что полученный результат действительно соответствует техническому заданию.
Форматы обучения по направлению "Сверловщик"


Обучение проходит на современной образовательной платформе. Вы получаете теоретические материалы, практические задания, учебные консультации с преподавателем-практиком.
Преподаватели


ФОТОГАЛЕРЕЯ






Новости


Да, можно. Согласно 273 ФЗ об образовании, иностранные граждане имеют право на получение образования в нашей стране. Сначала Вам нужно проверить, признается ли диплом вашей страны на территории РФ, это можно сделать на сайте Рособрнадзора, по ссылке.
Если диплом признается, то нужно его перевести на русский язык и заверить его у нотариуса (если он уже переведен на русский язык, то данный пункт можно пропустить)
После этих несложных действий Вы обращаетесь к нам, выбираете программу обучения и по итогу получаете удостоверение о повышении квалификации или диплом о профессиональной переподготовке


8 (800) 201-22-37
Статьи



НАС РЕКОМЕНДУЮТ
Желаем успехов и процветания.
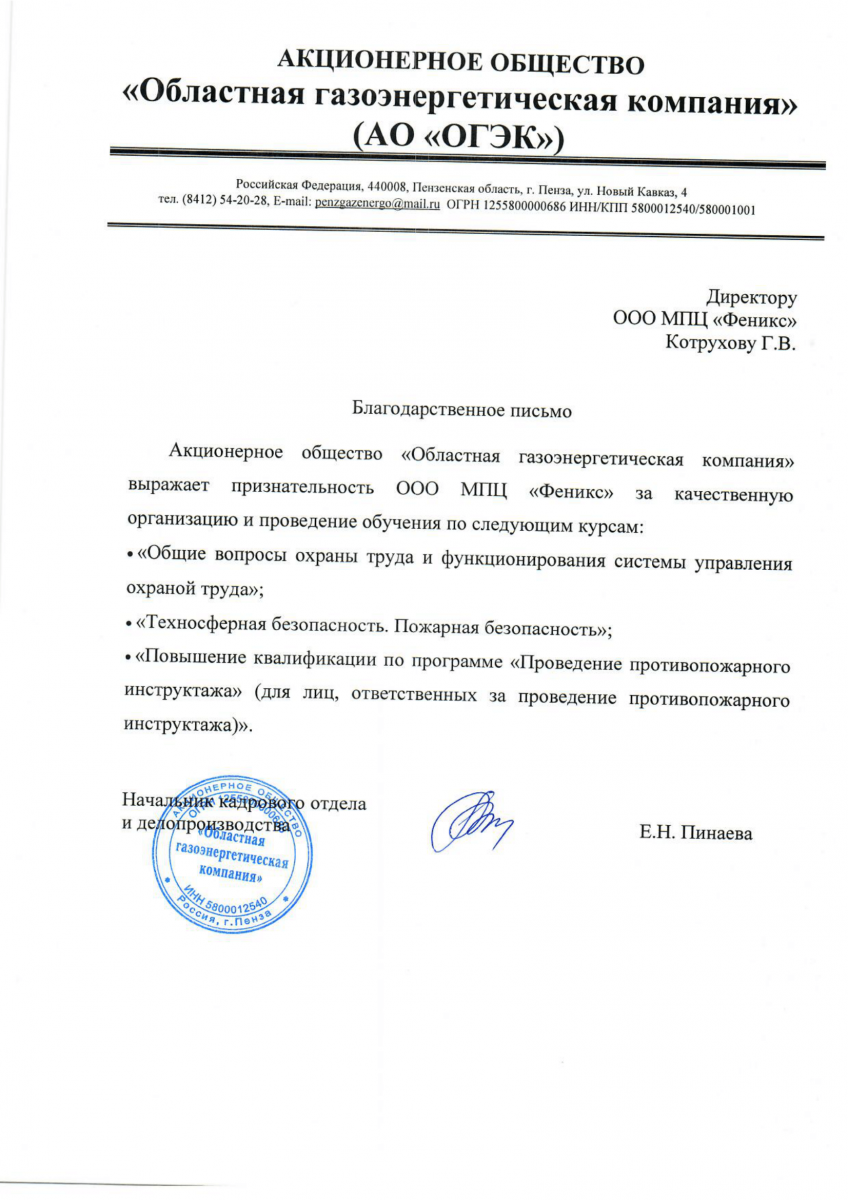
Акционерное общество "Областная газоэнергетическая компания" выражает признательность ООО МПЦ "Феникс" за качественную организацию и проведение обучения по следующим курсам:
"Общие вопросы охраны труда и функционирования системы управления охраной труда";
"Техносферная безопасность. Пожарная безопасность";
"Повышение квалификации по программе "Проведение противопожарного инструктажа" (для лиц, ответственных за проведение противопожарного инструктажа)".
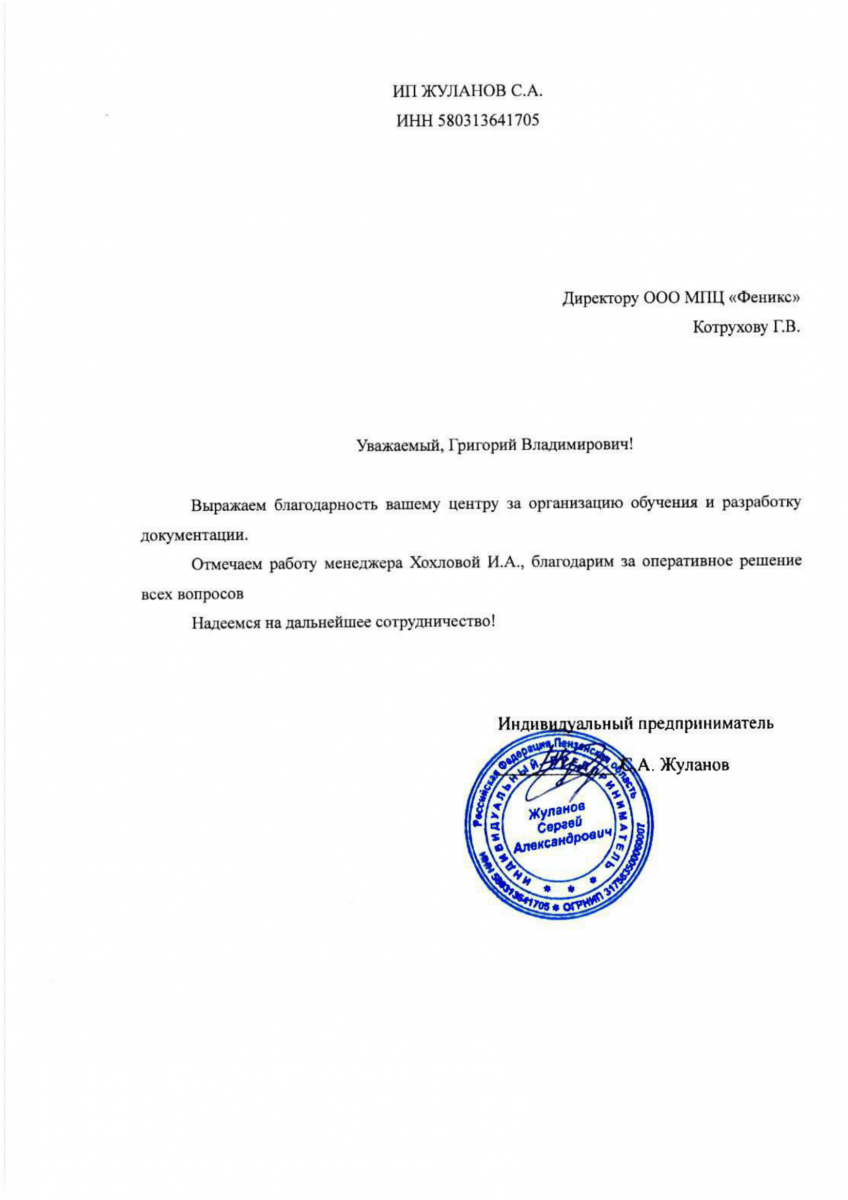
Выражаем благодарность вашему центру за организацию обучения и разработку документации.
Отмечаем работу менеджера Хохловой И.А., благодарим за оперативное решение всех вопросов.
Надеемся на дальнейшее сотрудничество!
Наша компания выражает благодарность за организация обучения по Гражданской обороне для наших сотрудников.
Отмечаем ваш профессиональный подход,оперативность и высокий уровень предоставления образовательных услуг.
Желаем дальнейшего процветания Вашей компании!
От лица нашей компании искренне выражаем Вам благодарность за плодотворное сотрудничество, за оперативность и высокое качество выполненной услуги.
Особенно хочется отметить профессионализм, приятное и вежливое общение куратора нашей организации Ирины.
Желаем Вам и Вашей компании дальнейших успехов, процветания и новых достижений. Надеемся на продолжение нашего взаимовыгодного сотрудничества в будущем.
Нас благодарят


О нас пишут


О нас говорят


Наши клиенты