Обучение на балансировщика в Новочебоксарске

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
7 200 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
7 800 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
7 200 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
7 200 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего
Балансировщик - рабочий специалист, который определяет и устраняет неуравновешенность вращающихся деталей и узлов. Такая обработка необходима для роторов, якорей электрических машин, вентиляторов, маховиков, шкивов, рабочих колес насосов, патронов, планшайб и другой продукции, которая в процессе эксплуатации вращается с определенной частотой. Задача специалиста заключается в том, чтобы масса детали была распределена относительно оси вращения таким образом, чтобы при работе не возникала недопустимая вибрация.
Дисбаланс далеко не всегда заметен на неподвижной детали. Ротор может выглядеть геометрически правильным и соответствовать установленным размерам, но при вращении небольшое неравномерное распределение массы начинает создавать значительную центробежную силу. Чем выше частота вращения, тем сильнее проявляется проблема. Поэтому детали, которые должны работать на высоких оборотах, предъявляют особенно высокие требования к точности балансировки.
Неуравновешенность влияет не только на комфорт работы машины. Повышенная вибрация создает дополнительную нагрузку на подшипники, опоры, соединения и другие элементы оборудования. В результате ускоряется износ, может увеличиваться шум, ухудшаться точность работы механизма и сокращаться ресурс отдельных деталей. Для некоторых агрегатов правильная балансировка является обязательной частью сборки или ремонта перед возвращением оборудования в эксплуатацию.
Работа балансировщика объединяет измерение и механическую обработку. Сначала специалист устанавливает деталь или узел на оборудование и определяет величину и расположение дисбаланса. Затем рассчитывает необходимую корректировку массы и устраняет неуравновешенность предусмотренным способом. После вмешательства деталь снова проверяется, поскольку результат необходимо подтвердить измерением, а не только визуально.
Дисбаланс возникает там, где масса распределена относительно оси неравномерно
Любая вращающаяся деталь имеет геометрическую ось и определенное распределение массы. В идеальном случае эти параметры согласованы так, чтобы при вращении не возникало значительных неуравновешенных сил. На практике даже небольшая разница в толщине материала, неодинаковое расположение элементов, особенности обработки или последующий ремонт могут изменить распределение массы.
Причина не обязательно заключается в производственном браке. Например, после восстановления рабочего колеса, замены отдельных элементов или другой ремонтной операции баланс ротора может измениться. Поэтому проверка выполняется как для новых деталей, так и после определенных видов ремонта.
Неуравновешенность может проявляться по-разному. В одном случае достаточно определить, какая часть детали тяжелее относительно оси. В другом необходимо учитывать распределение массы сразу в нескольких плоскостях. Именно отсюда возникает различие между статической и динамической балансировкой.
При выполнении работы балансировщик может:
- устанавливать детали и узлы на балансировочное оборудование;
- определять величину и положение неуравновешенности;
- рассчитывать необходимую величину корректирующей массы;
- добавлять или удалять материал в предусмотренных местах;
- выполнять контрольную проверку после корректировки;
- фиксировать результат измерений и готовность изделия к дальнейшей эксплуатации.
На практике процесс может повторяться несколько раз. Первичная проверка показывает величину дисбаланса, после чего выполняется корректировка. Затем проводится повторное измерение. Если остаточная неуравновешенность превышает допустимое значение, специалист выполняет дополнительную коррекцию.
Именно последовательность «измерение - корректировка - повторная проверка» отличает профессиональную балансировку от попытки устранить вибрацию наугад.
Статическая и динамическая балансировка решают разные задачи
Статическая балансировка применяется тогда, когда необходимо определить неуравновешенность относительно одной основной плоскости. Если свободно установленную деталь повернуть и тяжелый участок постоянно стремится занять нижнее положение, это указывает на смещение центра массы относительно оси вращения.
Для устранения такого дисбаланса необходимо компенсировать тяжелый участок. В зависимости от конструкции изделия материал можно удалить в определенной зоне либо добавить корректирующую массу с противоположной стороны. Конкретный способ определяется технологией и требованиями к детали.
Динамическая балансировка сложнее. Она применяется для роторов, у которых распределение массы необходимо оценивать при вращении и учитывать неуравновешенность в нескольких плоскостях. Такая задача характерна для многих длинных роторов, якорей и других вращающихся узлов.
Динамическое состояние нельзя надежно оценить только по поведению неподвижной детали. Поэтому используются специальные балансировочные станки, которые раскручивают изделие и измеряют реакцию системы. Полученные данные позволяют определить, где и насколько необходимо изменить распределение массы.
Чем выше рабочая частота вращения изделия, тем выше цена небольшой ошибки. Дисбаланс, который почти не проявляется при низкой скорости, способен вызвать значительную вибрацию в быстроходной машине. Поэтому квалификационные характеристики балансировщика связывают более высокие разряды с работой со сложными и быстроходными роторами.
Специалист должен понимать, какой метод необходим для конкретного изделия, и не пытаться заменить динамическую проверку простой статической там, где технологией требуется более точный контроль.
Балансировочный станок показывает место проблемы, но решение принимает специалист
Современное оборудование значительно упрощает измерение дисбаланса. Деталь устанавливается на станок, приводится во вращение, а измерительная система фиксирует параметры колебаний и определяет величину необходимой коррекции.
Однако получить показание прибора недостаточно. Сначала необходимо правильно установить изделие. Загрязненная посадочная поверхность, неправильное крепление, перекос или люфт способны повлиять на результат и создать ложное впечатление дисбаланса.
Особенно внимательно проверяются оправки, приспособления и элементы крепления. Если само приспособление установлено неправильно, специалист будет пытаться корректировать исправную деталь, компенсируя ошибку установки.
После запуска необходимо следить за устойчивостью режима. Измерение проводится в условиях, предусмотренных технологией для конкретного станка и изделия. Нельзя сравнивать результаты, полученные при случайно выбранных условиях, если методика предусматривает определенную частоту вращения и порядок проверки.
Полученные данные необходимо правильно интерпретировать. Оборудование может показать величину и угловое положение корректировки, но балансировщик должен определить, где конструктивно допустимо удалить материал или установить груз.
Например, сверление отверстия в случайном месте может ослабить деталь. Аналогично нельзя устанавливать корректирующую массу там, где она будет мешать сборке или сможет отделиться при вращении.
Поэтому знание конструкции балансируемого изделия остается важной частью профессии даже при использовании автоматизированных измерительных систем.
Лишнюю массу можно снять, а недостающую - добавить
Устранение дисбаланса выполняется несколькими способами. Один из вариантов - удаление части материала с тяжелой стороны. Для этого могут применяться сверление, фрезерование, шлифование или другие предусмотренные технологией операции.
Количество удаляемого материала рассчитывается. Если снять слишком много, первоначальная неуравновешенность просто сменится противоположной. В результате придется выполнять дополнительную корректировку в другой зоне.
Другой способ заключается в добавлении массы. Используются специальные грузы или предусмотренные конструкцией элементы. Они должны быть надежно закреплены, поскольку вращающаяся деталь испытывает значительные центробежные нагрузки.
Квалификационные характеристики профессии предусматривают определение и устранение дисбаланса путем прикрепления грузов, выполнение сверления, разметки и других операций в зависимости от разряда специалиста.
При сложной балансировке приходится одновременно учитывать величину корректирующей массы и расстояние от оси вращения. Один и тот же эффект можно получить разными комбинациями массы и радиуса, однако конструкция изделия ограничивает допустимые места вмешательства.
Балансировщик поэтому должен уметь выполнять необходимые расчеты и пользоваться технической документацией. Особенно это важно при обработке дорогостоящих роторов, где чрезмерное удаление материала может сделать изделие непригодным.
После любой корректировки проводится повторная проверка. Только измерение показывает, удалось ли уменьшить остаточный дисбаланс до допустимого уровня.
Вибрация после балансировки может указывать не на сам ротор
Одна из важных профессиональных задач - не путать дисбаланс с любой вибрацией механизма. Если собранная машина продолжает вибрировать, причиной могут быть не только неуравновешенные вращающиеся детали.
Проблема иногда связана с состоянием подшипников, нарушением соосности, ослабленным креплением, деформацией вала или другими техническими причинами. Поэтому повторная балансировка исправного ротора не всегда устраняет вибрацию оборудования.
Если деталь сначала показывает нормальный результат на балансировочном станке, но после установки в машину появляется сильная вибрация, необходимо оценивать уже всю систему. Попытка постоянно менять распределение массы ротора может только вывести его из правильно сбалансированного состояния.
Другой источник ошибки - загрязнение. Если на поверхности рабочего колеса или ротора во время эксплуатации накапливаются отложения, распределение массы постепенно меняется. После очистки такой узел способен вести себя иначе.
Необходимо учитывать и ремонт. Замена лопатки, подварка, восстановление поверхности или установка новой детали могут изменить баланс даже в том случае, если геометрические размеры визуально почти не изменились.
Поэтому балансировщик должен понимать предысторию изделия. Информация о проведенном ремонте помогает определить, какие участки требуют особого внимания.
Чем выше скорость вращения, тем строже требования к точности
Небольшая неуравновешенная масса создает силу, которая увеличивается по мере роста частоты вращения. Именно поэтому требования к роторам быстроходного оборудования значительно отличаются от требований к сравнительно медленным механизмам.
Для вентилятора с небольшой частотой вращения допустимый уровень остаточного дисбаланса может отличаться от требований к ротору высокоскоростной электрической машины. Балансировщик не выбирает допустимое значение самостоятельно - оно определяется технической документацией, стандартами и требованиями к конкретному изделию.
Квалификация профессии построена по тому же принципу. Для более низких разрядов характерна балансировка сравнительно простых деталей и узлов. С повышением квалификации специалист переходит к более крупным, сложным и быстроходным изделиям.
ЕТКС предусматривает для балансировщика деталей и узлов диапазон со 2-го по 6-й разряд. На начальном уровне выполняется статическая балансировка сравнительно простых изделий. Следующие разряды включают более сложную статическую и динамическую балансировку, а высокая квалификация предполагает работу со сложными роторами, узлами специального назначения и высокоточными балансировочными операциями.
Повышение разряда поэтому означает не просто возможность работать быстрее. Возрастает сложность расчетов, требования к точности и ответственность за результат.
Подготовка поверхности и установка изделия влияют на точность измерения
Перед балансировкой деталь должна находиться в состоянии, соответствующем технологическим требованиям. Если на поверхности осталась стружка, грязь, случайный крепеж или другое постороннее включение, измерение будет учитывать массу этих элементов.
Особенно важно состояние посадочных мест. Изделие должно устанавливаться на оправку или другое приспособление таким образом, чтобы его положение соответствовало реальной оси вращения.
Ошибки установки способны давать разные результаты при повторных измерениях. Если после снятия и повторного закрепления одна и та же деталь постоянно показывает совершенно другое положение дисбаланса, необходимо проверить не только сам ротор, но и способ его установки.
Для сложных изделий значение имеет и комплектность. Если узел должен работать вместе с определенными элементами, методика балансировки может предусматривать проверку именно в собранном состоянии.
Балансировщик должен внимательно относиться к маркировке и взаимному положению деталей при разборке. Некоторые элементы устанавливаются в строго определенном положении, и изменение ориентации при повторной сборке способно повлиять на итоговый баланс.
Поэтому подготовительный этап занимает меньше времени, чем сама механическая корректировка, но напрямую определяет достоверность результата.
Работа с вращающимся ротором требует строгой границы безопасной зоны
Во время динамической балансировки изделие вращается на станке, поэтому основной риск связан с движущимися деталями и возможным отделением плохо закрепленного элемента.
До запуска необходимо убедиться в надежности установки ротора и предусмотренных креплений. Если используются корректирующие грузы, они должны быть закреплены способом, рассчитанным на условия испытания.
Защитные ограждения и другие элементы безопасности нельзя снимать ради удобного наблюдения. Даже сравнительно небольшой предмет при высокой скорости вращения способен представлять серьезную опасность.
Особенно важно соблюдать безопасный порядок при выполнении корректировки. Сверление, снятие материала, установка груза или изменение его положения выполняются только после остановки оборудования и приведения его в состояние, предусмотренное для таких операций.
Работнику необходимо учитывать:
- опасность захвата одежды и других предметов вращающимися частями;
- возможность выброса плохо закрепленного груза или фрагмента детали;
- применение режущего инструмента при удалении корректирующей массы;
- безопасную установку тяжелых роторов и узлов на станок;
- исправность защитных ограждений и блокировочных устройств;
- необходимость полной остановки оборудования перед вмешательством в рабочую зону.
Если масса изделия требует применения грузоподъемного оборудования, установка и снятие ротора выполняются предусмотренным способом. При участии работника в стропальных или других специальных операциях необходимо учитывать требования к соответствующей подготовке.
Необычный шум, сильное биение или резкое увеличение вибрации при пробном разгоне являются основанием для прекращения обычного измерительного цикла и проверки установки.
Профессиональная подготовка начинается с понимания природы вибрации
Будущему балансировщику недостаточно научиться запускать станок и читать показания дисплея. Сначала необходимо понять, что представляет собой дисбаланс, почему он вызывает неуравновешенные силы и каким образом расположение массы относительно оси влияет на поведение детали.
Далее изучаются статическая и динамическая балансировка, устройство балансировочного оборудования, способы установки деталей и принципы работы измерительных систем. Слушатель знакомится с особенностями различных роторов, якорей, маховиков и других типовых изделий.
Значительная часть подготовки связана с расчетами и измерением. Специалисту необходимо определять величину коррекции, пользоваться контрольно-измерительным инструментом и правильно выбирать место удаления или добавления массы.
В процессе обучения формируются навыки:
- подготавливать балансируемую деталь и правильно устанавливать ее на оборудование;
- выполнять статическую и динамическую проверку в пределах полученной квалификации;
- определять величину и расположение дисбаланса;
- рассчитывать необходимую корректирующую массу;
- выполнять предусмотренное удаление или добавление материала;
- проводить повторную проверку и оценивать остаточную неуравновешенность.
При более высокой квалификации увеличивается сложность выполняемых расчетов и изделий. Специалист работает с быстроходными роторами, сложными узлами и оборудованием, где требуется повышенная точность измерения.
После освоения программы и успешной итоговой аттестации оформляются документы о квалификации в соответствии с реализуемой программой. Конкретные модели балансировочных станков, технические требования к продукции и внутренние методики предприятия дополнительно изучаются непосредственно на рабочем месте.
Что учитывать при выборе квалификации и организации допуска
Для обучения правильнее использовать полное наименование профессии - «Балансировщик деталей и узлов». Именно такое название предусмотрено ЕТКС, где установлен диапазон квалификации со 2-го по 6-й разряд.
Выбор разряда должен соответствовать будущим обязанностям. Одно дело - статическая балансировка сравнительно простых изделий, другое - динамическая балансировка сложных быстроходных роторов на высокоточном оборудовании.
При организации работы учитываются технические требования к конкретным изделиям, эксплуатационная документация балансировочных станков, технологические инструкции и нормативные документы в области вибрации и балансировки. Для балансировки роторов применяются стандарты, устанавливающие требования к балансировочным машинам, методам проверки и оценке результатов.
Профессиональное обучение при этом не заменяет подготовку по охране труда непосредственно у работодателя. Порядок обучения и проверки знания требований охраны труда определяется Постановлением Правительства РФ № 2464.
Работнику необходимо изучить устройство конкретного станка, безопасный порядок установки и снятия ротора, использование ограждений, действия при аварийной остановке и правила выполнения корректировочных операций.
Если балансировщик дополнительно использует грузоподъемные механизмы, выполняет стропальные, сварочные, электротехнические или другие работы со специальными требованиями, необходимость соответствующей подготовки определяется отдельно.
Ответственность за допуск неподготовленного специалиста
Работодатель обязан организовать необходимое обучение по охране труда и проверку знания соответствующих требований до допуска сотрудника к самостоятельному выполнению обязанностей.
За допуск работника без установленного обучения и проверки знания требований охраны труда часть 3 статьи 5.27.1 КоАП РФ предусматривает:
- для должностного лица - штраф от 15 000 до 25 000 рублей;
- для индивидуального предпринимателя - от 15 000 до 25 000 рублей;
- для юридического лица - от 110 000 до 130 000 рублей.
Эта же норма предусматривает ответственность в установленных законодательством случаях допуска без обязательных медицинских осмотров, психиатрического освидетельствования либо при наличии медицинских противопоказаний.
Для балансировочного участка формальный подход особенно опасен из-за характера выполняемых операций. Работник имеет дело с вращающимися изделиями, часть которых работает на значительной частоте вращения, устанавливает корректирующие грузы, снимает материал и выполняет повторные испытания.
Неправильная балансировка способна проявиться уже после установки детали в оборудование. Повышенная вибрация увеличивает нагрузки на подшипники, уплотнения, опоры и другие элементы механизма, поэтому ошибка влияет не только на одну обработанную деталь, но и на надежность всего агрегата.
Именно поэтому профессиональная подготовка должна соответствовать сложности тех деталей и узлов, которые сотруднику фактически предстоит балансировать.
Обучение балансировщиков в МПЦ «Феникс»
МПЦ «Феникс» проводит профессиональное обучение по профессии «Балансировщик деталей и узлов» с учетом требуемой квалификации и характера будущей производственной деятельности.
Во время подготовки рассматриваются причины появления дисбаланса, особенности статической и динамической балансировки, устройство применяемых станков, правила установки деталей и способы определения корректирующей массы.
Слушатель изучает последовательность профессиональной работы - от подготовки ротора и первого измерения до устранения неуравновешенности и обязательной контрольной проверки. Такой подход помогает понимать, почему нельзя корректировать массу наугад и насколько сильно точность первоначальной установки влияет на итоговый результат.
Отдельное внимание уделяется различным способам коррекции, работе с измерительным и режущим инструментом, распознаванию ошибок установки и безопасному выполнению операций рядом с вращающимися деталями.
Профессиональная подготовка позволяет сформировать основу для работы с вентиляторами, роторами, якорями, маховиками и другими деталями и узлами в пределах полученной квалификации. После освоения программы и итоговой аттестации оформляются предусмотренные документы о квалификации, а особенности конкретных балансировочных станков и изделий дополнительно изучаются непосредственно у работодателя.
Обучение балансировщика помогает подготовить специалиста, способного не только определить наличие дисбаланса, но и правильно установить его величину и положение, выполнить необходимую корректировку и подтвердить результат повторным измерением.
Форматы обучения по направлению "Балансировщик"


Обучение проходит на современной образовательной платформе. Вы получаете теоретические материалы, практические задания, учебные консультации с преподавателем-практиком.
Преподаватели


ФОТОГАЛЕРЕЯ






Новости


Да, можно. Согласно 273 ФЗ об образовании, иностранные граждане имеют право на получение образования в нашей стране. Сначала Вам нужно проверить, признается ли диплом вашей страны на территории РФ, это можно сделать на сайте Рособрнадзора, по ссылке.
Если диплом признается, то нужно его перевести на русский язык и заверить его у нотариуса (если он уже переведен на русский язык, то данный пункт можно пропустить)
После этих несложных действий Вы обращаетесь к нам, выбираете программу обучения и по итогу получаете удостоверение о повышении квалификации или диплом о профессиональной переподготовке


8 (800) 201-22-37
Статьи



НАС РЕКОМЕНДУЮТ
Желаем успехов и процветания.
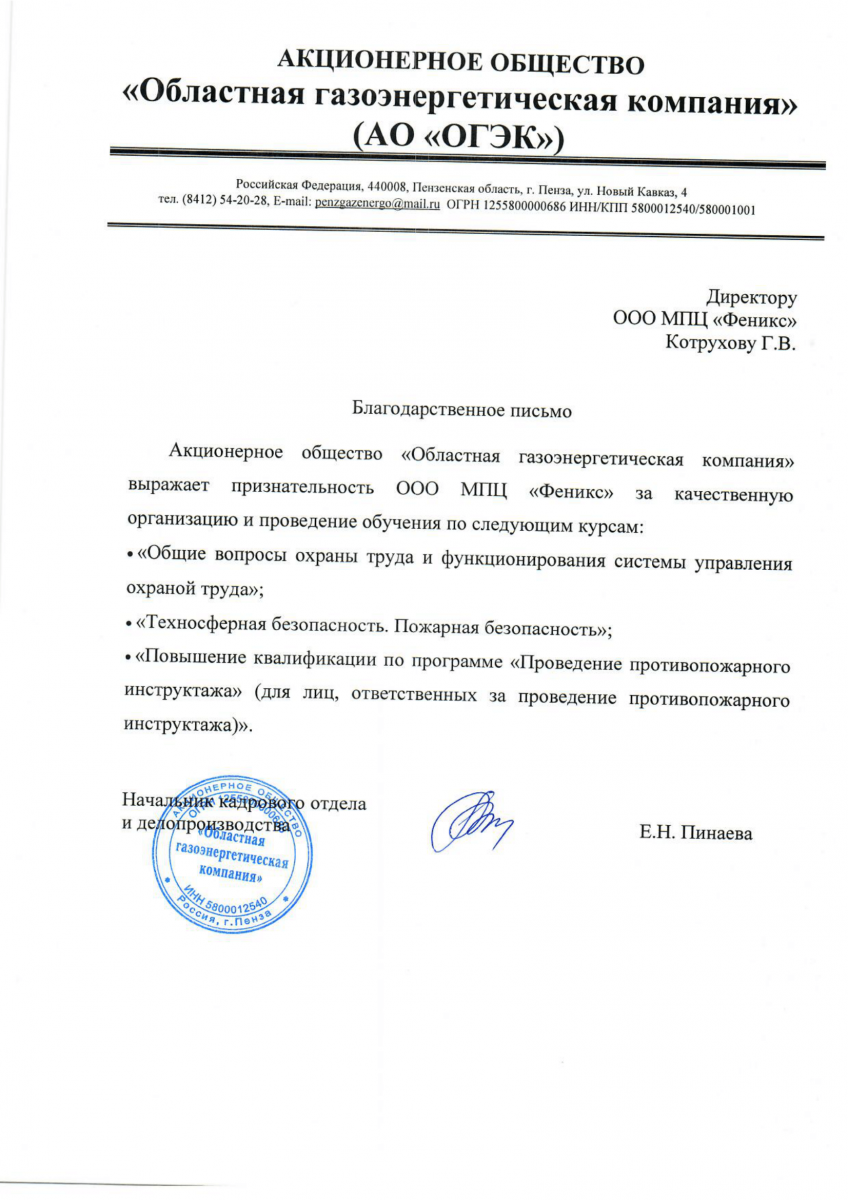
Акционерное общество "Областная газоэнергетическая компания" выражает признательность ООО МПЦ "Феникс" за качественную организацию и проведение обучения по следующим курсам:
"Общие вопросы охраны труда и функционирования системы управления охраной труда";
"Техносферная безопасность. Пожарная безопасность";
"Повышение квалификации по программе "Проведение противопожарного инструктажа" (для лиц, ответственных за проведение противопожарного инструктажа)".
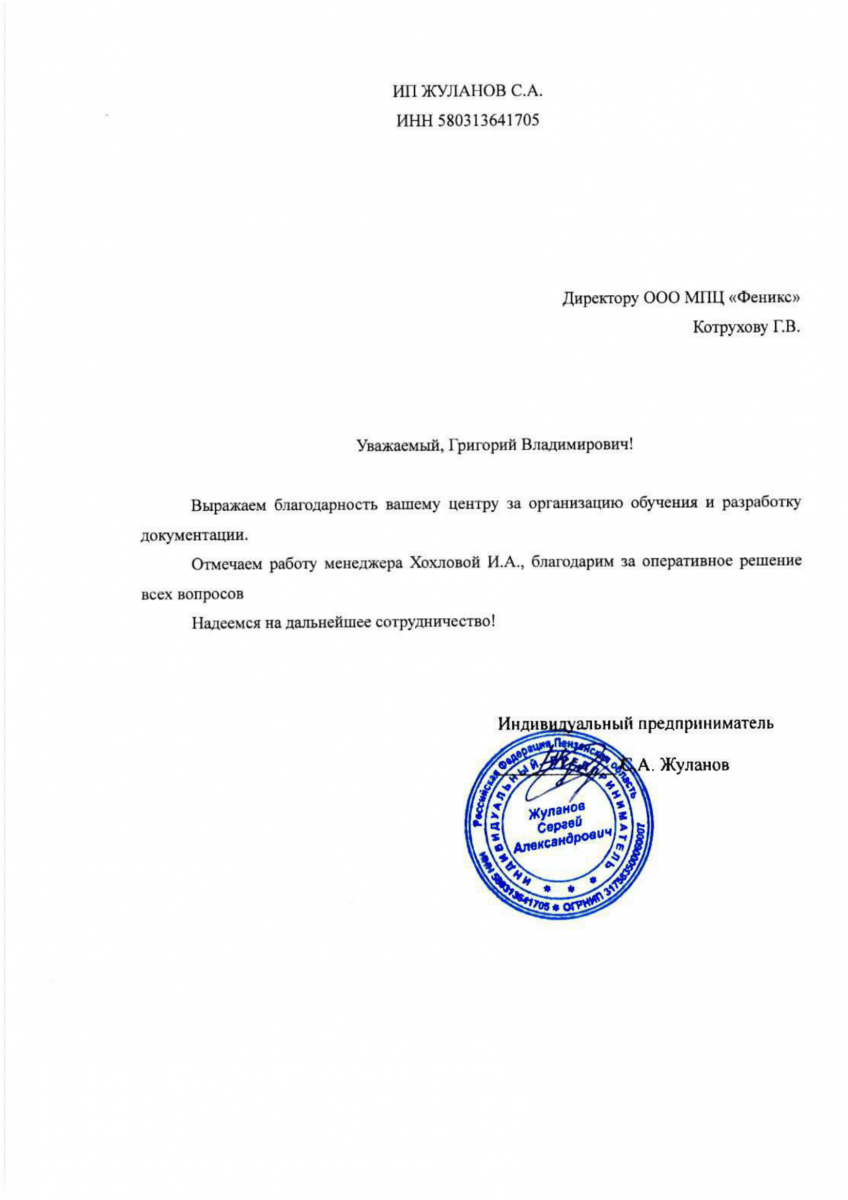
Выражаем благодарность вашему центру за организацию обучения и разработку документации.
Отмечаем работу менеджера Хохловой И.А., благодарим за оперативное решение всех вопросов.
Надеемся на дальнейшее сотрудничество!
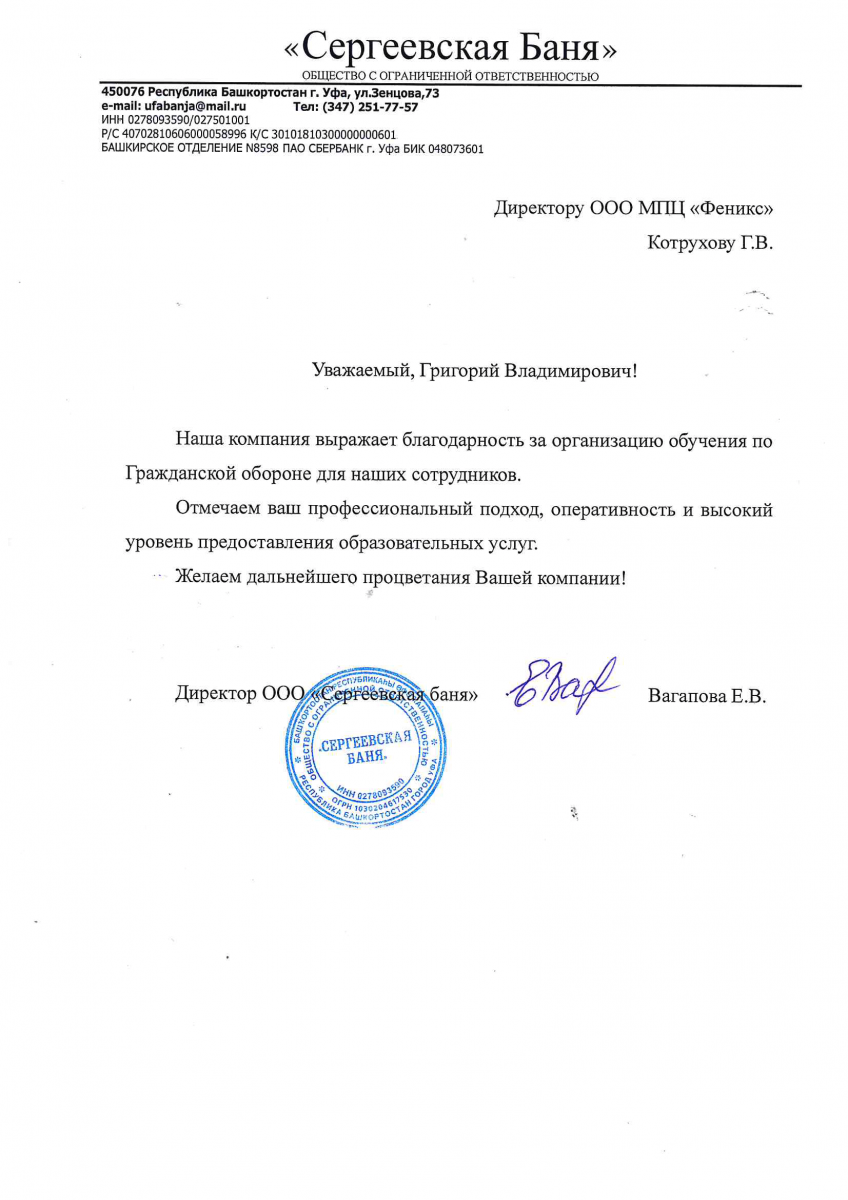
Наша компания выражает благодарность за организация обучения по Гражданской обороне для наших сотрудников.
Отмечаем ваш профессиональный подход,оперативность и высокий уровень предоставления образовательных услуг.
Желаем дальнейшего процветания Вашей компании!
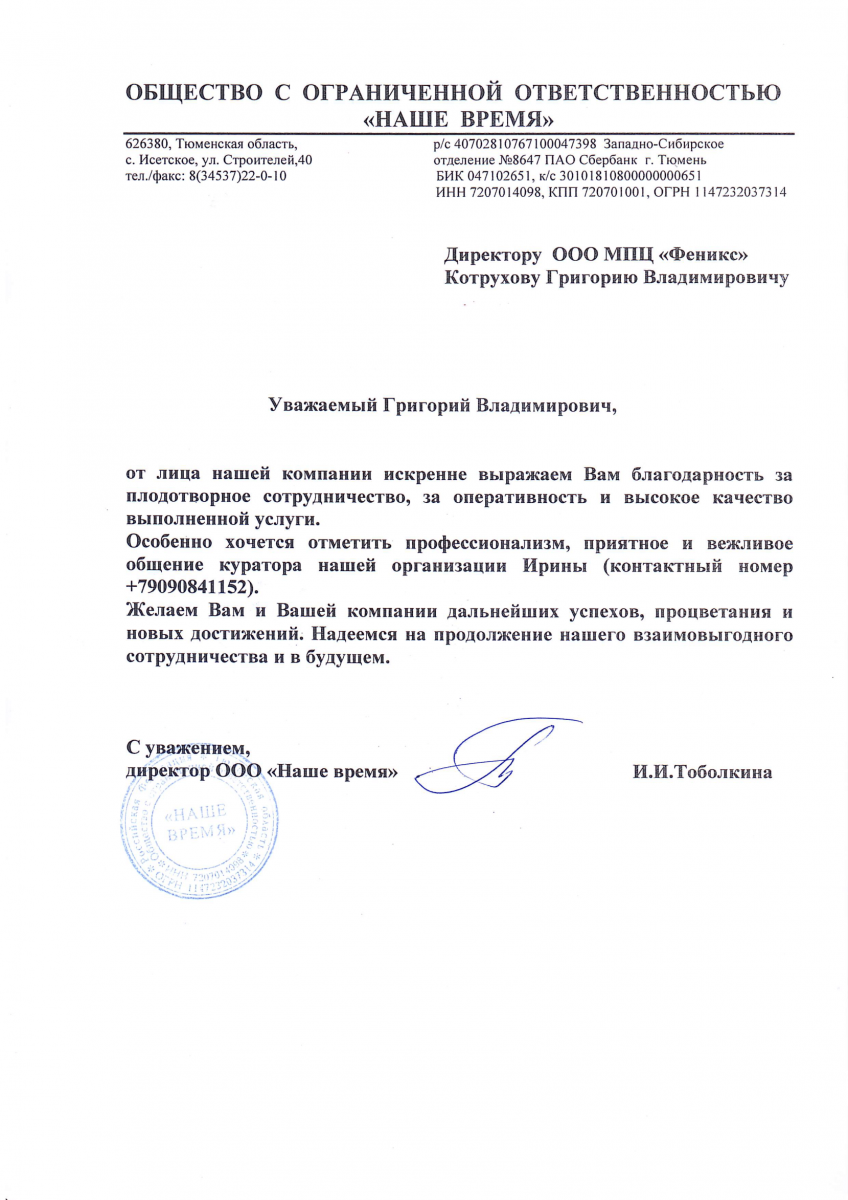
От лица нашей компании искренне выражаем Вам благодарность за плодотворное сотрудничество, за оперативность и высокое качество выполненной услуги.
Особенно хочется отметить профессионализм, приятное и вежливое общение куратора нашей организации Ирины.
Желаем Вам и Вашей компании дальнейших успехов, процветания и новых достижений. Надеемся на продолжение нашего взаимовыгодного сотрудничества в будущем.
Нас благодарят


О нас пишут


О нас говорят


Наши клиенты