Обучение на накатчика в Новочебоксарске

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
7 000 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 800 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 800 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
5 600 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 800 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
5 600 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
9 200 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 400 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 000 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего
Процесс выполняется с применением накаточного станка и каландра. Оборудование должно работать согласованно: материал поступает с определенной скоростью, бандаж вращается, а резиновая или эбонитовая полоса последовательно укладывается на его поверхность. Если скорость отдельных механизмов не совпадает, материал может растягиваться, собираться, смещаться относительно установленного положения или образовывать участок неправильной толщины.
Поэтому накатчик не просто наблюдает за вращением оборудования. Он контролирует положение материала, регулирует синхронность работы механизмов, следит за формированием слоя, обрезает кромки и выполняет прикатку стыка. Особое значение имеет соблюдение калибра - готовая обрезинка должна соответствовать установленным параметрам по всей окружности изделия.
Работнику необходимо понимать свойства применяемой резины, конструкцию обрабатываемых массивных шин и устройство накаточного станка. Небольшая ошибка, допущенная в начале процесса, может повторяться по всей поверхности бандажа, поэтому специалист должен замечать отклонения сразу, а не только после завершения накатки.
Резиновый слой должен формироваться одинаково по всей окружности
Перед накаткой необходимо подготовить оборудование, материал и сам бандаж. Работник знакомится с производственным заданием и определяет, какой вид резины или эбонита используется, какие размеры необходимо получить и какие параметры предусмотрены для конкретного изделия.
Бандаж устанавливается на оборудование в правильном положении и надежно фиксируется. Его смещение во время вращения способно привести к неравномерному расположению материала, поэтому установка является полноценной частью технологической операции. Перед началом необходимо также убедиться, что рабочая поверхность соответствует требованиям и не содержит загрязнений, способных повлиять на качество соединения.
Одновременно подготавливается резиновая или эбонитовая полоса. Ее положение относительно бандажа должно позволять материалу ложиться равномерно без нежелательного растяжения или образования складок. Если полоса изначально заправлена неправильно, дальнейшая регулировка оборудования не всегда позволит полностью компенсировать ошибку.
В основные операции накатчика входят:
-
подготовка накаточного станка, каландра и рабочего участка;
-
установка и проверка положения обрабатываемого бандажа;
-
подача резинового или эбонитового материала в рабочую зону;
-
регулирование согласованной работы каландра и накаточного станка;
-
контроль толщины, положения и равномерности формируемого слоя;
-
обрезка кромок и прикатка стыка после завершения основного процесса.
Во время накатки специалист наблюдает за изделием непрерывно. Материал не должен уходить в сторону, образовывать заметные складки или укладываться с различным натяжением. Особенно внимательно контролируется начало процесса, поскольку неправильное положение первых участков повлияет на всю последующую укладку.
Работа считается выполненной качественно не тогда, когда бандаж просто полностью покрыт резиной, а когда полученный слой соответствует установленному калибру и требованиям к обрезинке. Именно поэтому после формирования поверхности специалист проверяет результат и выполняет завершающие операции.
Каландр и накаточный станок должны работать как одна система
Одна из ключевых задач накатчика - обеспечить синхронность оборудования. Каландр подает материал, а накаточный станок обеспечивает движение обрабатываемого изделия. Скорость этих процессов должна соответствовать друг другу.
Если бандаж движется быстрее, чем поступает резина, материал начинает чрезмерно растягиваться. Его толщина и свойства нанесенного слоя могут изменяться, а в отдельных местах появляется повышенное натяжение. Внешне поверхность может выглядеть достаточно ровной, однако распределение материала уже не будет соответствовать предусмотренному режиму.
Обратная ситуация возникает, когда материала поступает больше, чем способен принять вращающийся бандаж. Резина начинает собираться, образуются неровности, складки или избыточная толщина. Продолжение работы в таком режиме быстро увеличивает количество дефектного участка.
Накатчик должен замечать подобные изменения по характеру движения материала и своевременно корректировать предусмотренные параметры. Регулировка выполняется не произвольно, а в пределах технологического режима для конкретной продукции.
На устойчивость процесса влияет и состояние самого оборудования. Если накаточный механизм работает неравномерно, появляется биение или нарушается положение отдельных элементов, добиться качественного слоя только изменением скорости невозможно. В таком случае специалисту необходимо определить, относится ли проблема к обычной рабочей регулировке или оборудование требует вмешательства наладочного или ремонтного персонала.
Особенно важно не пытаться компенсировать механическую неисправность постоянной корректировкой технологического режима. Это может временно скрыть проявление проблемы, но качество продукции останется нестабильным.
Стык - небольшой участок с большим влиянием на готовое изделие
Когда материал полностью охватывает бандаж, необходимо правильно сформировать место соединения. Стык не должен превращаться в заметное утолщение, впадину или участок со слабым контактом между слоями.
Для этого лишний материал обрезается, а соединение прикатывается. Операция требует точности: если удалить слишком много материала, между краями может образоваться недостаточно заполненный участок. Если оставить избыток, появляется местное увеличение толщины.
Прикатка помогает сформировать плотное и равномерное соединение. Усилие должно распределяться таким образом, чтобы материал соединился без нарушения общей формы нанесенного слоя.
Нельзя пытаться исправить неправильный стык простым добавлением большого количества дополнительного материала. Такая коррекция способна изменить калибр и создать еще более заметную неровность. Если проблема возникла из-за неправильного положения резины на предыдущем этапе, необходимо оценить возможность исправления по установленной технологии.
После прикатки стык осматривается вместе с остальной поверхностью. Он должен вписываться в общий профиль и не выделяться по толщине или положению.
Особенно важно не торопиться на завершающем этапе. Большая часть поверхности уже может соответствовать требованиям, однако плохо выполненный небольшой участок способен снизить качество всего изделия.
Калибр позволяет увидеть ошибку, которую не всегда заметно глазами
При накатке недостаточно оценивать поверхность только визуально. Материал может выглядеть ровным, но фактическая толщина в отдельных местах будет отличаться от установленной.
Именно поэтому работа ведется с учетом заданного калибра. Размеры и характеристики обрабатываемых массивных шин определяются производственной документацией, а специалист должен понимать требования к конкретному изделию.
Отклонение может появляться постепенно. Например, из-за изменения синхронности оборудования толщина материала начинает медленно увеличиваться от одного участка к другому. Если оценивать только небольшую зону непосредственно перед работником, такой дефект легко пропустить.
Контроль необходимо проводить в течение процесса. Чем раньше обнаружено изменение, тем меньше часть изделия окажется обработана в неправильном режиме.
Причиной несоответствия калибру может быть не только настройка оборудования. Значение имеют характеристики материала, его положение, натяжение и состояние рабочих элементов станка.
Если отклонение повторяется на нескольких изделиях, необходимо искать системную причину. Постоянное исправление каждого бандажа вручную не решает проблему, связанную с неправильным режимом или техническим состоянием оборудования.
Резина ведет себя по-разному в зависимости от состава и состояния
Для работы накатчику необходимо понимать основные свойства используемых материалов. В шинном производстве могут применяться различные резиновые смеси и эбонит, характеристики которых определяются рецептурой и назначением продукции.
Материал должен обладать состоянием, подходящим для технологической операции. Изменение температуры, пластичности или других характеристик влияет на то, как полоса проходит через оборудование, растягивается и укладывается на поверхность.
Работник не должен самостоятельно заменять одну резиновую смесь другой только из-за похожего внешнего вида. Конкретный материал предусматривается производственным заданием и соответствует определенной конструкции изделия.
Не допускается и произвольное изменение технологического режима ради того, чтобы компенсировать непривычное поведение резины. Если материал заметно отличается от нормального состояния, необходимо определить причину и дальнейшие действия в порядке, принятом на предприятии.
Квалификационная характеристика профессии прямо предусматривает знание видов и рецептов резины, конструкции и размеров обрабатываемых массивных шин, технологического процесса накатки и требований к качеству обрезинки бандажей.
Такие знания позволяют специалисту понимать, почему один режим дает стабильный результат с определенным материалом, но не обязательно подходит для другой продукции.
Основные причины брака появляются еще во время накатки
Неровная поверхность готового изделия редко возникает неожиданно после завершения процесса. Как правило, первые признаки можно заметить непосредственно во время работы.
Смещение резиновой полосы приводит к нарушению положения слоя относительно бандажа. Если не исправить отклонение сразу, оно постепенно увеличивается и становится заметным на значительной части поверхности.
Складки возникают при неправильной подаче, избытке материала или нарушении его положения. Разгладить уже сформированную складку без последствий бывает сложно, поэтому основная задача - предупредить ее появление.
Неравномерная толщина часто связана с нарушением синхронности оборудования или изменением натяжения. В этом случае поверхность может сохранять аккуратный внешний вид, но фактические параметры отличаются от предусмотренных.
Отдельную группу составляют дефекты стыка: утолщение, недостаток материала, неправильная обрезка и неплотное соединение.
При обнаружении брака специалист должен оценить:
-
на каком этапе появилось отклонение и насколько большой участок оно затронуло;
-
соответствует ли текущая работа каландра и накаточного станка установленному режиму;
-
правильно ли расположен и подается материал;
-
не связано ли изменение качества с состоянием оборудования;
-
допускает ли технология исправление уже обработанного участка;
-
требуется ли остановить процесс и привлечь другого специалиста.
Особенно важно анализировать повторяемость дефекта. Если одинаковая проблема возникает на нескольких изделиях подряд, вероятнее всего, причина находится в настройке, материале или состоянии оборудования.
Рабочая зона требует постоянного внимания к вращающимся элементам
Накаточный станок и каландр имеют движущиеся и вращающиеся части, поэтому работнику необходимо соблюдать установленное безопасное расстояние и не вмешиваться в рабочую зону способом, который не предусмотрен технологией.
Особую опасность представляют места захвата материала валками и другие участки, где резина проходит между движущимися элементами. Попытка поправить материал рукой непосредственно возле такой зоны может привести к захвату.
Рабочая одежда должна быть застегнута и не иметь свободно свисающих элементов. Волосы и другие предметы, которые могут попасть во вращающийся механизм, необходимо убрать в соответствии с требованиями предприятия.
Перед началом работы проверяется наличие и состояние предусмотренных ограждений. Снимать защиту ради более удобного доступа к материалу или наблюдения за процессом недопустимо.
Обрезка кромок также должна выполняться предусмотренным инструментом. Режущий инструмент используется только по назначению и хранится таким образом, чтобы не создавать дополнительной опасности возле работающего оборудования.
Если материал застрял или сместился так, что для исправления необходимо приблизиться к опасной зоне, оборудование сначала приводится в состояние, предусмотренное инструкцией. Обычная остановка и ремонтная или обслуживающая операция - не одно и то же, поэтому порядок действий определяется конкретной конструкцией станка.
При появлении постороннего шума, повышенной вибрации, нарушения вращения или другой неисправности продолжать выпуск продукции без оценки состояния машины нельзя.
Опытный накатчик замечает изменение процесса раньше готового дефекта
Одна из профессиональных особенностей работы - необходимость постоянно сравнивать текущий процесс с нормальным состоянием оборудования. Со временем специалист начинает замечать отклонения еще до того, как они становятся хорошо видны на продукции.
Изменяется характер движения резиновой полосы, появляется небольшое боковое смещение, материал начинает натягиваться сильнее обычного или меняется работа станка. Каждый такой признак сам по себе может выглядеть незначительным, но вместе они позволяют предупредить серьезный брак.
Именно поэтому профессия требует хорошей концентрации. Оборудование выполняет много повторяющихся движений, и при длительной работе возникает риск привыкнуть к процессу и перестать замечать небольшие изменения.
Накатчик должен сохранять внимание не только при запуске нового изделия. Состояние оборудования и материала может измениться в любой момент производственного цикла.
Большое значение имеет и передача смены. Если предыдущий специалист заметил нестабильную работу определенного механизма, особенности материала или другую проблему, эта информация должна быть передана следующему работнику.
Таким образом сохраняется непрерывность производственного контроля и снижается вероятность того, что новая смена повторно столкнется с уже обнаруженной неисправностью.
Что осваивает будущий накатчик
Профессиональная подготовка начинается с изучения технологии производства и назначения операции накатки. Слушателю необходимо понимать, каким должен быть результат и почему равномерность резинового слоя влияет на дальнейшее изготовление изделия.
Далее изучается устройство накаточного станка и взаимодействующего с ним оборудования. Будущий специалист знакомится с рабочими механизмами, системой регулирования, порядком подачи материала и безопасной последовательностью запуска и остановки.
Отдельное внимание уделяется резиновым смесям и эбониту. Работник должен понимать различия применяемых материалов в объеме, необходимом для правильного ведения технологического процесса.
Важная часть обучения связана с качеством. Слушатель учится обнаруживать смещение, складки, неправильную толщину, дефекты кромки и стыка, а также понимать возможные причины их возникновения.
Практическая подготовка позволяет освоить:
-
подготовку станка, материала и бандажа перед началом технологического процесса;
-
правильную заправку и подачу резиновой или эбонитовой полосы;
-
поддержание согласованной работы каландра и накаточного оборудования;
-
контроль формирования слоя и соблюдение требуемого калибра;
-
обрезку материала и формирование качественного стыка;
-
безопасные действия при нарушении подачи или обнаружении неисправности.
После освоения программы и прохождения итоговой аттестации оформляются документы о квалификации в соответствии с реализуемой программой профессионального обучения.
При трудоустройстве сотрудник дополнительно знакомится с конкретным оборудованием предприятия, используемыми рецептами резиновых смесей, технологическими картами и требованиями к выпускаемой продукции.
Почему название профессии нужно указывать точно
В квалификационных справочниках встречается несколько профессий, содержащих слово «накатчик». Есть накатчики бумагоделательных машин, тканей и полотна, полировальных кругов, рисунков и другие направления. Несмотря на похожее название, содержание их работы совершенно различается.
Самостоятельная профессия «Накатчик» относится к производству, восстановлению и ремонту шин. Для нее предусмотрено ведение накатки эбонита или резины на бандажи с применением накаточного станка каландра, соблюдением калибра, регулированием синхронности оборудования, обрезкой кромок и прикаткой стыка.
Поэтому программу профессионального обучения необходимо выбирать именно по фактическим трудовым функциям. Подготовка накатчика ткани или бумагоделательного оборудования не подтверждает компетенции для работы с резиной на шинном производстве.
Работодатель также организует обучение по охране труда, необходимые инструктажи и другие обязательные мероприятия применительно к конкретному рабочему месту.
При подготовке и допуске специалиста учитываются:
-
квалификационная характеристика профессии «Накатчик»;
-
требования законодательства о профессиональном обучении;
-
правила обучения и проверки знания требований охраны труда;
-
технологическая документация шинного производства;
-
руководство по эксплуатации каландра и накаточного станка;
-
локальные инструкции организации и установленные профессиональные риски.
Если фактически выполняемые сотрудником операции выходят за пределы обычной работы накатчика и требуют дополнительной квалификации, работодатель должен отдельно определить условия такого допуска.
Ответственность за допуск без необходимой подготовки
Работодатель обязан обеспечить обязательное обучение работников и не допускать их к выполнению трудовых обязанностей без проверки знания требований охраны труда в случаях, когда такая подготовка предусмотрена законодательством.
За нарушение порядка допуска часть 3 статьи 5.27.1 КоАП РФ предусматривает административную ответственность:
-
для должностного лица - штраф от 15 000 до 25 000 рублей;
-
для индивидуального предпринимателя - от 15 000 до 25 000 рублей;
-
для юридического лица - от 110 000 до 130 000 рублей.
Эта же норма предусматривает ответственность в установленных случаях допуска работника без обязательных медицинских осмотров, психиатрического освидетельствования или при наличии соответствующих медицинских противопоказаний.
Для шинного производства неправильная подготовка сотрудника создает и прямые производственные риски. Работник находится рядом с вращающимися механизмами и зонами захвата материала, выполняет регулировку процесса и непосредственно влияет на качество формируемого резинового слоя.
Ошибка может привести к травмированию, повреждению оборудования или выпуску партии продукции с повторяющимся дефектом. Именно поэтому профессиональное обучение и подготовка непосредственно на рабочем месте должны дополнять друг друга.
Работодатель также должен убедиться, что сотрудник понимает границы своей квалификации и не выполняет самостоятельно ремонт или другие операции, для которых требуется отдельная подготовка.
Обучение накатчиков в МПЦ «Феникс»
МПЦ «Феникс» проводит профессиональное обучение рабочих с учетом выбранной профессии и фактического направления деятельности. Подготовка накатчика ориентирована на технологию нанесения резины и эбонита на бандажи, устройство применяемого оборудования и требования к качеству готовой обрезинки.
Во время обучения рассматриваются подготовка рабочего места, установка изделия, подача материала, взаимодействие каландра и накаточного станка, контроль калибра, обработка кромок и правильное формирование стыка.
Слушатель получает представление не только о последовательности операций, но и о причинах наиболее распространенных отклонений. Это позволяет понимать, почему материал начинает смещаться или собираться, каким образом несогласованная работа оборудования влияет на толщину и когда проблему необходимо искать уже в техническом состоянии машины.
После профессиональной подготовки и итоговой аттестации оформляются предусмотренные программой документы о квалификации. Конкретные модели оборудования, производственные режимы, марки резины и внутренние требования предприятия дополнительно изучаются непосредственно на рабочем месте.
Обучение по профессии «Накатчик» позволяет сформировать навыки ведения технологического процесса, контроля качества резинового слоя и безопасной работы с накаточным оборудованием, необходимой для дальнейшей деятельности в производстве и ремонте шин.
Форматы обучения по направлению "Накатчик"


Обучение проходит на современной образовательной платформе. Вы получаете теоретические материалы, практические задания, учебные консультации с преподавателем-практиком.
Преподаватели


ФОТОГАЛЕРЕЯ






Новости


Да, можно. Согласно 273 ФЗ об образовании, иностранные граждане имеют право на получение образования в нашей стране. Сначала Вам нужно проверить, признается ли диплом вашей страны на территории РФ, это можно сделать на сайте Рособрнадзора, по ссылке.
Если диплом признается, то нужно его перевести на русский язык и заверить его у нотариуса (если он уже переведен на русский язык, то данный пункт можно пропустить)
После этих несложных действий Вы обращаетесь к нам, выбираете программу обучения и по итогу получаете удостоверение о повышении квалификации или диплом о профессиональной переподготовке


8 (800) 201-22-37
Статьи



НАС РЕКОМЕНДУЮТ
Желаем успехов и процветания.
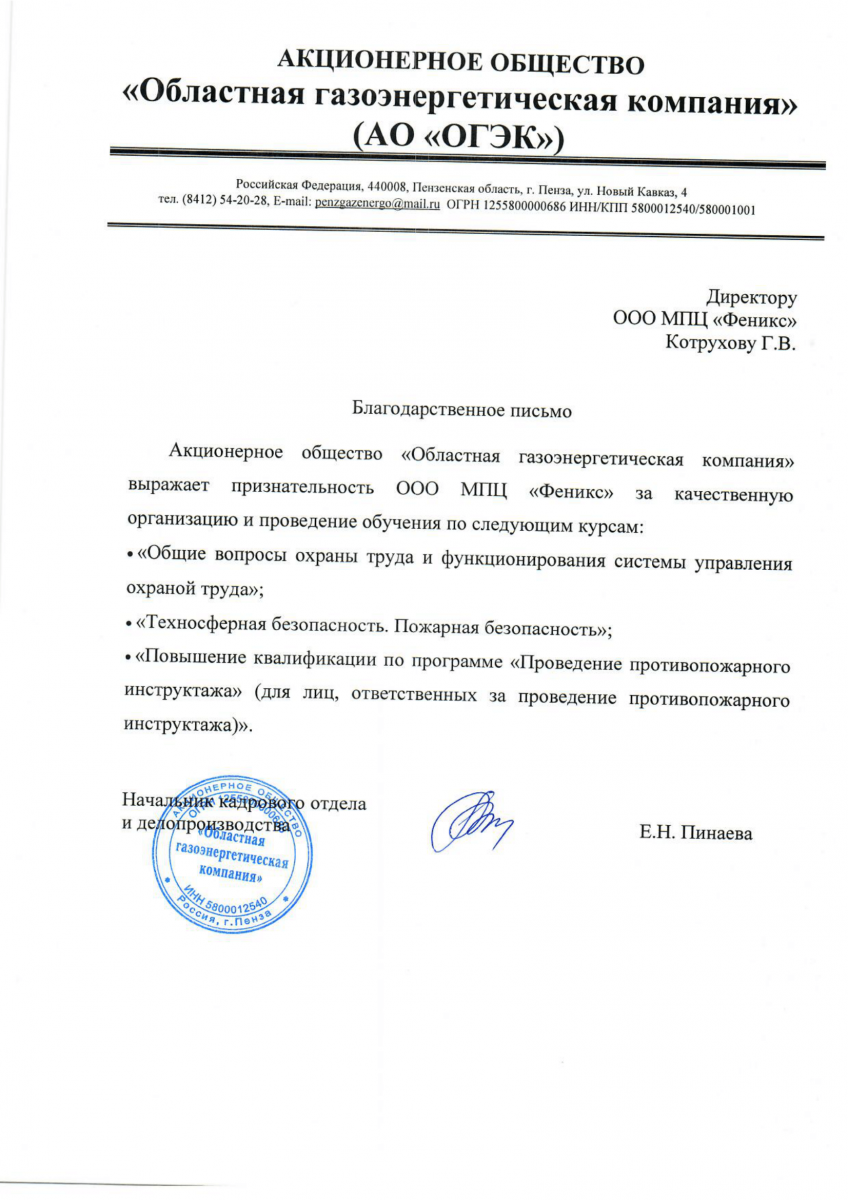
Акционерное общество "Областная газоэнергетическая компания" выражает признательность ООО МПЦ "Феникс" за качественную организацию и проведение обучения по следующим курсам:
"Общие вопросы охраны труда и функционирования системы управления охраной труда";
"Техносферная безопасность. Пожарная безопасность";
"Повышение квалификации по программе "Проведение противопожарного инструктажа" (для лиц, ответственных за проведение противопожарного инструктажа)".
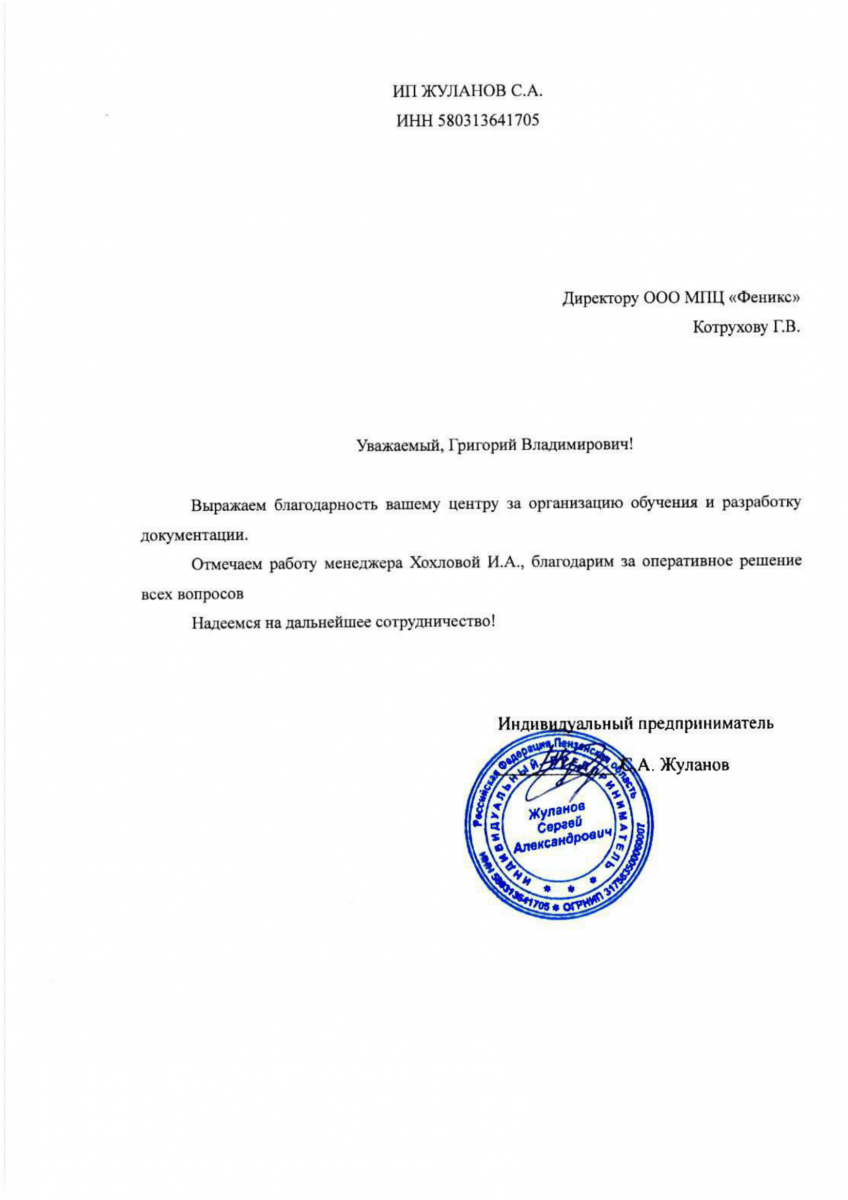
Выражаем благодарность вашему центру за организацию обучения и разработку документации.
Отмечаем работу менеджера Хохловой И.А., благодарим за оперативное решение всех вопросов.
Надеемся на дальнейшее сотрудничество!
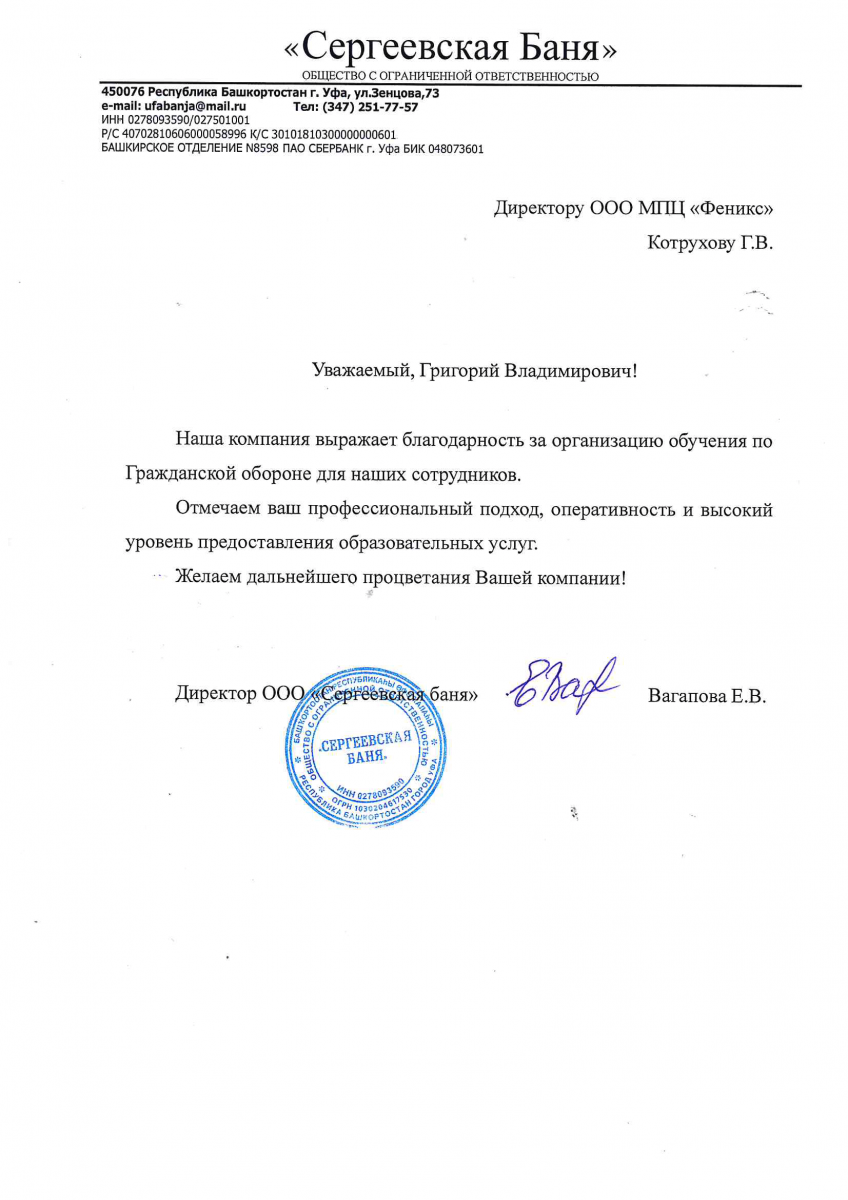
Наша компания выражает благодарность за организация обучения по Гражданской обороне для наших сотрудников.
Отмечаем ваш профессиональный подход,оперативность и высокий уровень предоставления образовательных услуг.
Желаем дальнейшего процветания Вашей компании!
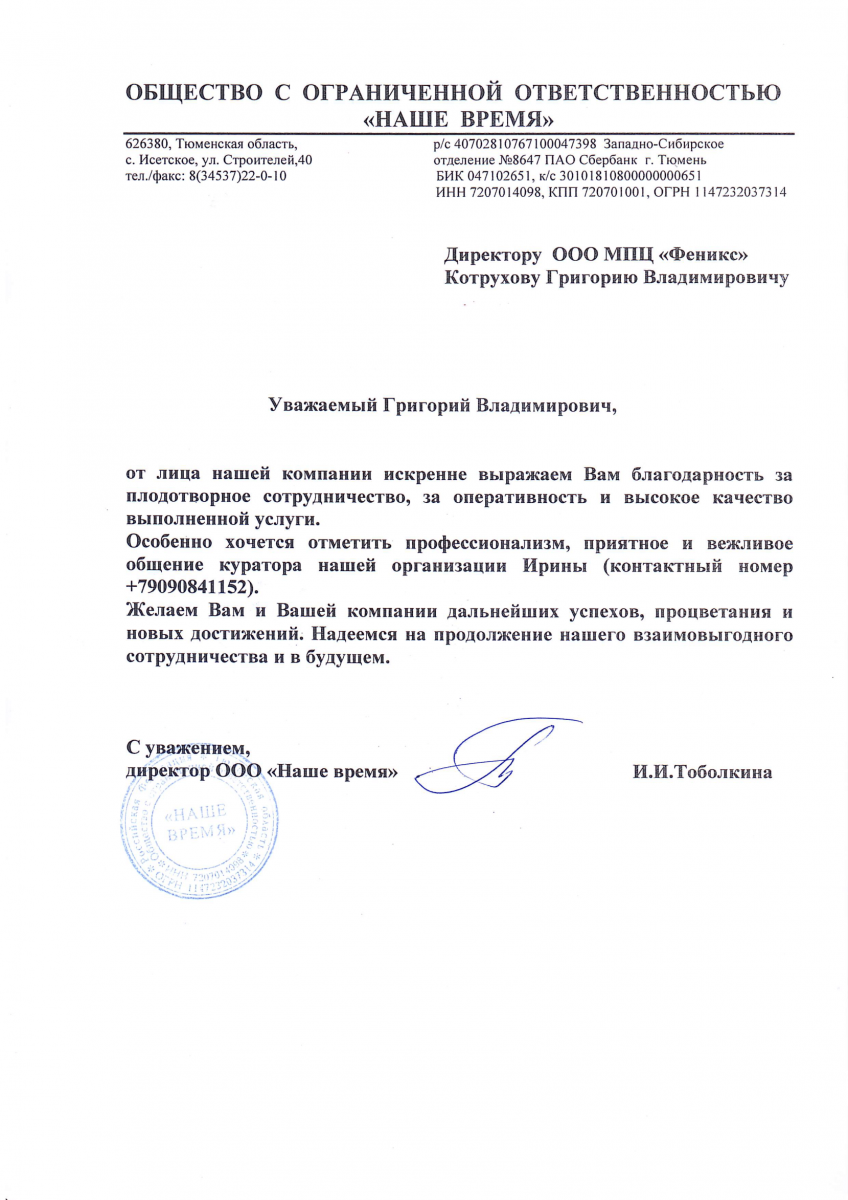
От лица нашей компании искренне выражаем Вам благодарность за плодотворное сотрудничество, за оперативность и высокое качество выполненной услуги.
Особенно хочется отметить профессионализм, приятное и вежливое общение куратора нашей организации Ирины.
Желаем Вам и Вашей компании дальнейших успехов, процветания и новых достижений. Надеемся на продолжение нашего взаимовыгодного сотрудничества в будущем.
Нас благодарят


О нас пишут


О нас говорят


Наши клиенты