Обучение на паяльщика в Ставрополе

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
5 600 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 800 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 800 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 400 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
7 200 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
5 200 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
5 600 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего
Паяльщик - рабочий специалист, который соединяет металлические детали и элементы с помощью припоев. В отличие от сварки, основной материал соединяемых деталей при пайке не обязательно доводится до расплавленного состояния: нагревается зона соединения, расплавляется припой и заполняет подготовленный зазор между поверхностями. После охлаждения формируется паяное соединение, которое должно соответствовать требованиям к прочности, герметичности, геометрии и качеству поверхности.
Пайка применяется в машиностроении, приборостроении, производстве оборудования, ремонте металлических изделий и других промышленных направлениях. В зависимости от задания специалист может соединять детали из черных и цветных металлов и сплавов, работать с изделиями разной толщины и конфигурации, использовать мягкие и твердые припои, электрические паяльники, горелки, нагревательные установки и другое оборудование.
Качество работы формируется не в момент появления расплавленного припоя, а значительно раньше. Необходимо правильно подготовить кромки, удалить загрязнения и окислы, обеспечить требуемое положение деталей, подобрать припой и флюс, а затем прогреть соединение так, чтобы материал распределился по рабочей зоне равномерно. Если одна из этих операций выполнена неправильно, красивый внешний шов еще не гарантирует необходимой прочности.
Профессия требует аккуратности и хорошего понимания свойств материалов. Паяльщик должен видеть разницу между недостаточным и чрезмерным нагревом, контролировать состояние соединяемых поверхностей, понимать назначение флюса и уметь определять характерные дефекты готового шва. С ростом квалификации увеличиваются сложность изделий, требования к прочности соединений и ответственность за самостоятельный выбор и поддержание технологического режима.
Прочный шов начинается с правильно подготовленного зазора
Перед пайкой соединяемые детали необходимо установить в положение, предусмотренное чертежом или технологической документацией. Значение имеет не только общий контур изделия, но и расстояние между поверхностями в зоне будущего соединения. Припой должен получить возможность распространиться именно там, где необходимо сформировать шов.
Если детали установлены с перекосом, после пайки исправить геометрию значительно сложнее. Попытка удерживать элементы вручную во время нагрева также не является правильным решением. Для этого используются предусмотренные приспособления, обеспечивающие стабильное положение изделия до формирования соединения.
Особое внимание уделяется очистке. Масло, окалина, продукты коррозии и другие загрязнения мешают нормальному смачиванию поверхности расплавленным припоем. Поэтому кромки зачищаются, обезжириваются или проходят другую подготовку в соответствии с технологией. Уже для начальной квалификации предусмотрены зачистка кромок, подготовка инструмента и очистка швов после выполнения пайки.
В зависимости от уровня подготовки паяльщик выполняет:
- подготовку деталей, кромок и участков будущего соединения;
- установку и фиксацию элементов в необходимом положении;
- подготовку паяльного инструмента, припоев и флюсов;
- нагрев соединения и подачу припоя в рабочую зону;
- очистку шва после завершения процесса;
- проверку внешнего вида и других предусмотренных показателей качества.
Для отдельных технологических процессов применяется травление поверхности. Оно помогает удалить окислы и подготовить металл к пайке, однако выполняется только предусмотренными составами и в установленном порядке. Квалификационная характеристика профессии включает травление швов и изделий перед пайкой, а также приготовление отдельных рабочих составов.
После подготовки нельзя повторно загрязнять поверхность. Если очищенная зона соприкоснулась с маслом, грязным инструментом или другими посторонними веществами, качество последующего соединения может снизиться. Поэтому чистота рабочего места непосредственно влияет на конечный результат.
Припой должен расплавиться, а основной металл сохранить необходимые свойства
Главное отличие процесса пайки заключается в использовании дополнительного материала - припоя. Он имеет температуру плавления ниже той, при которой происходит расплавление соединяемых деталей в рамках выбранной технологии. После нагрева припой переходит в жидкое состояние, распределяется между поверхностями и после охлаждения формирует соединение.
Для разных изделий применяются разные припои. Выбор зависит от материалов деталей, необходимой прочности, условий эксплуатации и способа нагрева. В квалификационных характеристиках профессии предусмотрена работа с оловянными, медными, серебряными и другими припоями.
Специалист должен понимать, что заменить один материал другим только из-за похожего внешнего вида нельзя. Припои отличаются температурой плавления, технологическими свойствами и характеристиками получаемого соединения. Используется только тот вариант, который предусмотрен документацией.
Особую роль играет флюс. Во время нагрева металлическая поверхность может окисляться, что затрудняет нормальное растекание припоя. Флюсовый состав помогает обеспечить необходимые условия для формирования соединения и применяется в соответствии с технологией конкретного процесса.
Количество припоя тоже контролируется. Недостаток способен оставить часть соединения незаполненной, а большой избыток не превращает автоматически слабый шов в прочный. Излишний материал может образовать наплывы и затруднить контроль качества.
Паяльщик поэтому работает одновременно с тремя элементами - основным металлом, припоем и подготовительной химической средой. Результат появляется только при правильном сочетании всех этих факторов.
Нагрев должен пройти через соединение равномерно
Температура является одним из ключевых параметров пайки. Если рабочая зона прогрета недостаточно, припой плохо растекается и может остаться на поверхности отдельными каплями. Внешне материал присутствует, но полноценного соединения не образуется.
Чрезмерный нагрев тоже нежелателен. Он способен ухудшить свойства применяемого флюса, изменить состояние поверхности, вызвать нежелательное окисление или повлиять на саму деталь. Поэтому принцип «чем горячее, тем надежнее» в пайке не работает.
Нагрев может выполняться разными способами. Для сравнительно простых операций применяются паяльники и другие локальные источники тепла. В промышленной пайке могут использоваться газовые горелки, нагревательные устройства, печи и специальные установки. ЕТКС предусматривает применение различных способов нагрева в зависимости от сложности работы.
Особенно важно прогревать именно соединяемые детали, а не пытаться просто расплавить припой отдельно и перенести его на холодную поверхность. Материал должен получить условия для нормального смачивания и распространения по подготовленной зоне.
На деталях разной толщины возникает дополнительная сложность. Более массивная часть отводит больше тепла, поэтому соединение может прогреваться неравномерно. Паяльщик должен учитывать геометрию изделия и вести нагрев таким образом, чтобы не перегреть тонкий элемент раньше, чем массивная часть достигнет необходимого состояния.
После завершения пайки соединение должно охлаждаться в условиях, предусмотренных технологией. Смещать детали до формирования устойчивого шва нельзя, иначе взаимное положение элементов или структура соединения могут нарушиться.
По движению припоя можно понять, правильно ли подготовлено соединение
Расплавленный припой должен распространяться по подготовленной поверхности и заполнять необходимую зону соединения. Его поведение позволяет специалисту оценивать правильность нагрева и подготовки металла непосредственно во время работы.
Если материал собирается в отдельную каплю и практически не растекается, одной из причин может быть загрязнение или окисление поверхности. Дополнительное количество припоя не исправит неправильную подготовку.
Если припой хорошо распределяется только по одной детали, необходимо обратить внимание на равномерность нагрева и состояние второй поверхности. Соединение должно формироваться между элементами, а не просто покрывать один из них.
Особенно важна равномерность для протяженных швов. Начало и конец соединения должны получать предусмотренное заполнение, а вдоль линии не должно оставаться участков, где припой практически отсутствует.
При работе в труднодоступных местах специалисту необходимо заранее продумать последовательность действий. Если после установки деталей доступ к части шва сильно ограничивается, инструмент и способ подачи материала выбираются до начала нагрева.
Для более высокой квалификации предусмотрена пайка сложных по конфигурации деталей, аппаратуры и приборов, в том числе соединений, расположенных в труднодоступных местах.
Именно здесь особенно важен профессиональный навык: паяльщик должен контролировать не только то, что видит непосредственно перед собой, но и понимать, каким образом припой распределяется внутри подготовленного соединения.
Дефект паяного шва часто показывает ошибку предыдущего этапа
После охлаждения соединение проверяется. Неудовлетворительное качество может быть связано с неправильной подготовкой поверхности, температурой, подбором материалов, фиксацией деталей или самим способом выполнения пайки.
Один из характерных дефектов - неполное заполнение соединения. Припой присутствует только на части необходимого участка. Причиной могут быть загрязнение, неправильный зазор или недостаточный прогрев.
Наплывы возникают при избыточном количестве материала или неправильной технике его подачи. Они ухудшают внешний вид и иногда затрудняют дальнейшую сборку, однако механически удалить лишнее без учета технологии также нельзя.
Возможны пористость, трещины и другие внутренние или наружные нарушения. Для ответственных изделий внешний осмотр поэтому может дополняться другими методами контроля, предусмотренными производственной документацией.
При появлении дефекта специалист оценивает:
- была ли поверхность правильно очищена и подготовлена;
- соответствовали ли детали требуемому взаимному положению;
- правильно ли выбраны припой и флюс;
- равномерно ли прогревалась рабочая зона;
- заполнил ли припой предусмотренный участок;
- не сместилось ли изделие во время охлаждения.
Если одинаковое нарушение повторяется на нескольких изделиях, необходимо искать системную причину. Постоянная дополнительная подпайка каждого шва не является правильным решением, если проблема находится в подготовке деталей или технологическом режиме.
При ремонте может потребоваться распайка ранее выполненного соединения. Такая операция также предусмотрена квалификационной характеристикой профессии и выполняется с учетом состояния деталей и возможности их повторного использования.
Паяльное рабочее место объединяет высокую температуру и химические материалы
Основной очевидный риск связан с нагретым инструментом, горелками, расплавленным припоем и горячими деталями. Работник должен организовать место так, чтобы нагретое изделие невозможно было случайно принять за холодное или задеть во время другой операции.
При использовании открытого пламени дополнительно учитывается пожарная безопасность. Горючие материалы не должны находиться в зоне, где они способны воспламениться от источника нагрева или горячей детали.
Припои и флюсы имеют разные свойства. Конкретные требования к безопасному обращению определяются применяемыми материалами. Паяльщик не должен самостоятельно смешивать неизвестные составы, использовать неподписанную тару или изменять рецептуру рабочего вещества.
Для процессов, при которых образуются пары, аэрозоли или продукты нагрева, имеет значение работа предусмотренной вентиляции. Ее нельзя отключать только потому, что операция занимает небольшое время.
Особое внимание требуется при травлении и применении кислотных составов. Здесь к температурному фактору добавляется химический риск. Материалы используются в предназначенной таре, а при разливе применяются только предусмотренные способы устранения загрязнения.
Рабочий инструмент после завершения операции размещается так, чтобы не создавать опасности для других сотрудников. Горячий паяльник или горелку нельзя оставлять в случайном положении среди деталей и расходных материалов.
Разряд отражает прочность, сложность и ответственность соединения
Для основной профессии «Паяльщик» в ОКПДТР предусмотрены 1-5-й разряды. С повышением квалификации работник переходит от подготовительных действий и простых соединений к сложным изделиям, более ответственным швам и самостоятельному выполнению технологических операций.
На начальном уровне выполняются подготовка инструмента, зачистка кромок, промывка и очистка соединений после пайки. Работник осваивает безопасное обращение с нагревательными устройствами и основные операции рабочего места.
Следующая квалификация предполагает непосредственную пайку деталей и узлов средней сложности легкоплавкими и тугоплавкими припоями, приготовление отдельных рабочих составов, травление и распайку соединений при ремонте.
При дальнейшем повышении сложности появляются более тонкие детали, соединения сложной конфигурации, аппаратура, приборы и труднодоступные участки. Работнику необходимо знать свойства различных металлов, припоев и флюсов и самостоятельно поддерживать необходимый режим.
Высокая квалификация связана с ответственными изделиями, где требования к прочности, точности и качеству шва значительно выше. Поэтому разряд определяется не количеством выполненных соединений, а сложностью работ, которые специалист способен выполнять самостоятельно.
«Паяльщик» и «Паяльщик радиодеталей» - разные профессии
При выборе программы важно не объединять все виды пайки только по названию технологического процесса. В классификаторе базовый «Паяльщик» предусмотрен отдельно и относится к общепромышленным работам по соединению металлических деталей.
Отдельно существует «Паяльщик радиодеталей». Для него установлен другой диапазон квалификации, а содержание деятельности связано с электронным оборудованием и компонентами.
Также отдельно предусмотрен «Паяльщик труб», для которого характерно собственное отраслевое направление и отдельные квалификационные требования.
В перечнях рабочих профессий присутствует и «Паяльщик по винипласту», который также не следует автоматически смешивать с обычной пайкой металлических изделий.
Поэтому перед оформлением обучения необходимо определить фактические обязанности сотрудника. Если человек будет соединять металлические узлы промышленного оборудования, ему требуется одна программа, а если его работа связана с электронными компонентами или специализированными трубными операциями - уже другая.
Что необходимо освоить будущему паяльщику
Профессиональная подготовка начинается с изучения основных материалов. Слушатель знакомится со свойствами металлов и сплавов в объеме, необходимом для выполнения пайки, видами припоев, флюсов и способами подготовки соединяемых поверхностей.
Далее рассматривается оборудование. Будущий специалист изучает паяльный инструмент, нагревательные устройства, горелки и приспособления для фиксации деталей, учится выбирать безопасную последовательность подготовки и запуска.
Большой раздел обучения связан непосредственно с формированием соединения. Необходимо понимать влияние температуры, зазора, состояния поверхности и количества припоя на качество готового шва.
Во время профессиональной подготовки формируются навыки:
- подготавливать металлические детали и кромки к пайке;
- выбирать и применять предусмотренные технологией припои и флюсы;
- правильно устанавливать и фиксировать соединяемые элементы;
- выполнять равномерный нагрев и формировать паяный шов;
- очищать соединение и выявлять характерные признаки дефектов;
- безопасно работать с нагревательным оборудованием и применяемыми составами.
С повышением квалификации усложняются конфигурация изделий, применяемые материалы, требования к прочности и способы нагрева. Специалист должен уметь читать соответствующую техническую документацию и понимать границы операций, которые разрешено выполнять самостоятельно.
После освоения программы и итоговой аттестации оформляются предусмотренные документы о квалификации. Конкретные марки припоев, конструкции изделий, оборудование и технологические карты сотрудник дополнительно изучает непосредственно на предприятии.
Что требуется до самостоятельной работы
Профессиональное обучение подтверждает квалификацию, но не заменяет обязательной подготовки у работодателя. Сотруднику необходимо изучить безопасные методы выполнения конкретных операций, применяемое оборудование и профессиональные риски своего рабочего места.
Порядок обучения и проверки знания требований охраны труда установлен Постановлением Правительства РФ № 2464. Правила предусматривают инструктажи, обучение требованиям охраны труда и другие необходимые мероприятия в зависимости от характера работы.
При организации допуска учитываются:
- квалификация и сложность фактически поручаемой пайки;
- применяемые припои, флюсы, кислоты и другие рабочие материалы;
- тип нагревательного и вспомогательного оборудования;
- требования пожарной безопасности и вентиляции;
- необходимые средства индивидуальной защиты;
- технологические инструкции и локальные документы предприятия.
Если паяльщику дополнительно поручаются газопламенные, электротехнические, высотные или другие специальные работы, работодатель должен отдельно определить требования к соответствующей подготовке.
Работодатель также обязан организовать проверку знания требований охраны труда. Она является частью предусмотренной системы обучения и необходима для оценки того, усвоил ли сотрудник безопасные методы выполнения своих обязанностей.
Ответственность за допуск неподготовленного работника
Допуск сотрудника без обязательного обучения и проверки знания требований охраны труда может повлечь административную ответственность по части 3 статьи 5.27.1 КоАП РФ.
Размер штрафа составляет:
- для должностного лица - от 15 000 до 25 000 рублей;
- для индивидуального предпринимателя - от 15 000 до 25 000 рублей;
- для юридического лица - от 110 000 до 130 000 рублей.
Для паяльного участка неправильная подготовка создает и прямые производственные риски. Работник взаимодействует с высокими температурами, химическими материалами и оборудованием, а ошибка способна одновременно привести к травме и получению ненадежного соединения.
Особенно критичен скрытый дефект. Неправильно выполненный шов может внешне выглядеть удовлетворительно, но разрушиться уже после установки изделия в оборудование или во время эксплуатации. Поэтому профессиональная подготовка влияет не только на безопасность самого паяльщика, но и на надежность выпускаемой продукции.
Обучение паяльщиков в МПЦ «Феникс»
МПЦ «Феникс» проводит профессиональное обучение по профессии «Паяльщик» с учетом необходимой квалификации и характера будущей производственной деятельности.
Во время подготовки рассматриваются технология паяных соединений, свойства основных и присадочных материалов, подготовка поверхностей, применение припоев и флюсов, способы нагрева и методы контроля качества готового шва.
Слушатель изучает полный процесс - от подготовки и фиксации деталей до очистки и оценки уже сформированного соединения. Такой подход позволяет понимать, почему недостаточно просто расплавить припой и каким образом состояние поверхности, зазор и температура совместно определяют качество результата.
Отдельное внимание уделяется дефектам. Будущий специалист учится распознавать неполное заполнение, неправильное растекание припоя, избыточные наплывы и другие нарушения, а также определять, с каким этапом работы может быть связана их причина.
После освоения программы и итоговой аттестации оформляются предусмотренные документы о квалификации. Конкретные изделия, оборудование, марки припоев и производственные режимы специалист дополнительно изучает непосредственно у работодателя.
Обучение по профессии «Паяльщик» помогает подготовить специалиста, способного выполнять прочные и качественные паяные соединения, правильно подбирать технологический режим и контролировать результат на всех этапах - от подготовки поверхности до окончательной проверки шва.
Форматы обучения по направлению "Паяльщик"


Обучение проходит на современной образовательной платформе. Вы получаете теоретические материалы, практические задания, учебные консультации с преподавателем-практиком.
Преподаватели


ФОТОГАЛЕРЕЯ






Новости


Да, можно. Согласно 273 ФЗ об образовании, иностранные граждане имеют право на получение образования в нашей стране. Сначала Вам нужно проверить, признается ли диплом вашей страны на территории РФ, это можно сделать на сайте Рособрнадзора, по ссылке.
Если диплом признается, то нужно его перевести на русский язык и заверить его у нотариуса (если он уже переведен на русский язык, то данный пункт можно пропустить)
После этих несложных действий Вы обращаетесь к нам, выбираете программу обучения и по итогу получаете удостоверение о повышении квалификации или диплом о профессиональной переподготовке


8 (800) 201-22-37
Статьи



НАС РЕКОМЕНДУЮТ
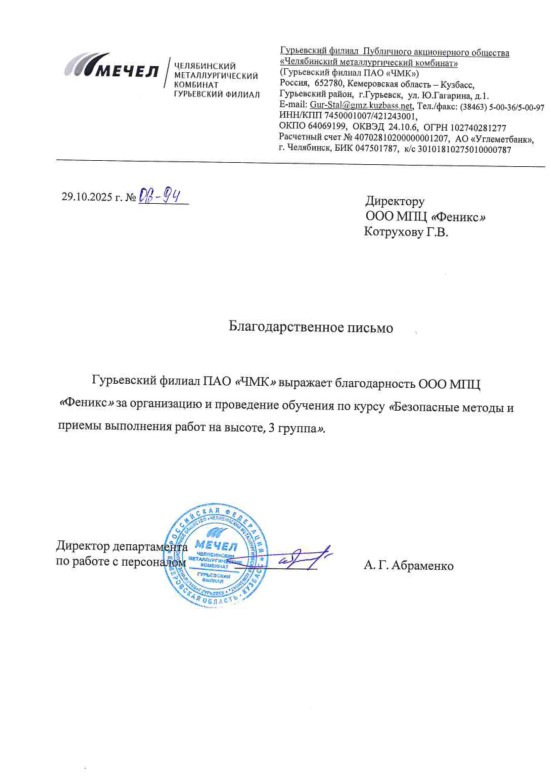
Желаем успехов и процветания.
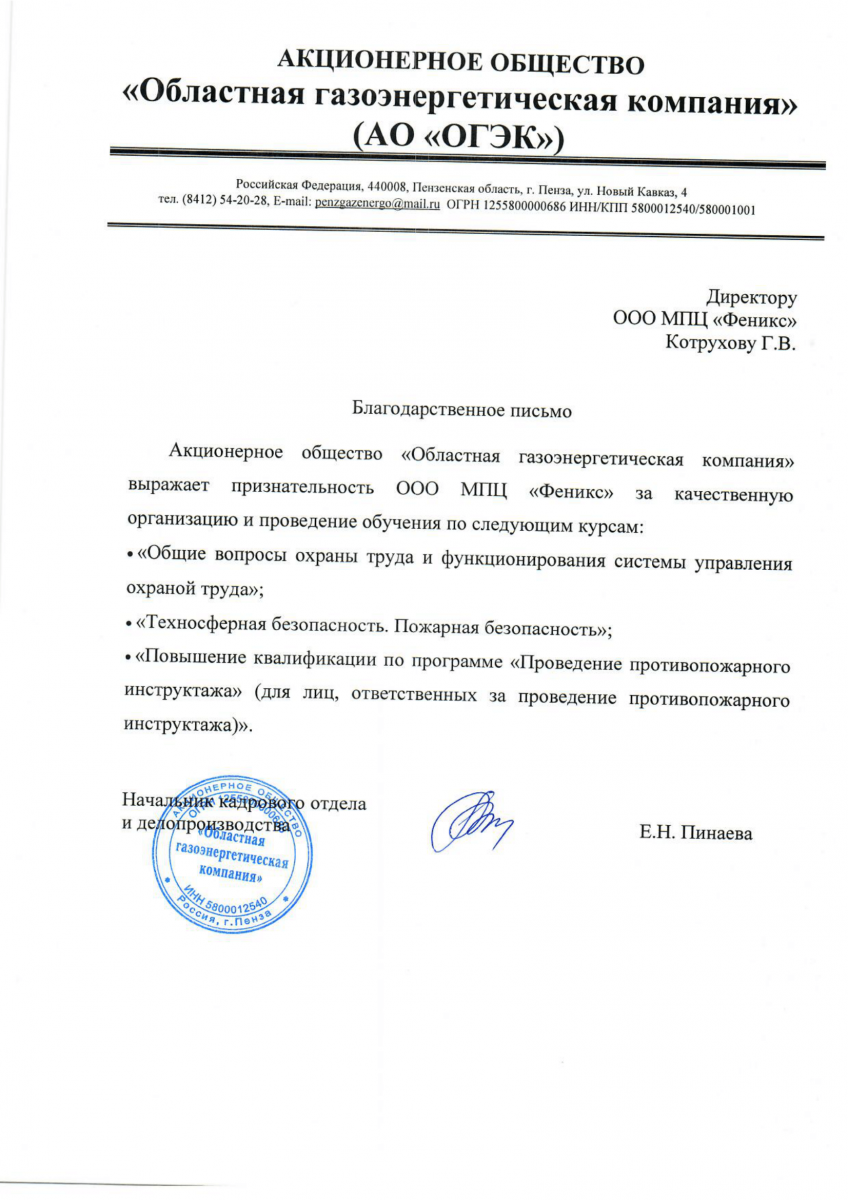
Акционерное общество "Областная газоэнергетическая компания" выражает признательность ООО МПЦ "Феникс" за качественную организацию и проведение обучения по следующим курсам:
"Общие вопросы охраны труда и функционирования системы управления охраной труда";
"Техносферная безопасность. Пожарная безопасность";
"Повышение квалификации по программе "Проведение противопожарного инструктажа" (для лиц, ответственных за проведение противопожарного инструктажа)".
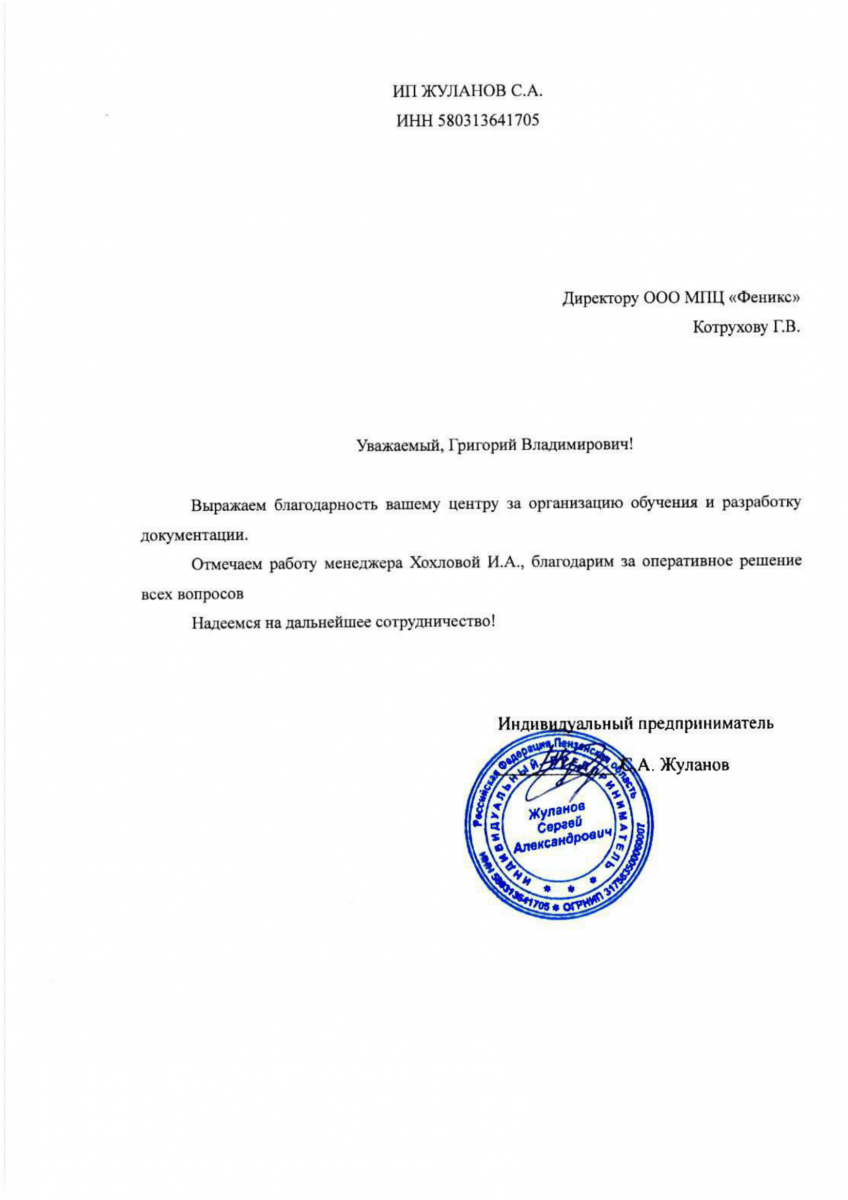
Выражаем благодарность вашему центру за организацию обучения и разработку документации.
Отмечаем работу менеджера Хохловой И.А., благодарим за оперативное решение всех вопросов.
Надеемся на дальнейшее сотрудничество!
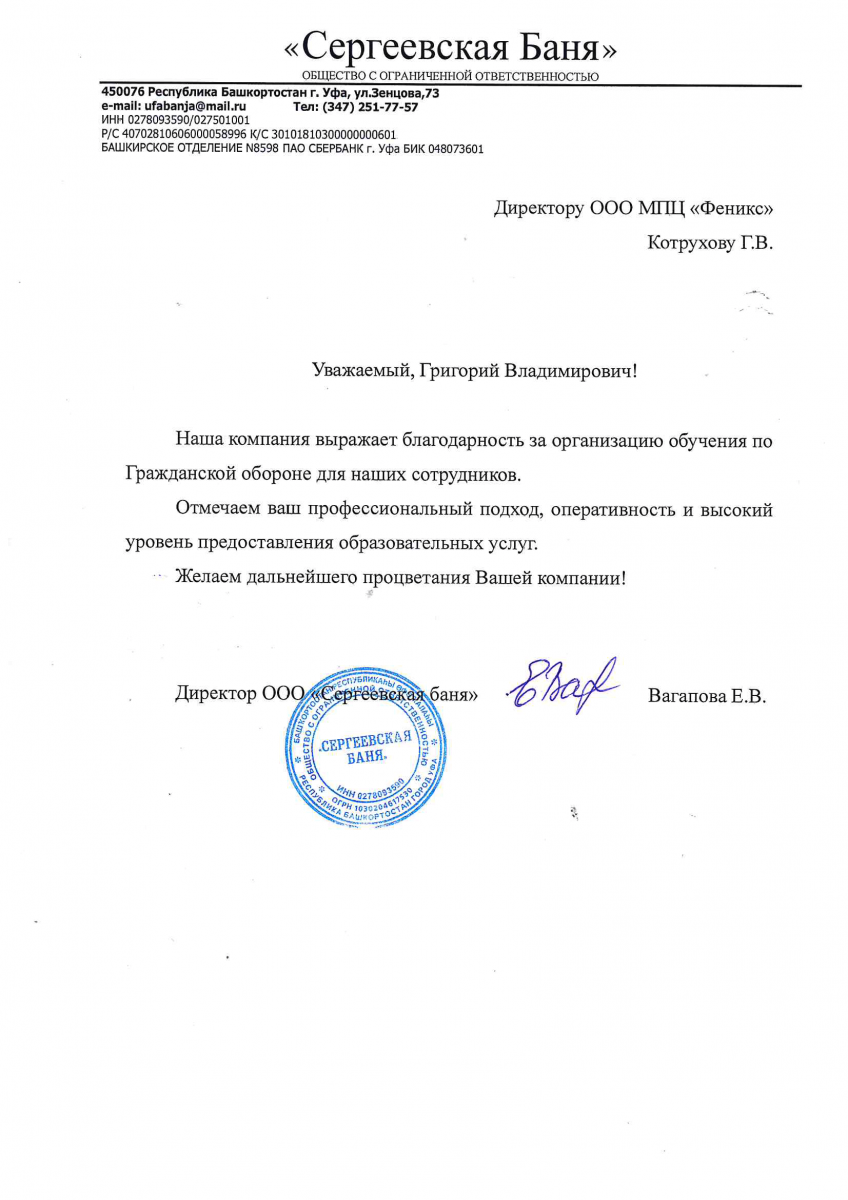
Наша компания выражает благодарность за организация обучения по Гражданской обороне для наших сотрудников.
Отмечаем ваш профессиональный подход,оперативность и высокий уровень предоставления образовательных услуг.
Желаем дальнейшего процветания Вашей компании!
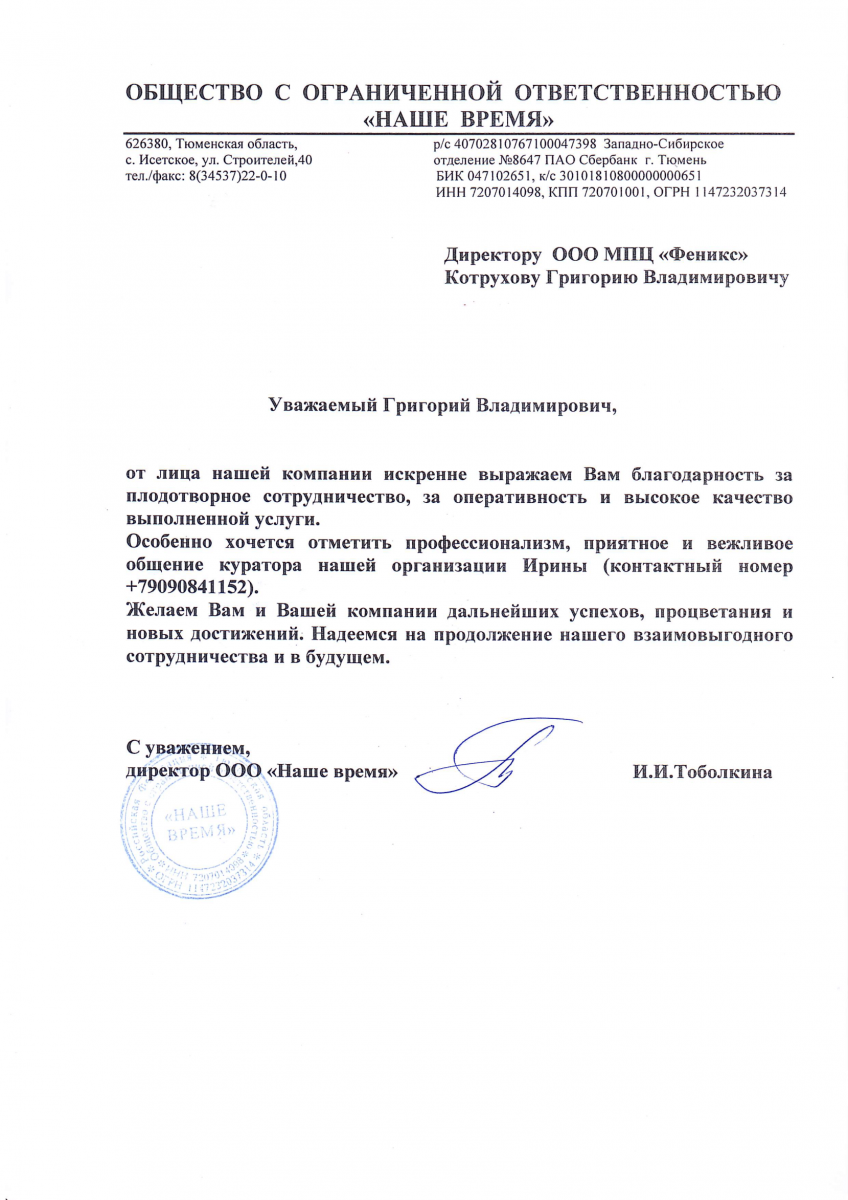
От лица нашей компании искренне выражаем Вам благодарность за плодотворное сотрудничество, за оперативность и высокое качество выполненной услуги.
Особенно хочется отметить профессионализм, приятное и вежливое общение куратора нашей организации Ирины.
Желаем Вам и Вашей компании дальнейших успехов, процветания и новых достижений. Надеемся на продолжение нашего взаимовыгодного сотрудничества в будущем.
Нас благодарят


О нас пишут


О нас говорят


Наши клиенты