Обучение на отливщика в Уфе

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 800 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
7 200 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 800 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 800 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
7 200 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего
Отливщик - рабочий специалист, который получает изделие или полуфабрикат путем заполнения формы жидким, пластичным либо суспензионным материалом с последующим формированием требуемой структуры. В зависимости от производства в форму поступает типографский сплав, специальная масса для печатных валиков, волокнистая бумажная композиция, магнитный сплав, натриевый состав или керамический шликер.
Общим остается сам принцип: материал должен занять предусмотренный объем формы и после технологического превращения сохранить необходимые размеры, поверхность и свойства. Однако этим сходство практически заканчивается. Температура расплавленного типографского металла регулируется совершенно иначе, чем концентрация бумажной массы или состояние фарфорового шликера. А получение магнитной отливки с направленной структурой вообще требует согласованной работы формы, холодильника и печи-кристаллизатора.
Поэтому отливщик отвечает не только за момент заполнения формы. До заливки он проверяет оборудование и саму форму, во время процесса поддерживает установленный режим, после формирования извлекает либо передает изделие на следующую операцию и контролирует качество результата. Нарушение, возникшее в начале цикла, нередко становится заметно только после извлечения изделия, когда исправить его уже невозможно.
Особенно важно правильно определить профессию перед обучением. Если работодатель использует разговорное название «отливщик», этого недостаточно для выбора квалификационной программы. Необходимо установить, какой материал отливается, на каком оборудовании и какой результат должен быть получен после формы.
Короткое название «Отливщик» относится не к обычному литейному цеху, а к полиграфии
Самостоятельная профессия «Отливщик» 3-6-го разрядов относится к формным процессам полиграфического производства. Это принципиальный момент: ее не следует автоматически описывать как профессию металлического литейщика общего машиностроительного производства.
На 3-м разряде специалист отливает из типографского сплава линейки, реглеты, шпоны и пломбы на специальных машинах. Он устанавливает форму, задает шаг транспортирующего механизма, регулирует температуру сплава, подачу воды и масла, поршневое давление, отделывает готовую продукцию и проверяет ее качество.
Здесь размер изделия формируется несколькими параметрами одновременно. Форма определяет геометрию, давление обеспечивает заполнение рабочего пространства, температура влияет на состояние сплава, а охлаждение закрепляет результат. Если один параметр выходит из режима, наружный вид отливки может измениться раньше, чем оператор заметит неисправность самой машины.
На 4-м разряде появляются бабашки, квадраты и шпации, отливаемые на автоматах. Работник проверяет качество сплава, регулирует температурный режим, очищает рабочие элементы и устраняет неполадки оборудования.
На 5-м разряде отливщик уже работает с набором различных групп сложности на буквоотливных автоматах, меняет гарнитуру и кегль шрифта, устанавливает формат и выполняет приводку элементов машины.
На 6-м разряде выполняется отливка мелкого и рукописного шрифта, сложных орнаментов, стереотипов, элементов нумерационных аппаратов и набора особых графических форм. Требуется уметь корректировать сплав, работать с матрицами и правильно устанавливать режущий инструмент отделывательного оборудования.
Так квалификационный рост идет от устойчивого ведения сравнительно типовой отливки к работе, где одновременно требуется высокая точность литейного процесса и понимание полиграфической формы.
Матрица задает рисунок, но качество рождается в момент заполнения
При любой отливке форма выступает отрицательным отображением будущего изделия. Если ее рабочая поверхность повреждена, загрязнена или неправильно установлена, материал повторит этот дефект.
В полиграфическом направлении точность особенно важна из-за небольшого размера элементов. Малейшее изменение формы буквы, пробельного элемента или орнамента влияет уже не просто на одну металлическую деталь, а на качество последующего печатного процесса.
Поэтому специалист контролирует не только сам сплав. Необходимо правильно установить форму или матрицу, убедиться в исправности механизма подачи, проверить положение отделывательных устройств и только после этого выводить машину на рабочий режим.
Температура также должна оставаться в технологическом диапазоне. При изменении состояния расплава нарушается заполнение мелких элементов формы и стабильность размеров. Попытка компенсировать проблему только повышением давления способна создать другое отклонение.
После отливки процесс еще не закончен. Деталь отделывается и проверяется. На высокой квалификации к этому добавляется настройка отделывательных узлов, заточка резцов и юстировка матриц. Получается, что отливщик отвечает сразу за две геометрии - за то, как материал сформировался внутри формы, и за то, каким изделие стало после отделки.
Именно поэтому контроль выполняется по ходу производства. Если дефект повторяется на нескольких элементах в одном месте, необходимо искать системную причину в форме, матрице, температуре, давлении или механизме машины, а не продолжать выпуск до окончания всей партии.
Печатный валик формируется из массы, которую сначала нужно правильно приготовить
Отливщик валиков - отдельная профессия 2-4-го разрядов, также относящаяся к полиграфическому производству. Но здесь объектом становятся уже красочные и передаточные валики для печатных машин, а основным материалом служат специальные вальцмассы.
На 2-м разряде работник участвует в отливке желатино-глицериновых, крахмально-магниевых и поливинилхлоридных валиков под руководством более квалифицированного специалиста. Он удаляет старую массу, очищает стержни и подготавливает литейные формы.
Здесь качество начинается с подготовки сердцевины. Если на стержне сохранились загрязнения или остатки предыдущего материала, новая масса может сформировать неоднородный слой. Поэтому очистка является частью самой технологии отливки.
На 3-м разряде специалист самостоятельно приготавливает и расплавляет вальцмассу, составляет смеси и ведет ручную либо механизированную отливку. Это уже требует понимать свойства компонентов и то, как изменение состава влияет на готовый валик.
На 4-м разряде работа переходит к более сложным передаточным формным валикам. Специалист составляет рецептуры из разных видов сырья и корректирует состав до необходимых показателей с повышенными требованиями к однородности.
Неправильный валик может быть ровным внешне, но не обеспечивать необходимую передачу краски или изображения в машине. Поэтому геометрическая точность здесь соединяется со свойствами материала, из которого сформирована рабочая поверхность.
Бумажное изделие получают не из листа, а непосредственно из волокнистой массы
Отливщик литых бумажных изделий работает по необычной квалификационной схеме - в классификаторе для профессии предусмотрены 2-й и 4-й разряды.
На 2-м разряде специалист участвует в отливе под руководством более квалифицированного работника. Он заполняет приемные воронки массой, подготавливает пресс-формы, участвует в обслуживании оборудования и выполняет очистку рабочих элементов.
Материал в этом процессе ведет себя совершенно иначе, чем металлический расплав. Рабочей средой является волокнистая композиция определенной концентрации. Во время формирования вода удаляется, а волокна остаются на поверхности формы и постепенно создают тело будущего изделия.
Поэтому даже при исправной пресс-форме качество может измениться из-за состояния самой массы. Недостаточная или чрезмерная концентрация отражается на толщине, плотности и равномерности сформированного изделия.
На 4-м разряде работник уже самостоятельно ведет формование на отливных и отжимных аппаратах, готовит узлы оборудования, проверяет качество поступающей массы, меняет рабочую одежду машин и контролирует готовые изделия. Квалификационные требования прямо включают знание композиции и концентрации массы.
Так в бумажном производстве отливщик управляет одновременно формой и распределением волокна. Здесь невозможно перенести приемы металлического литья только потому, что обе операции называются отливкой.
Магнитный сплав должен не только заполнить форму, но и правильно закристаллизоваться
Отливщик магнитов на печах-кристаллизаторах имеет 2-4-й разряды и работает в производстве постоянных литых магнитов и магнитных систем.
На 2-м разряде жидкий магнитный или другой специальный сплав заливается ручными ковшами в различные формы и изложницы. Работник подготавливает ковши, холодильник, огнеупорные оболочки и сами печи направленной кристаллизации.
Здесь форма определяет геометрию, но требуемый результат зависит еще и от того, как металл затвердевает. Для магнитных изделий структура материала имеет принципиальное значение, поэтому охлаждение нельзя рассматривать как обычное ожидание после заливки.
На 3-м разряде появляются более сложные формы, устанавливаемые непосредственно в рабочей зоне направленной кристаллизации, а также усложняется подготовка керамических оболочек.
На 4-м разряде специалист работает со сложными по конфигурации формами в печах направленной кристаллизации при повышенной температуре рабочей зоны. Он подготавливает печь и холодильник именно под получение требуемой направленной структуры отливки.
Поэтому для такого отливщика законченная геометрия еще не означает качественное изделие. Внутреннее строение металла формируется во время охлаждения, и нарушение режима способно сделать внешне правильную деталь непригодной по рабочим свойствам.
Натриевую болванку после формы нельзя обращаться как с обычной металлической отливкой
Отливщик натриевых болванок представлен 3-м разрядом. Его работа относится к химическому производству и резко отличается от остальных профессий раздела.
Специалист готовит электрованну, вскрывает тару с исходными материалами, режет и взвешивает компоненты, загружает их в установленной пропорции и наблюдает за процессом получения сплава. Затем состав отливается в металлические формы, а полученные болванки после извлечения укладываются в сосуд с керосином.
Последняя операция показывает, насколько специфичны условия профессии. Работник должен знать физико-химические свойства применяемых веществ и строго соблюдать установленный порядок обращения с полученным материалом.
Здесь нельзя ориентироваться только на литейные навыки. Специалисту необходимо понимать химическую среду процесса, правила загрузки компонентов, работу электрованны и порядок обращения с отходами и окислами.
Даже форма играет более узкую роль, чем в художественном или полиграфическом литье. Главная сложность заключается в безопасном получении состава и его дальнейшем обращении. Поэтому квалификация «отливщика» другого производства не дает автоматически готовности к таким операциям.
Это направление особенно хорошо показывает, почему общий корень профессии нельзя использовать как основание для универсальной программы.
Фарфоровое изделие набирает стенку внутри гипсовой формы
Отливщик фарфоровых и фаянсовых изделий работает по 2-5-му разрядам. Здесь в форму поступает не расплав, а керамический шликер, а необходимая толщина изделия формируется благодаря взаимодействию жидкой массы с гипсовой поверхностью формы.
На 2-м разряде отливаются простые изделия. Работник подготавливает гипсовые формы, выполняет заливку, разъем, извлечение изделия, срезает литники и зачищает заливы. Он должен понимать влияние усадки массы на окончательный размер и форму.
Это особенно важно, потому что вынутая из формы заготовка еще не имеет окончательных размеров готового фарфорового изделия. Материал продолжает изменяться на последующих стадиях, поэтому необходимая геометрия закладывается с учетом будущей усадки.
На 3-м разряде появляются изделия средней сложности, кусковые формы и литейные машины. Специалист выполняет оправку и отделку поверхности с заданной точностью и передает отливки в сушильный процесс.
С дальнейшим повышением квалификации усложняются форма, конфигурация и требования к поверхности. На 5-м разряде выполняются уникальные и особо сложные плоские и полые изделия в кусковых, комбинированных и черновых формах. Работник должен понимать свойства шликера, температурный режим, время образования черепка и особенности сборки сложных форм.
Поэтому керамический отливщик управляет не столько скоростью заполнения формы, сколько моментом формирования необходимой стенки. Слишком ранний слив шликера и слишком длительная выдержка дадут разные отклонения толщины.
Дефект отливки почти всегда появляется раньше, чем изделие выходит из формы
Отливка часто скрывает результат до окончания основного цикла. Пока материал находится внутри закрытой или составной формы, невозможно полностью увидеть, как он распределился. Поэтому специалист должен предотвращать брак по косвенным признакам и параметрам процесса.
В разных профессиях причины совершенно разные. Полиграфический элемент может пострадать из-за температуры сплава, давления или состояния матрицы. Валик - из-за неоднородности вальцмассы. Бумажное изделие - из-за концентрации волокнистой композиции. Магнитная деталь - из-за режима заливки и кристаллизации. Фарфор - из-за свойств шликера, времени образования стенки или состояния гипсовой формы.
Несмотря на различия, перед запуском специалисту необходимо проконтролировать несколько ключевых вещей:
- состояние и чистоту формы;
- соответствие материала установленному режиму;
- готовность подающего или заливочного оборудования;
- температуру, давление, концентрацию либо другой основной параметр процесса;
- правильность извлечения и последующей обработки изделия;
- признаки повторяющегося дефекта в готовой продукции.
Если одинаковое отклонение повторяется на нескольких изделиях, важно остановить саму причину, а не только отправлять результат в брак. Продолжение работы при неправильной температуре, изношенной форме или нестабильном составе быстро превращает единичный дефект в серийный.
Поэтому хороший отливщик учится читать готовое изделие как информацию о предыдущем процессе. Неполное заполнение, нарушение поверхности, неправильная толщина, деформация или неоднородность помогают определить, на каком этапе режим перестал соответствовать технологии.
Разряды показывают разные виды сложности, а не одну общую лестницу мастерства
У раздела нет единой шкалы квалификации. Даже одинаковый номер разряда означает разную сложность в зависимости от полного названия профессии. Текущий классификатор закрепляет для самостоятельного отливщика 3-6-й разряды, для отливщика валиков - 2-4-й, для бумажных изделий - 2-й и 4-й, для магнитов - 2-4-й, для натриевых болванок - 3-й, а для фарфоровых и фаянсовых изделий - 2-5-й разряды.
В полиграфии квалификация растет вместе со сложностью отливаемого набора, шрифтов, орнаментов и настройкой матриц. У валиков переход связан с самостоятельным приготовлением и корректировкой состава вальцмассы. В бумажном производстве высокая квалификация означает самостоятельное управление формованием и контроль волокнистой композиции.
В магнитном производстве усложняются формы и режим направленной кристаллизации. В фарфоре увеличение разряда связано со сложностью конфигурации, количеством частей формы и требованиями к точности изделия. У натриевых болванок отдельная технология целиком охвачена одним квалификационным уровнем.
Поэтому работодателю сначала необходимо определить фактическую трудовую функцию, а уже затем выбирать квалификацию. Формулировка «нужен отливщик четвертого разряда» сама по себе неоднозначна - такой уровень существует сразу в нескольких профессиях, не взаимозаменяемых между собой.
Неверно и автоматически относить любого работника, заливающего металл в форму, к профессии с точным названием «Отливщик». В данном случае точное наименование относится к полиграфическому производству, тогда как общелитейные операции могут соответствовать совершенно другим профессиям.
Горячий материал, формы и оборудование требуют отдельного допуска к реальному участку
Условия труда отливщика определяются материалом. В полиграфии присутствуют нагретый типографский сплав и движущиеся механизмы отливных автоматов. При изготовлении валиков используются нагреваемые массы и оборудование для их приготовления. В бумажном производстве работник взаимодействует с влажной волокнистой массой, формующими и отжимными аппаратами.
На участке магнитных отливок добавляются жидкий металлический сплав, ручные ковши, нагретые формы и печи направленной кристаллизации. У фарфора основными становятся литейные машины, тяжелые составные формы и влажная керамическая среда. Отливщик натриевых болванок дополнительно работает со специальными химическими материалами и электрованной.
Поэтому профессиональное обучение не заменяет подготовку к конкретному рабочему месту. Сотруднику необходимо знать безопасный порядок пуска и остановки оборудования, обращения с формами, используемыми материалами и инструментом, а также действия при нарушении технологического режима.
Общий порядок обучения по охране труда и проверки знания требований установлен Постановлением Правительства РФ № 2464. Правила предусматривают обязательную подготовку работников с учетом выполняемых функций и условий труда.
За допуск к исполнению трудовых обязанностей без обязательного обучения и проверки знания требований охраны труда часть 3 статьи 5.27.1 КоАП РФ предусматривает штраф для должностных лиц и индивидуальных предпринимателей от 15 000 до 25 000 рублей, для юридических лиц - от 110 000 до 130 000 рублей.
Для отливочного участка формальный допуск особенно рискован: человек может одновременно столкнуться с высокой температурой, химически активным материалом, давлением, вращающимися механизмами или сложной формой. Поэтому квалификация по профессии и обучение безопасной работе на конкретном оборудовании должны дополнять друг друга.
Обучение отливщиков в МПЦ «Феникс»
МПЦ «Феникс» проводит профессиональное обучение по профессиям раздела «Отливщик» с учетом полного наименования, квалификационного разряда, материала и применяемого оборудования.
Перед выбором программы определяется конкретная технология. Если требуется профессия с точным названием «Отливщик», подготовка должна соответствовать формным процессам полиграфического производства. Для изготовления красочных валиков, литых бумажных изделий, магнитов, натриевых болванок или фарфоровых изделий выбираются уже самостоятельные профессиональные направления.
Слушатель изучает свойства материала, устройство форм и обслуживаемого оборудования, подготовку рабочего места, способы ведения отливки и критерии качества. Отдельное внимание уделяется тому, как параметры процесса проявляются в готовом изделии: каким образом температура влияет на типографский сплав, состав - на валик, концентрация массы - на бумажную отливку, режим кристаллизации - на магнит, а состояние шликера и время выдержки - на фарфоровый полуфабрикат.
При повышении разряда программа учитывает реальное усложнение работ. Это может быть более точная полиграфическая отливка, самостоятельное приготовление специальных масс, сложная конфигурация формы, наладка оборудования или более глубокий контроль технологического процесса.
После освоения программы и итоговой аттестации оформляются предусмотренные документы о квалификации. Конкретные составы материалов, модели машин, формы, рабочие режимы и локальные инструкции сотрудник дополнительно осваивает непосредственно у работодателя.
Обучение по профессиям раздела «Отливщик» позволяет подготовить рабочего, который воспринимает форму не как емкость для материала, а как часть точного технологического процесса - умеет подготовить ее к работе, обеспечить правильное состояние материала, провести формование в установленном режиме и по готовому изделию определить, насколько правильно прошел весь цикл.
Форматы обучения по направлению "Отливщик"


Обучение проходит на современной образовательной платформе. Вы получаете теоретические материалы, практические задания, учебные консультации с преподавателем-практиком.
Преподаватели


ФОТОГАЛЕРЕЯ






Новости


Да, можно. Согласно 273 ФЗ об образовании, иностранные граждане имеют право на получение образования в нашей стране. Сначала Вам нужно проверить, признается ли диплом вашей страны на территории РФ, это можно сделать на сайте Рособрнадзора, по ссылке.
Если диплом признается, то нужно его перевести на русский язык и заверить его у нотариуса (если он уже переведен на русский язык, то данный пункт можно пропустить)
После этих несложных действий Вы обращаетесь к нам, выбираете программу обучения и по итогу получаете удостоверение о повышении квалификации или диплом о профессиональной переподготовке


8 (800) 201-22-37
Статьи



НАС РЕКОМЕНДУЮТ
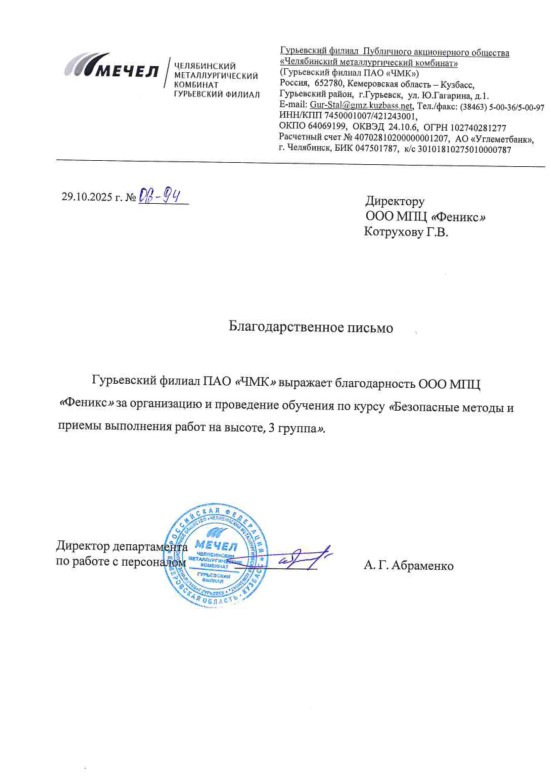
Желаем успехов и процветания.
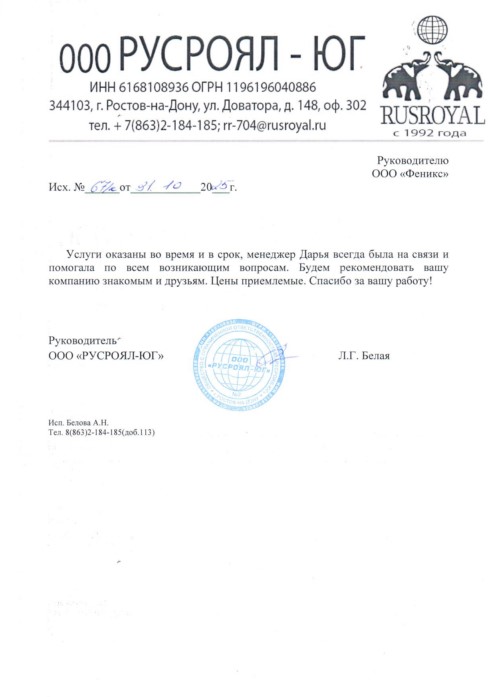
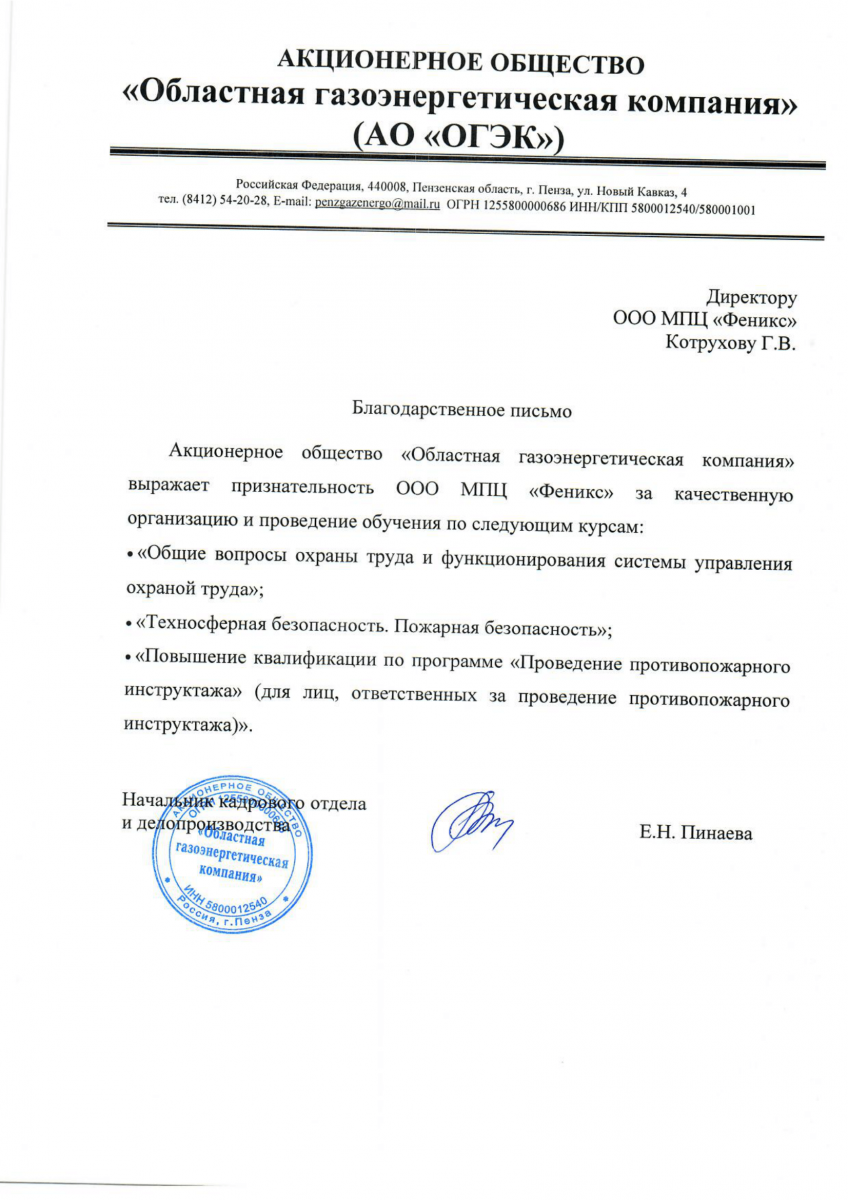
Акционерное общество "Областная газоэнергетическая компания" выражает признательность ООО МПЦ "Феникс" за качественную организацию и проведение обучения по следующим курсам:
"Общие вопросы охраны труда и функционирования системы управления охраной труда";
"Техносферная безопасность. Пожарная безопасность";
"Повышение квалификации по программе "Проведение противопожарного инструктажа" (для лиц, ответственных за проведение противопожарного инструктажа)".
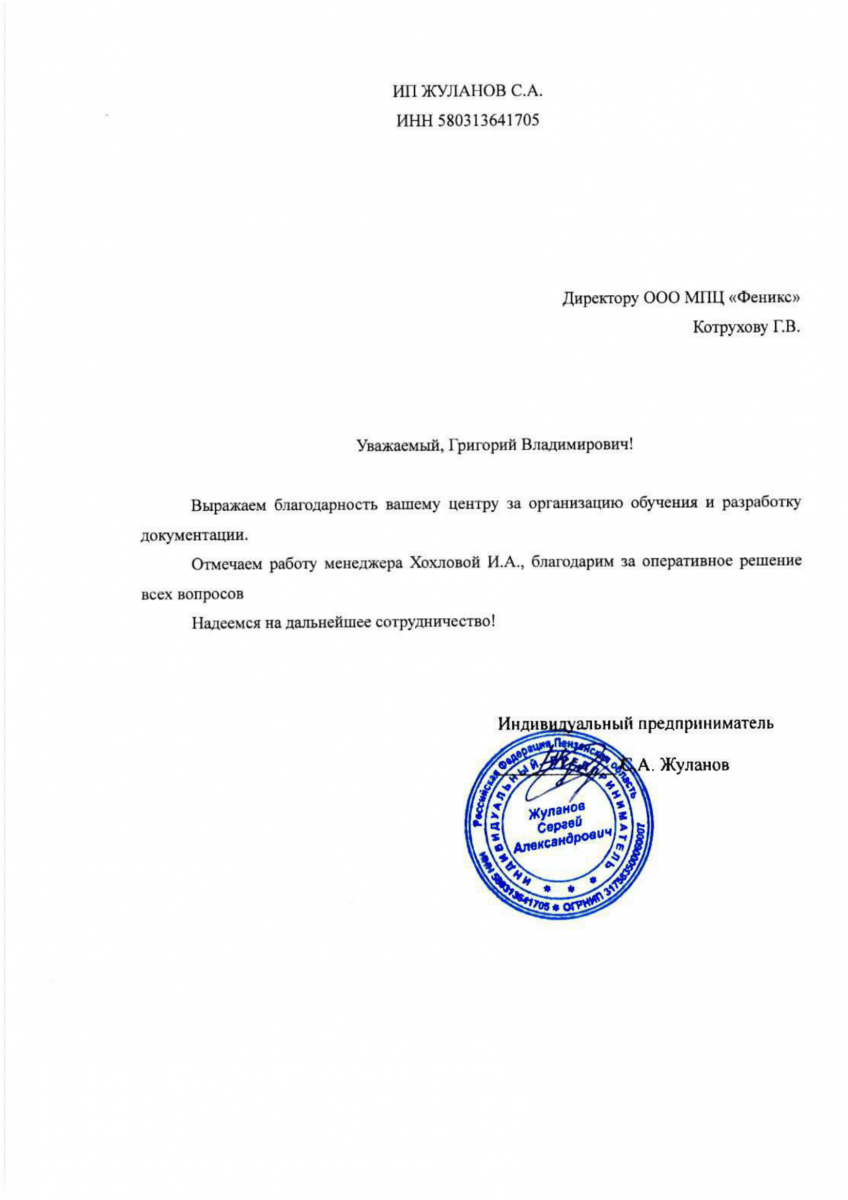
Выражаем благодарность вашему центру за организацию обучения и разработку документации.
Отмечаем работу менеджера Хохловой И.А., благодарим за оперативное решение всех вопросов.
Надеемся на дальнейшее сотрудничество!
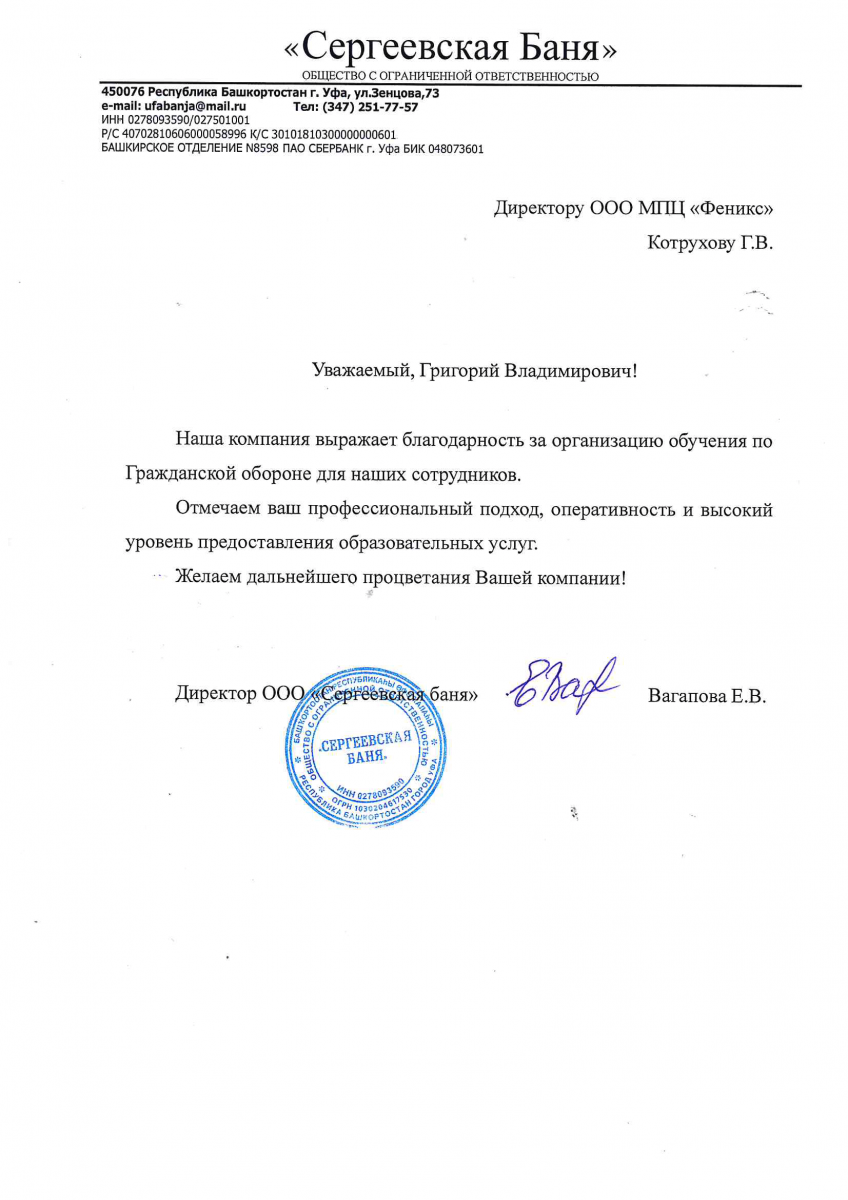
Наша компания выражает благодарность за организация обучения по Гражданской обороне для наших сотрудников.
Отмечаем ваш профессиональный подход,оперативность и высокий уровень предоставления образовательных услуг.
Желаем дальнейшего процветания Вашей компании!
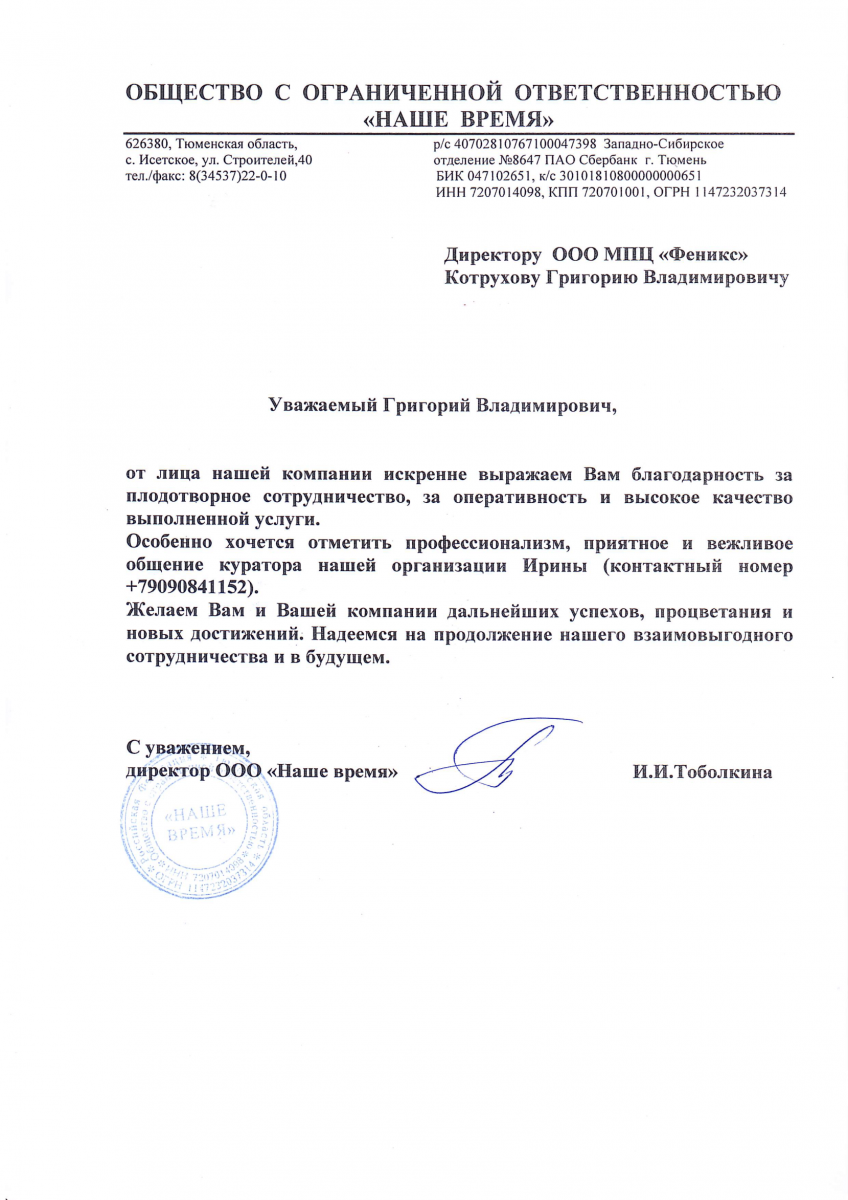
От лица нашей компании искренне выражаем Вам благодарность за плодотворное сотрудничество, за оперативность и высокое качество выполненной услуги.
Особенно хочется отметить профессионализм, приятное и вежливое общение куратора нашей организации Ирины.
Желаем Вам и Вашей компании дальнейших успехов, процветания и новых достижений. Надеемся на продолжение нашего взаимовыгодного сотрудничества в будущем.
Нас благодарят


О нас пишут


О нас говорят


Наши клиенты