Обучение на каландровщика в Вологде

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 600 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
5 400 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
5 400 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
5 400 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего
Каландрирование - это обработка материала между вращающимися валками, при которой ему придают заданную толщину, плотность, гладкость, структуру поверхности или соединяют его с другим слоем. В зависимости от производства через каландр проходят ткани и нетканые полотна, бумага и картон, полимерные смеси, резина, прорезиненные материалы, магнитные ленты и технические основы.
Работа каландровщика начинается не с момента, когда материал уже оказался между валками. Необходимо подготовить оборудование, проверить рабочие поверхности, установить зазор и давление, вывести валы на требуемую температуру, заправить полотно или подать смесь и обеспечить стабильное движение материала через всю машину. Даже небольшое отклонение способно повторяться по всей длине выпускаемой продукции.
Особенность процесса заключается в непрерывности. Если неправильная толщина обнаружена только через несколько минут после изменения режима, за это время через каландр уже может пройти значительный объем полотна. Поэтому специалист постоянно оценивает показания приборов и одновременно следит за фактическим состоянием материала - его кромками, натяжением, поверхностью, толщиной и равномерностью движения.
При этом профессиональное название используется сразу в нескольких производствах. Действующий ОКПДТР разделяет каландрирование текстиля, электроизоляционных материалов, химической продукции, резиновых смесей и целлюлозно-бумажной продукции, а также отдельно выделяет работу с металлокордным полотном. Квалификационные диапазоны у этих направлений различаются.
Между валками материал получает свойства, которых у него не было на входе
Каландр состоит из нескольких массивных валков, между которыми материал проходит под регулируемым давлением. Но само механическое сжатие - только основа процесса. Валки могут нагреваться или охлаждаться, иметь гладкую либо специальную рабочую поверхность, вращаться с заданной скоростью и образовывать несколько последовательных рабочих зазоров.
При обработке ткани давление и тепло помогают изменить внешний вид и структуру поверхности. Полимерная масса превращается между валками в лист или пленку определенной толщины. В бумажном производстве каландрирование повышает гладкость и плотность полотна. При работе с резиной формируется лист, выполняется промазка или обкладка тканевой основы, а в шинном производстве резиновая смесь соединяется с металлокордом.
Поэтому перед пуском каландра нельзя проверять только возможность вращения валков. Работнику необходимо убедиться, что вся система готова выдерживать установленный технологический режим. Обычно внимание обращают на:
- чистоту и состояние рабочих поверхностей валков;
- установленный между валками зазор;
- температуру и работу систем нагрева или охлаждения;
- исправность приводов, тормозов и регулирующих механизмов;
- готовность подающих и приемных устройств;
- наличие и правильную заправку исходного материала.
Любое загрязнение рабочей поверхности способно отпечататься на движущемся полотне. Неправильная установка зазора изменит толщину, неисправность системы нагрева нарушит свойства материала, а перекос приемного устройства начнет уводить полотно в сторону.
Поэтому подготовка каландра - это фактически настройка всей будущей продукции еще до появления первого готового метра.
Зазор задает толщину, но одинаковый зазор не всегда дает одинаковое полотно
Расстояние между рабочими валками является одним из основных параметров каландрирования. Через него определяется, какой толщины должен выйти лист, пленка, резиновый слой или обработанное полотно. Однако установить размер между валками один раз и больше его не контролировать недостаточно.
Материал меняется. Полимерная или резиновая смесь может поступать с другой температурой и пластичностью, бумага - с иной влажностью, ткань - с отличающейся плотностью. Поэтому фактический результат зависит не только от механического положения валков.
На толщину и поверхность одновременно воздействуют давление, температура, скорость прохождения, состояние исходного материала и количество массы, поступающей в рабочий зазор. Если одна сторона каландра нагревается иначе или зазор установлен неравномерно, полотно может иметь разную толщину по ширине.
В химическом производстве каландровщик работает с поливинилхлоридными и другими полимерными смесями, получает пленки и листы, регулирует зазор и выполняет наладку в зависимости от требуемой толщины, ширины и степени уплотнения продукции. При более сложных работах специалист ведет непрерывное получение многослойных листов и пленок и должен предупреждать отклонения технологического режима.
Поэтому измерение готового материала служит не итоговой формальностью, а обратной связью для настройки машины. Если толщина начала изменяться, специалист должен определить, связано ли это с положением валков, свойствами массы, подачей материала или другим параметром.
Особенно важно не компенсировать одно нарушение случайным изменением другого. Например, попытка исправить нестабильную подачу только изменением давления может временно приблизить толщину к норме, но сам процесс останется неустойчивым.
Ткань после каландра должна пройти ровно, без складок и потерянной структуры
В текстильном производстве каландрирование используется для влажно-тепловой отделки тканей, трикотажных и нетканых полотен, текстильно-галантерейных изделий и некоторых видов искусственного меха. Каландровщик подготавливает машину, заправляет материал, регулирует нагрев, увлажнение и подачу пара и наблюдает за прохождением полотна.
Здесь важна не только поверхность валков, но и положение самой ткани. Полотно должно войти в машину без перекоса, складок и избыточного натяжения. Если одна кромка натянута сильнее другой, материал начинает смещаться, а воздействие по ширине становится неодинаковым.
Технологический режим выбирается с учетом волокнистого состава и вида изделия. Хлопчатобумажная ткань, шелковое полотно, трикотаж или искусственный мех по-разному реагируют на нагрев, давление и влажность. Поэтому привычный режим нельзя механически переносить с одной продукции на другую.
В производстве электроизоляционных материалов тоже применяется каландрирование тканей. На начальной квалификации предусмотрена отделка хлопчатобумажной ткани с регулированием температуры и давления, заправкой полотна и наблюдением за его равномерным движением. Для более сложной обработки шелковых тканей специалист дополнительно контролирует температурный режим, выявляет просечки, складки, морщины и замятины.
Особое значение имеет прохождение швов и мест соединения полотна. Толщина в этой зоне увеличивается, поэтому режим взаимодействия валков необходимо изменять так, чтобы не повредить материал и саму машину.
После выхода из каландра оценивают не только блеск или гладкость. Работник смотрит, сохранилась ли структура полотна, нет ли заломов, участков чрезмерного давления, перекоса или следов от загрязненных валков.
Полимер должен растечься по ширине раньше, чем превратится в готовый лист
В химическом производстве каландрирование используется уже как способ формования материала. Разогретая пластичная смесь поступает к валкам и постепенно превращается в непрерывное полотно требуемой ширины и толщины.
На начальных уровнях квалификации работник выполняет вспомогательные операции и ведет процесс под руководством более опытного специалиста. Например, при изготовлении линолеума он работает с рулонами основы, заправляет материал, следит за натяжением, а при выпуске линкруста участвует в дозировании и распределении массы.
При самостоятельном ведении процесса уже необходимо регулировать технологические параметры самого каландра. Для полимерной смеси важны температура и пластичность: слишком холодный материал хуже распределяется и создает повышенную нагрузку, а чрезмерное нагревание может изменить его технологическое поведение.
Масса должна непрерывно поступать в рабочую зону. Если питание каландра становится неравномерным, изменяется запас материала перед валками, а вслед за ним может меняться толщина листа. Поэтому оператор наблюдает не только за выходящей пленкой, но и за тем, как смесь подходит к формующей зоне.
На более сложном оборудовании одновременно получают многослойный материал. Здесь каждый слой должен правильно соединиться с соседним, а все полотно - сохранить установленную толщину и рисунок тиснения. ЕТКС относит управление непрерывным процессом получения многослойных листов и пленок и предупреждение отклонений режима к работам высокой квалификации.
Таким образом, хороший лист формируется не одним сильным прижатием. Он появляется постепенно - через стабильное питание, последовательные рабочие зазоры, правильную температуру и согласованную скорость всех узлов линии.
Бумага получает гладкость на скорости, где дефект быстро растягивается на весь рулон
В целлюлозно-бумажном производстве каландрирование применяется для обработки бумаги, картона и фибры. Полотно проходит через систему валов, где под воздействием давления и, в зависимости от технологии, других параметров улучшается его гладкость и внешний вид.
На начальном квалификационном уровне каландровщик участвует в установке и снятии рулонов, заправке бумажного полотна и ведении процесса под руководством специалиста более высокого разряда.
Дальше работа становится самостоятельной. Необходимо установить рулон, провести бумажную ленту через систему валов, настроить нагрев и давление, регулировать степень увлажнения и контролировать глазировку. Для технических и мелованных бумаг важны как параметры самой машины, так и свойства поступившего полотна.
Влажность бумаги особенно сильно влияет на результат. Если состояние полотна изменилось, прежнее давление может дать уже другую степень уплотнения и гладкости. Поэтому специалист должен связывать качество поверхности не только с настройкой машины, но и с характеристиками материала до обработки.
Отдельная задача - намотка готового полотна. Хорошо откаландрированная бумага может быть испорчена неравномерным формированием рулона. Перекос, складка или неправильное натяжение на приемке способны создать дефект уже после того, как основная обработка прошла правильно.
На высокой квалификации обрабатываются специальные виды бумаги и ведется работа на высокопроизводительном оборудовании. Здесь ошибка режима особенно быстро превращается в большой объем несоответствующей продукции, поэтому контроль качества должен быть постоянным.
В резиновом производстве каландр одновременно формует смесь и соединяет ее с основой
Для каландровщика резиновых смесей предусмотрен отдельный профессиональный профиль. Работник может листовать резину, наматывать ее в рулоны, промазывать или обкладывать текстильные материалы, дублировать слои и обслуживать каландровочные агрегаты.
Резиновая смесь должна поступать в каландр в состоянии, при котором она нормально захватывается валками и распределяется по ширине. Недостаточно разогретая масса хуже деформируется, а отклонение температурного режима влияет на стабильность листования и соединения с тканью.
Если выполняется промазка или обкладка текстильной основы, важны сразу два потока. Ткань должна проходить без складок и перекоса, а резиновая смесь - равномерно распределяться по необходимой поверхности. Нарушение любого потока дает дефект готового материала.
На более высокой квалификации специалист работает с быстроходными каландрами, большим ассортиментом резиновых смесей и различными температурными режимами, выполняет дублирование и контролирует работников на отдельных операциях.
Особым направлением является обрезинка металлокордного полотна. Здесь необходимо провести металлические нити через направляющие элементы и рабочий зазор каландра, обеспечить обрезинку, раскрой и обработку кромок будущих деталей шин. Для этой профессии установлен отдельный квалификационный разряд.
Металлокорд нельзя подавать как обычную ткань. Требуются точное расположение металлических нитей, стабильность шага и правильное соединение с резиновым слоем. Если отдельная нить отклоняется от своего положения, дефект переносится уже в армирующую структуру будущей покрышки.
Повторяющийся дефект показывает, какой участок линии перестал работать правильно
Каландр работает непрерывно, поэтому многие нарушения имеют характерный рисунок. Если дефект повторяется через одинаковый промежуток, причина может быть связана с рабочей поверхностью вращающегося элемента. Если проблема тянется вдоль одной кромки, необходимо проверить положение полотна и равномерность зазора.
Специалист должен уметь отличать единичное повреждение исходного материала от системного нарушения каландрирования. При системном дефекте простая выбраковка продукции не решает проблему - следующий участок полотна выйдет с тем же отклонением.
На практике контролируют несколько типичных признаков:
- различную толщину по ширине или длине полотна;
- складки, морщины, заломы и смещение кромок;
- полосы и отпечатки от загрязненных или поврежденных валков;
- недостаточную либо чрезмерную гладкость и уплотнение;
- нестабильное соединение слоев или покрытия с основой;
- неправильную намотку готового материала на приемный рулон.
Причины ищут последовательно. При разнотолщинности проверяют зазор, давление, температуру и подачу материала. При складках - натяжение, центровку и состояние направляющих устройств. При полосах - поверхность валков и возможное налипание материала.
Для бумаги важна влажность, для ткани - свойства волокна и режим влажно-теплового воздействия, для полимеров и резины - температура и пластичность смеси. Поэтому одинаковый внешне дефект в разных производствах может иметь разные причины.
Профессионал не должен регулировать машину наугад. Коррекция проводится после того, как понятно, какой параметр изменился и как его возвращение к норме повлияет на остальную технологическую систему.
Разряд повышается вместе со сложностью материала и количеством параметров, которыми нужно управлять
У общего названия «каландровщик» нет единой тарифной шкалы. Действующий ОКПДТР разделяет профессии по отрасли и устанавливает для каждой собственный диапазон.
В классификации предусмотрены:
- каландровщик в производстве текстиля - 3-4-й разряды;
- каландровщик в производстве электроизоляционных материалов - 2-3-й разряды;
- каландровщик в химическом производстве - 2-5-й разряды;
- каландровщик резиновых смесей - 2-4-й разряды;
- каландровщик целлюлозно-бумажного производства - 2-5-й разряды;
- каландровщик на обрезинке металлокордного полотна - 4-й разряд.
У химического направления рост квалификации идет от вспомогательной работы и ведения процесса под руководством более опытного сотрудника к самостоятельному получению пленок, многослойных листов, регулированию сложных каландров и устранению отклонений технологического режима.
В бумажном производстве усложняются виды продукции, скорость оборудования и самостоятельность ведения процесса. На высоком разряде специалист каландрирует специальные виды бумаги и отвечает за стабильность работы оборудования при высокой производительности.
В резиновом производстве переход к более высокой квалификации связан с особо сложным обслуживанием каландров, большим ассортиментом смесей, различными температурными режимами и ведением процессов дублирования.
Поэтому квалификацию определяют не просто по факту работы «у валков». Значение имеют материал, конструкция линии, скорость, количество регулируемых параметров и то, насколько самостоятельно работник ведет технологический процесс.
Зона захвата валков опаснее самого движущегося полотна
Основная механическая опасность каландра сосредоточена там, где вращающиеся валки сходятся и захватывают материал. Даже медленно движущееся полотно может затянуть одежду или руку в рабочий зазор. Поэтому исправность ограждений, аварийной остановки и других предусмотренных защитных устройств имеет принципиальное значение.
Попытка вручную расправить складку непосредственно перед вращающимися валками недопустима. То же относится к очистке налипшего материала, извлечению постороннего предмета или исправлению положения полотна способом, который требует входа в опасную зону при работающем оборудовании.
Дополнительные риски определяются конкретным производством. В текстиле присутствуют нагретые поверхности и пар, в полимерном и резиновом производстве - горячие смеси и соответствующие вещества, в бумажном - быстро движущееся непрерывное полотно и тяжелые рулоны. При обслуживании больших каландров добавляются приводы, подъемные и рулонные механизмы.
Перед самостоятельной работой сотруднику необходимо знать не только технологию каландрирования, но и безопасную последовательность действий при:
- заправке и смене полотна;
- прохождении соединительных швов и обрывов;
- остановке материала между валками;
- очистке рабочих поверхностей;
- замене рулона или настройке приемного устройства;
- обнаружении неисправности привода, нагрева или защитной системы.
Работодатель организует обучение по охране труда с учетом выполняемой работы. Общий порядок такой подготовки и проверки знания требований установлен Постановлением Правительства РФ № 2464.
Допуск сотрудника без обязательного обучения и проверки знания требований охраны труда подпадает под часть 3 статьи 5.27.1 КоАП РФ. Для должностных лиц и индивидуальных предпринимателей предусмотрен штраф от 15 000 до 25 000 рублей, для юридических лиц - от 110 000 до 130 000 рублей.
Для каландровочного участка формальный допуск особенно опасен: непрерывная машина не дает много времени на раздумья после неправильного действия. Работник должен заранее знать, когда достаточно скорректировать режим с пульта, а когда оборудование необходимо остановить и только после этого устранять причину.
Обучение каландровщиков в МПЦ «Феникс»
МПЦ «Феникс» проводит профессиональное обучение каландровщиков с учетом отрасли, используемого материала, оборудования и требуемого квалификационного разряда.
Программа подбирается по фактической работе сотрудника. Для текстильного производства необходимо понимать влажно-тепловую отделку и свойства полотен, для химического - формование полимерных смесей, для резинового - листование, промазку и дублирование, для бумажного - глазирование и работу с рулонным полотном. Отдельно учитываются технологии электроизоляционных материалов и обрезинки металлокорда.
В ходе подготовки слушатели осваивают:
- устройство каландра и назначение его основных узлов;
- подготовку машины и материала к запуску;
- регулирование зазора, давления, температуры и скорости;
- заправку и стабильное ведение полотна через рабочую зону;
- контроль толщины, поверхности, натяжения и других показателей;
- поиск причин дефектов и корректировку режима в пределах квалификации.
Отдельный блок подготовки связан с поведением конкретного материала. Каландровщик должен понимать, почему изменение влажности бумаги, температуры резиновой смеси или натяжения текстильного полотна требует изменения действий оператора.
При повышении квалификации возрастает самостоятельность. Работник переходит от выполнения отдельных операций и наблюдения за оборудованием к полноценному ведению технологического процесса, наладке каландра, контролю сложной продукции и устранению возникающих отклонений.
После освоения программы и итоговой аттестации оформляются предусмотренные документы о квалификации. Конкретную линию, применяемые смеси или полотна, рабочие режимы, систему управления и локальные инструкции специалист дополнительно осваивает непосредственно на предприятии.
Профессиональная подготовка каландровщика должна привести к главному результату: работник понимает, как изменение положения валков, температуры, давления, скорости и подачи материала отражается на каждом метре выходящего полотна, и способен удерживать процесс стабильным до того, как небольшое отклонение превратится в дефект целого рулона.
Форматы обучения по направлению "Каландровщик"


Обучение проходит на современной образовательной платформе. Вы получаете теоретические материалы, практические задания, учебные консультации с преподавателем-практиком.
Преподаватели


ФОТОГАЛЕРЕЯ






Новости


Да, можно. Согласно 273 ФЗ об образовании, иностранные граждане имеют право на получение образования в нашей стране. Сначала Вам нужно проверить, признается ли диплом вашей страны на территории РФ, это можно сделать на сайте Рособрнадзора, по ссылке.
Если диплом признается, то нужно его перевести на русский язык и заверить его у нотариуса (если он уже переведен на русский язык, то данный пункт можно пропустить)
После этих несложных действий Вы обращаетесь к нам, выбираете программу обучения и по итогу получаете удостоверение о повышении квалификации или диплом о профессиональной переподготовке


8 (800) 201-22-37
Статьи



НАС РЕКОМЕНДУЮТ
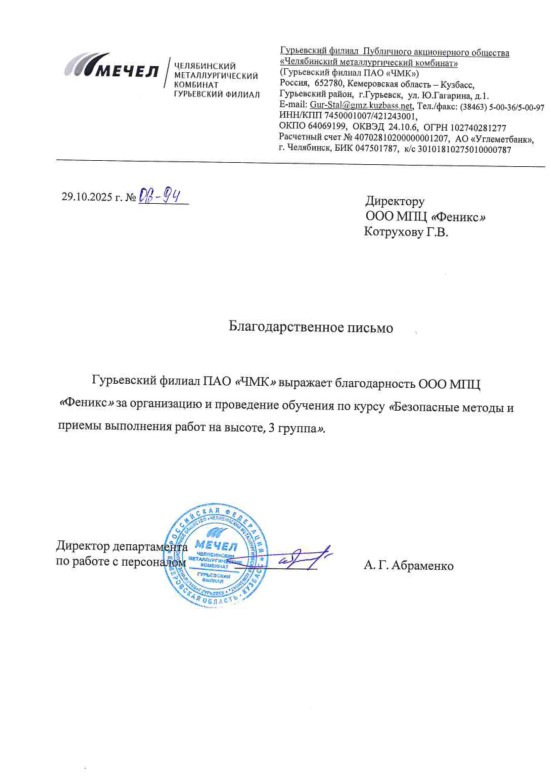
Желаем успехов и процветания.
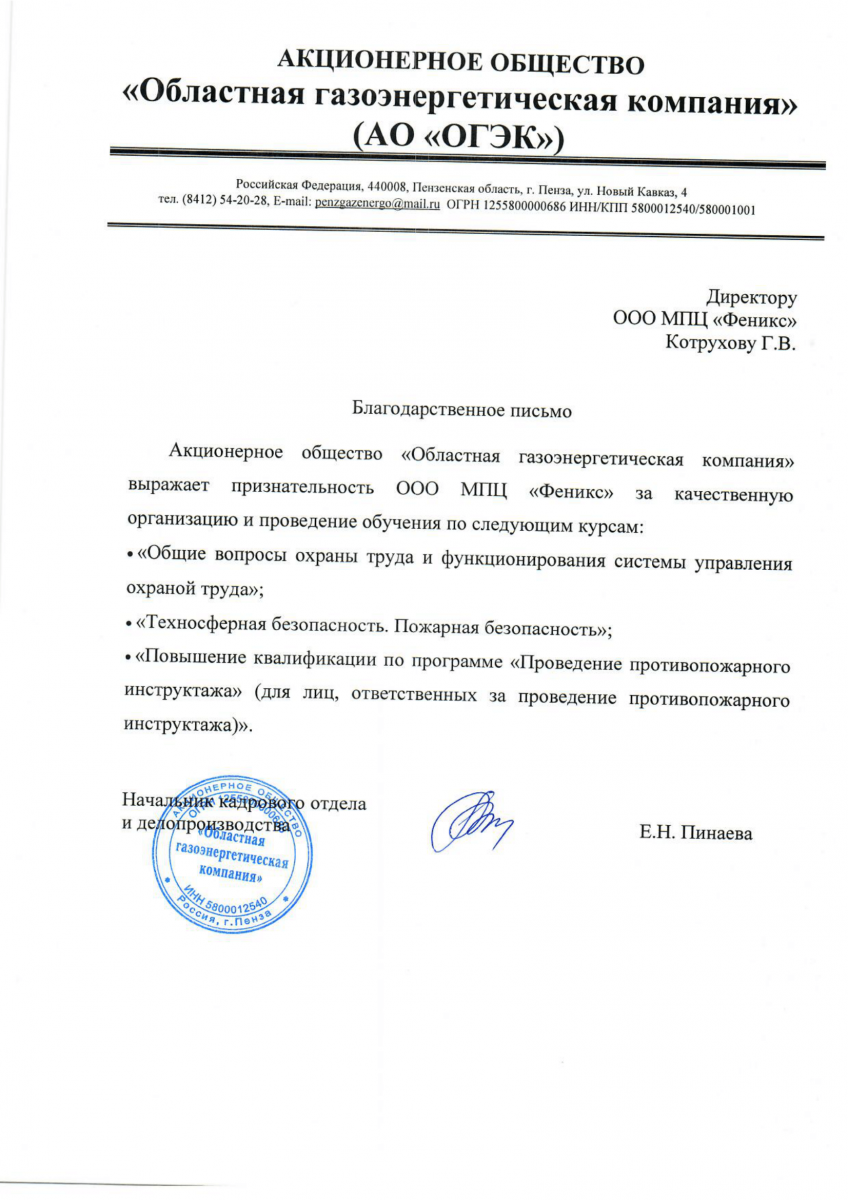
Акционерное общество "Областная газоэнергетическая компания" выражает признательность ООО МПЦ "Феникс" за качественную организацию и проведение обучения по следующим курсам:
"Общие вопросы охраны труда и функционирования системы управления охраной труда";
"Техносферная безопасность. Пожарная безопасность";
"Повышение квалификации по программе "Проведение противопожарного инструктажа" (для лиц, ответственных за проведение противопожарного инструктажа)".
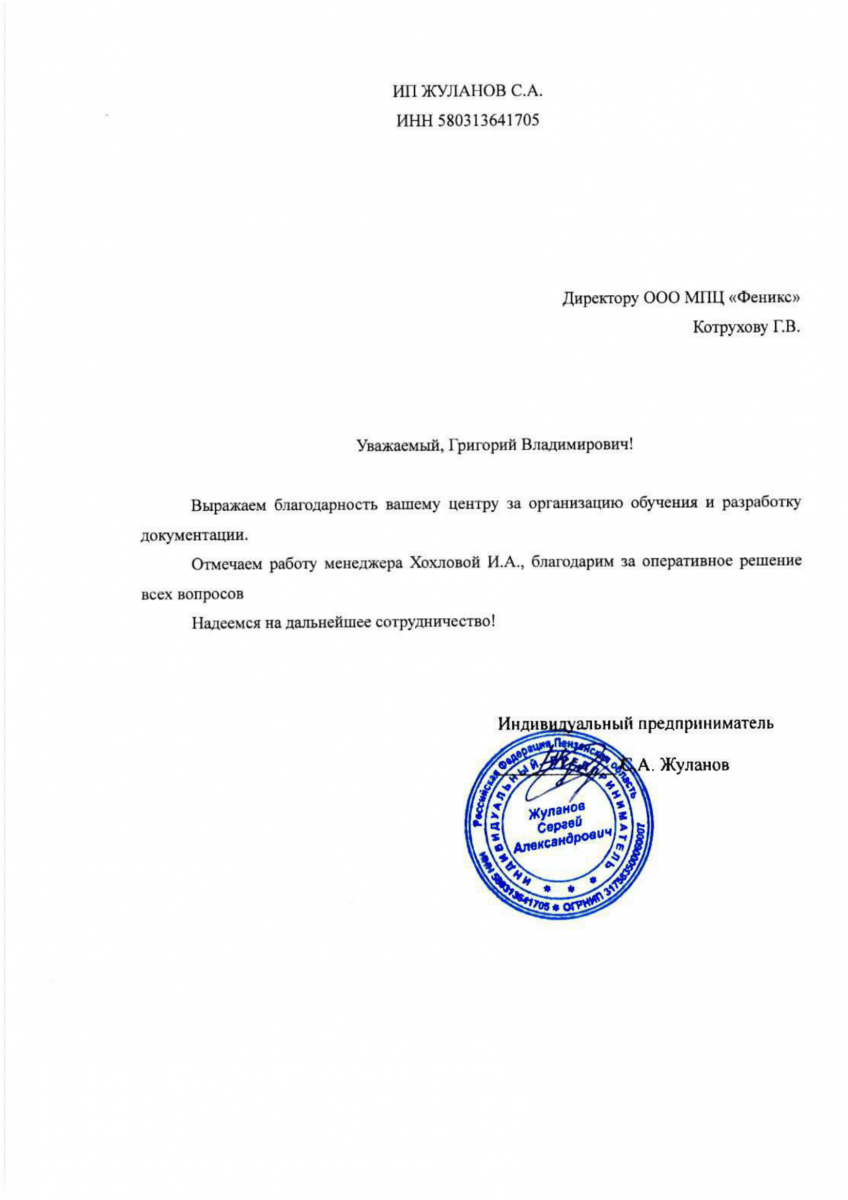
Выражаем благодарность вашему центру за организацию обучения и разработку документации.
Отмечаем работу менеджера Хохловой И.А., благодарим за оперативное решение всех вопросов.
Надеемся на дальнейшее сотрудничество!
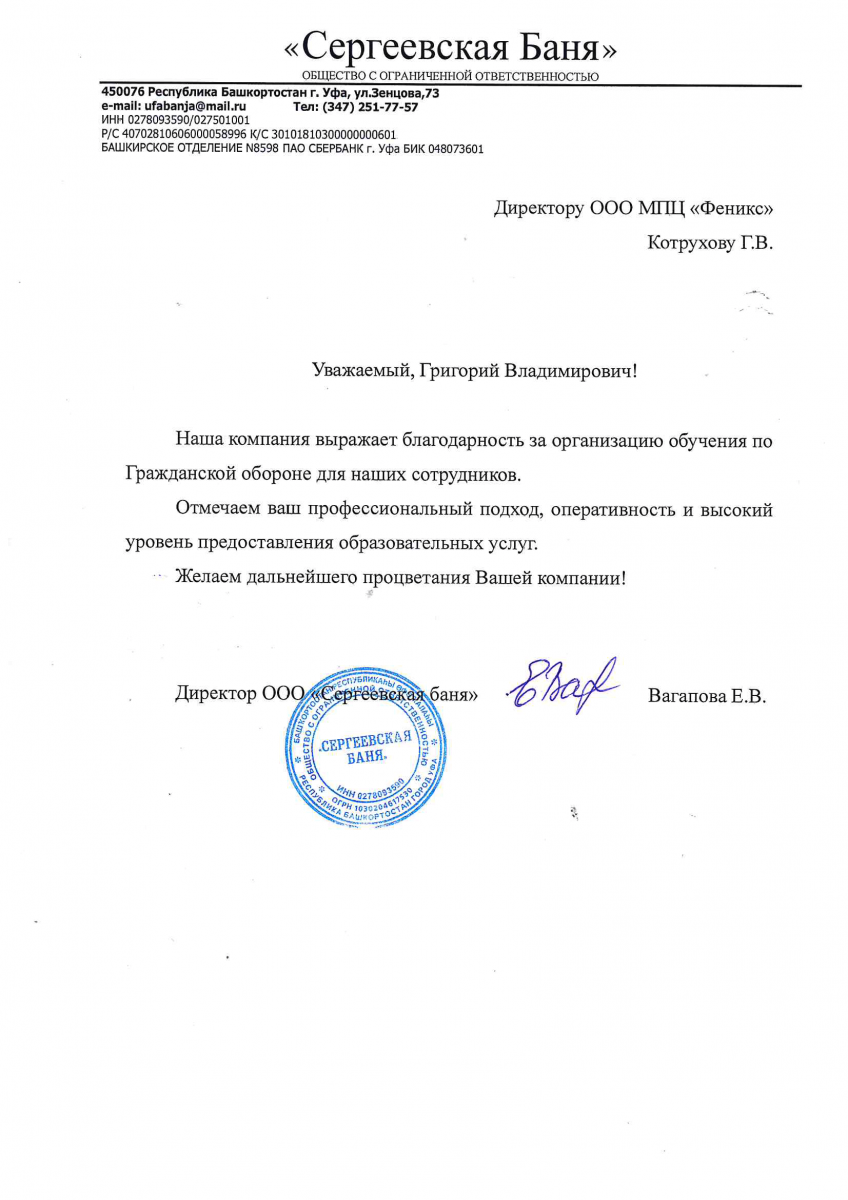
Наша компания выражает благодарность за организация обучения по Гражданской обороне для наших сотрудников.
Отмечаем ваш профессиональный подход,оперативность и высокий уровень предоставления образовательных услуг.
Желаем дальнейшего процветания Вашей компании!
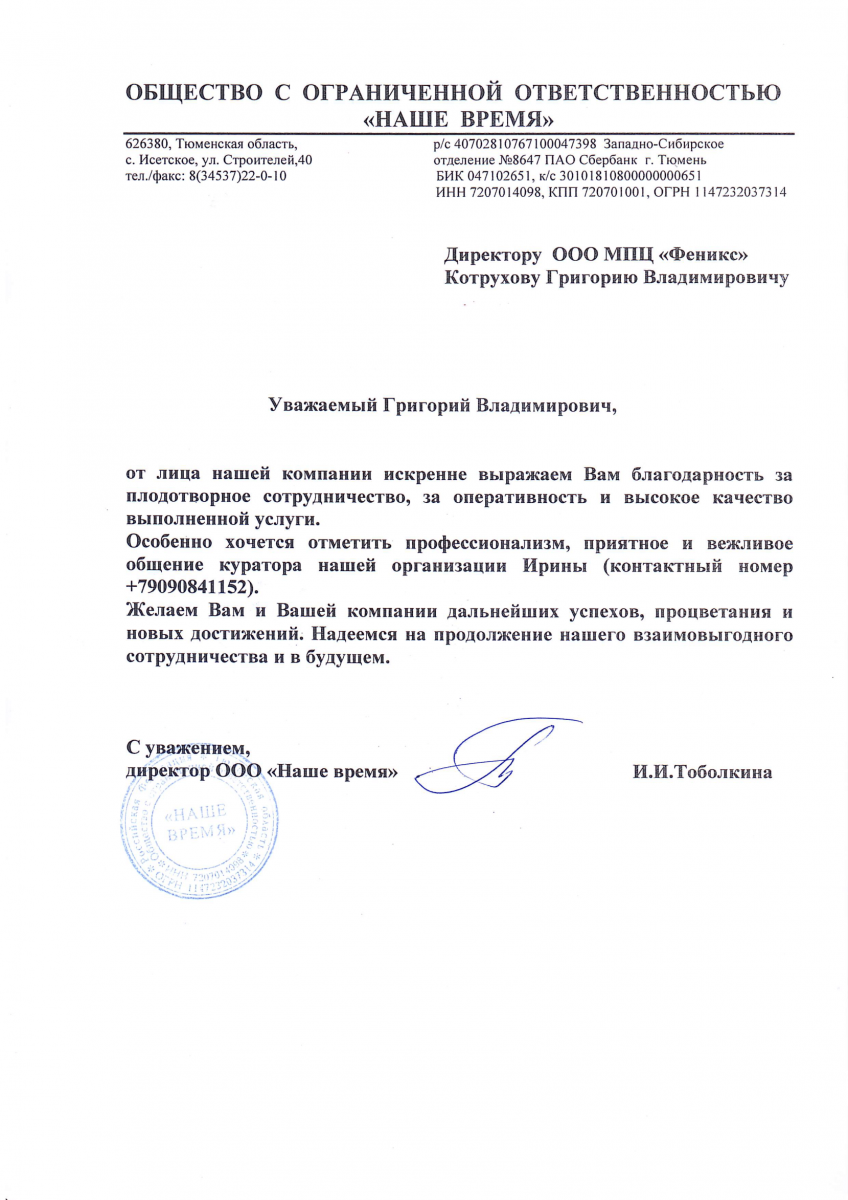
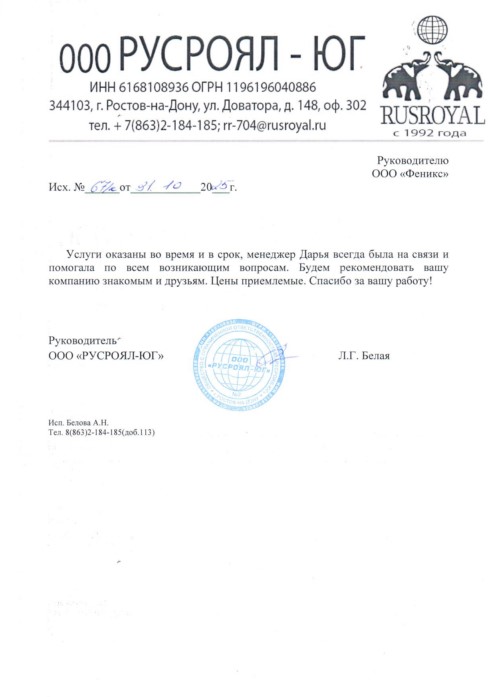
От лица нашей компании искренне выражаем Вам благодарность за плодотворное сотрудничество, за оперативность и высокое качество выполненной услуги.
Особенно хочется отметить профессионализм, приятное и вежливое общение куратора нашей организации Ирины.
Желаем Вам и Вашей компании дальнейших успехов, процветания и новых достижений. Надеемся на продолжение нашего взаимовыгодного сотрудничества в будущем.
Нас благодарят


О нас пишут


О нас говорят


Наши клиенты