Обучение на прокатчика в Улан-Удэ

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 400 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 400 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 400 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 400 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего

Продолжительность обучения: от 2 месяцев
Форма обучения: очная, очно/заочная
Объем программы: от 160 часов
6 000 руб.
Выдаваемый документ: Свидетельство о профессии рабочего, должности служащего
Прокатчик - рабочий специалист, который изменяет размеры, форму, толщину, плотность или структуру материала путем его прохождения между валками либо через специальную прокатную систему. В зависимости от производства обрабатывается горячий металл, сталь, кожа, фторопластовая пленка, слюда, керамическая заготовка или порошковый материал.
Главная особенность прокатки заключается в непрерывном воздействии. Материал входит в рабочую зону с одними параметрами и должен выйти из нее уже с другими. Поэтому прокатчик управляет не только станом, но и переходом материала из исходного состояния в требуемое. Необходимо удерживать зазор между валками, давление, скорость подачи, температуру, натяжение, положение заготовки и другие параметры, которые определяются конкретной технологией.
На металлургическом стане неправильный режим может изменить толщину полосы, вызвать искривление или нарушить структуру металла. При обработке кожи чрезмерное давление оставит дефекты лицевой поверхности. У тонкой пленки отклонение в зазоре валков сразу проявится неравномерностью толщины. Фарфоровая труба еще до обжига может получить неправильную геометрию, которую дальнейший процесс только закрепит.
Поэтому для подготовки прокатчика недостаточно обучить человека включать и останавливать стан. Специалист должен понимать, как каждый регулируемый параметр отражается на выходящем материале, уметь заметить начало отклонения и вернуть процесс в установленный режим до появления большой партии брака.
Восемь профессиональных направлений объединяет только принцип прокатки
Одинаковый корень в названии не делает эти профессии взаимозаменяемыми. Текущий классификатор предусматривает сразу несколько самостоятельных вариантов:
- прокатчик горячего металла в обработке цветных металлов - 3-6-й разряды;
- прокатчик горячего металла специального производства - отдельное профессиональное наименование;
- прокатчик кож - 3-5-й разряды;
- прокатчик ленты из порошка - самостоятельное специальное направление;
- прокатчик пленки - 3-4-й разряды;
- прокатчик слюды - 2-3-й разряды;
- прокатчик фарфоровых труб - 3-й разряд;
- прокатчик шаров - 2-3-й разряды.
Различия начинаются уже с физического состояния материала. Горячий металл обладает высокой пластичностью благодаря температуре и проходит мощные рабочие клети. Кожа прокатывается для уплотнения, повышения жесткости, стойкости и получения нужного внешнего состояния. Фторопластовая пленка проходит точные валки, где отклонение измеряется очень малыми величинами.
Слюда перед прокаткой смачивается в водно-меловой суспензии, а затем распределяется на транспортере. Фарфоровые трубы, наоборот, прокатываются в холодном состоянии еще как керамические заготовки. При изготовлении шаров используется горячая продольная или поперечная прокатка металлических заготовок на специальных станах.
Поэтому на странице допустимо объединить эти профессии общим разделом «Прокатчик», но программа обучения, разряд и документ о квалификации должны соответствовать именно полному профессиональному наименованию.
Горячая заготовка должна войти в валки в правильном состоянии
Прокатчик горячего металла в обработке цветных металлов работает по 3-6-му разрядам. Основными объектами становятся слитки, слябы и заготовки из цветных металлов и сплавов, которые прокатываются на станах различных типов.
До начала прохода специалист должен оценить готовность металла. Заготовка должна иметь состояние, предусмотренное технологией горячей прокатки. Если материал недостаточно подготовлен по температуре или другим параметрам, попытка компенсировать это усилием стана способна привести к дефекту и перегрузке оборудования.
На 3-м разряде процесс ведется под руководством прокатчика более высокой квалификации. Работник участвует в управлении механизмами стана, принимает и направляет заготовку и наблюдает за ее прохождением через рабочую зону.
На 4-м разряде появляется самостоятельное ведение прокатки на различных станах. Специалист определяет готовность слитков и слябов, направляет металл в валки, контролирует размеры проката, регулирует работу клетей, систем охлаждения и смазки, участвует в смене валков и наладке оборудования.
На 5-м разряде выполняется прокатка на более сложных листовых, сортовых, многоклетевых и реверсивных станах. Вместе с основными валками приходится управлять целой системой рольгангов, ножниц, укладчиков, холодильников и других механизмов.
На высокой квалификации прокатчик уже не наблюдает только за одним проходом. Он должен понимать поведение металла на протяжении всей технологической последовательности - от входа нагретой заготовки до выхода полосы или другого проката с установленными параметрами.
Размер рождается не в измерительном инструменте, а между рабочими валками
Контроль размеров особенно важен в металлургической прокатке. Толщина, ширина, профиль и форма зависят от положения валков, количества проходов, температуры металла и состояния самого стана.
Измерительный инструмент только показывает результат уже совершившегося воздействия. Поэтому профессиональная задача состоит в том, чтобы по данным контроля своевременно изменить режим, пока отклонение не стало постоянным.
Слишком большой рабочий зазор даст недостаточное обжатие. Чрезмерное сближение валков увеличит деформацию и нагрузку на оборудование. Если металл подается с перекосом, нарушение геометрии может развиваться даже при правильно установленном расстоянии между рабочими поверхностями.
Значение имеют и валки. Износ, загрязнение или неправильная установка способны повторять один и тот же дефект на каждой следующей заготовке. Именно поэтому в квалификационные характеристики прокатчика горячего металла входят смена валков, проводок, участие в перевалке и наладке стана.
По характеру готового проката специалист может заметить разные нарушения:
- неравномерную толщину по ширине или длине;
- отклонение профиля от заданной формы;
- изгиб или увод полосы;
- дефекты поверхности после прохождения валков;
- неправильную ширину либо размер;
- повторяющийся дефект, связанный с состоянием оборудования.
При этом не всякое отклонение исправляется одинаково. Если причина заключается в температуре металла, изменение одного только зазора может ухудшить ситуацию. Если проблема вызвана состоянием валка, корректировка скорости не устранит постоянный след на поверхности.
Прокатчик должен научиться связывать вид дефекта с вероятным источником, а затем проверять его по установленному технологическому порядку.
Кожа после катка должна стать плотнее, но не потерять лицевую поверхность
Прокатчик кож работает по 3-5-му разрядам. В этой профессии между валками проходит не металлическая заготовка, а кожевенный полуфабрикат. Цель заключается в уплотнении материала и придании ему требуемой жесткости, стойкости и внешнего состояния.
На 3-м разряде работник участвует в прокатке на проходных катках, снимает кожи с транспортера, наблюдает за оборудованием и участвует в регулировании давления роликов. Он должен понимать требования к полуфабрикату до и после операции.
На 4-м разряде прокатчик уже самостоятельно укладывает материал лицевой стороной вверх и заправляет его между роликами. Особое значение имеет отсутствие складок, заминов и пятен. Давление регулируется с учетом назначения готовой кожи.
На 5-м разряде используются гидравлические непроходные катки. Кожа обрабатывается по отдельным участкам, а специалист наблюдает за контрольно-измерительными приборами и регулирует давление так, чтобы материал получил необходимую плотность, жесткость, стойкость и блеск.
Здесь становится особенно заметно, что максимальное давление не означает лучший результат. Слишком слабое воздействие не даст нужного уплотнения, а чрезмерное способно повредить структуру или лицевую поверхность.
Расположение кожи также является частью технологии. Складка, попавшая между роликами, прижимается вместе с материалом и может превратиться в устойчивый дефект. Поэтому прокатчик должен правильно расправить полуфабрикат еще до входа в рабочую зону.
В кожевенном производстве качество определяется не только размером. Работник оценивает внешний вид, состояние поверхности, плотность и назначение конкретного вида кожи. Именно поэтому квалификация включает знание технологического режима применительно к будущему использованию материала.
У тонкой пленки небольшой перекос становится большим производственным дефектом
Прокатчик пленки работает по 3-4-му разрядам и прокатывает пленку из фторопласта на точных станах. Здесь задача состоит в получении материала с равномерной и очень малой толщиной.
На 3-м разряде прокатывается более толстая пленка. Работник проверяет двигательные механизмы, настраивает зазоры валков и натяжное устройство, подготавливает оснастку, нагревает валки до требуемого состояния, заправляет заготовку и контролирует равномерность полученной пленки.
Уже здесь видно, что толщина зависит не от одного параметра. Если неправильно настроено натяжение, материал может растягиваться неравномерно. Если температура валков отличается от установленной, меняется поведение самого фторопласта. При неправильном зазоре появляется системное отклонение по толщине.
На 4-м разряде специалист работает с еще более тонкой пленкой, что повышает требования к точности настройки и устойчивости всего режима. В квалификационной характеристике отдельно подчеркивается контроль равномерности толщины и визуальная оценка качества прокатанного материала.
Для такой работы особенно важна чистота рабочих поверхностей. Частица, которая практически незаметна на массивной металлической заготовке, на тонкой пленке может оставить след, продавливание или локальную деформацию.
Прокатчик поэтому контролирует:
- состояние и чистоту валков;
- установленный рабочий зазор;
- нагрев рабочих поверхностей;
- натяжение материала;
- равномерность прохождения пленки;
- толщину и внешний вид готового полотна.
Если край пленки начинает вести себя иначе, чем центральная часть, нельзя продолжать процесс до полной переработки рулона. Необходимо проверить положение материала, натяжение и состояние прокатной системы.
В этом направлении профессиональная точность выражается в способности удерживать одинаковый результат на всей площади очень тонкого материала.
Слюда перед валками должна быть правильно смочена и распределена
Прокатчик слюды имеет 2-3-й разряды. Сама технология заметно отличается и от металлургии, и от производства полимерной пленки.
На 2-м разряде работник берет предварительно подготовленную слюду из ванны с водно-меловой суспензией и подает ее на транспортер прокатного станка. Материал необходимо равномерно распределить по поверхности ленты, удалить непригодные кристаллы и после прохождения валков передать слюду на дальнейшую сушку.
Главное здесь - расслоение материала. Прокатка должна привести слюду в состояние, установленное дальнейшей технологией. Работник определяет готовность по степени расслоенности и одновременно контролирует внешний вид кристаллов.
Если слюда распределена на транспортере неравномерно, валки получают разную загрузку по ширине. Это отражается и на результате обработки, и на устойчивости самого режима.
Водно-меловая суспензия также не является просто способом намочить материал. Она участвует в подготовке слюды к прохождению между валками. Поэтому уровень жидкости, состояние ванны и равномерность смачивания входят в общий технологический процесс.
Специалист должен одновременно следить за материалом до валков и за тем, что выходит после них. Такой контроль позволяет вовремя убрать дефектные кристаллы и не направлять их дальше по производственной цепочке.
Фарфоровая труба получает форму задолго до окончательного обжига
Прокатчик фарфоровых труб представлен 3-м разрядом. Работник прокатывает в холодном состоянии заготовки труб различных профилей, диаметров, сечений и длины вручную или на специальном оборудовании.
Керамическая заготовка еще не обладает свойствами окончательно обожженного фарфора. Поэтому ее легче формировать, но одновременно проще деформировать неправильным усилием.
Работник подготавливает заготовки, выполняет прокатку, выборочно проверяет качество труб, после чего укладывает их в специальную тару для дальнейшего технологического процесса. Он должен знать разные способы прокатки, ассортимент выпускаемых изделий и устройство применяемого оборудования.
Особое значение имеет равномерность формы. Труба должна сохранять установленный профиль по всей длине. Если один участок прокатан сильнее, чем другой, после последующих операций различие может стать еще заметнее.
Нельзя забывать и о последующей усадке керамического материала. Прокатчик работает с полуфабрикатом, но должен понимать, что его текущая геометрия связана с окончательным размером изделия.
У этой профессии нет нескольких тарифных ступеней, однако 3-й разряд охватывает законченный комплекс самостоятельных работ. Поэтому отсутствие более высоких разрядов не означает, что технология проста или допускает произвольные методы обработки.
При прокатке шаров валки одновременно формируют размер и пространственную форму
Прокатчик шаров имеет 2-3-й разряды, но название этой профессии несколько шире буквального изготовления только шарообразных деталей. ЕТКС включает в нее также горячую прокатку заготовок для сверл, резцов и буравов.
На 2-м разряде выполняется горячая продольная прокатка заготовок на специальных станах и машинах. Работник регулирует и подналаживает стан и пользуется предусмотренными контрольно-измерительными инструментами.
На 3-м разряде специалист ведет уже горячую поперечную прокатку шаров и сверл из разных марок стали, самостоятельно управляет механизмами и настраивает стан на заданный размер.
Здесь валки должны не просто уменьшить сечение заготовки. Их рабочая поверхность формирует определенную пространственную геометрию. Поэтому взаимное положение валков и настройка стана непосредственно определяют размер будущего изделия.
Особенно важна пластичность стали при рабочей температуре. Если материал ведет себя не так, как предусматривает процесс, геометрический дефект может сочетаться с внутренним повреждением.
Специалист должен различать ошибку исходной заготовки и нарушение настройки самого стана. Если шар стабильно выходит с одинаковым отклонением, необходимо проверять калибр и положение рабочих органов. Если дефект возникает только у отдельных заготовок, причина может находиться уже в состоянии или подготовке металла.
Таким образом, прокатчик шаров работает одновременно с нагретым металлом, геометрией калибра и точной настройкой оборудования.
Высокий разряд начинается там, где нужно самому понять причину отклонения
У каждой профессии раздела своя квалификационная лестница, поэтому общего диапазона «для прокатчика» не существует.
В обработке цветных металлов прокатчик горячего металла проходит 3-6-й разряды. На начальном уровне работа выполняется под руководством более квалифицированного специалиста, затем появляется самостоятельное управление станом, а на верхних уровнях - сложные непрерывные и реверсивные системы и повышенная ответственность за режим всей линии.
У прокатчика кож предусмотрены 3-5-й разряды, причем квалификация развивается от участия в проходной прокатке к самостоятельной работе на проходных, а затем гидравлических непроходных катках.
Прокатчик пленки имеет 3-4-й разряды, где повышение квалификации связано прежде всего с уменьшением толщины материала и повышением точности режима. У прокатчика слюды предусмотрены 2-3-й, а у прокатчика шаров - 2-3-й разряды.
Прокатчик фарфоровых труб работает по 3-му разряду. Для профессий «Прокатчик горячего металла (специальное производство)» и «Прокатчик ленты из порошка» текущая классификационная запись выделяет самостоятельные наименования, но не показывает общий тарифный диапазон в той же форме, что у перечисленных выше профессий. Поэтому разряд для таких направлений нельзя придумывать по аналогии с обычной металлургической прокаткой.
При выборе квалификации необходимо учитывать:
- конкретное полное название профессии;
- материал и его состояние во время прокатки;
- тип и сложность прокатного оборудования;
- степень самостоятельности при регулировании режима;
- необходимость наладки и смены рабочих органов;
- объем контроля качества готового продукта.
Поэтому сотрудник с квалификацией прокатчика кож не является прокатчиком горячего металла только потому, что в обоих случаях он управляет валками. Профессиональные знания формируются вокруг совершенно разных материалов и производственных процессов.
Опасная зона находится там, где материал исчезает между валками
У большинства прокатных машин есть общий механический риск - зона захвата между вращающимися рабочими органами. Материал втягивается в нее самим движением валков, поэтому попытка рукой поправить заготовку непосредственно у места захвата может привести к тяжелой травме.
Особенно опасно пытаться удалить застрявший кусок материала, очистить валок или исправить перекос без предусмотренной остановки оборудования. Работник должен пользоваться установленными приспособлениями и выполнять вмешательство только в безопасном состоянии машины.
Но на этом общие риски заканчиваются. У металлургического прокатчика добавляются высокая температура, горячий металл, окалина, массивные движущиеся заготовки и большое прокатное оборудование. У прокатчика пленки важны нагретые валки и точные движущиеся механизмы. Кожевенное производство имеет собственные особенности полуфабрикатов и гидравлического оборудования.
Для разных рабочих мест могут быть необходимы:
- защитная одежда и обувь, соответствующие характеру участка;
- средства защиты глаз и лица;
- защита рук с учетом риска и запрета приближения к вращающимся органам;
- защита от теплового воздействия в горячей прокатке;
- средства защиты слуха при повышенном шуме;
- специальные меры при обслуживании электрического и гидравлического оборудования.
Особенно важно не превращать СИЗ в замену безопасному расстоянию. Перчатка не защищает человека от затягивания вращающимися валками, поэтому основной мерой остается исключение контакта с опасной зоной.
Порядок обучения по охране труда и проверки знания требований установлен Постановлением Правительства РФ № 2464. Работодатель определяет необходимую подготовку с учетом реальных обязанностей сотрудника, оборудования и профессиональных рисков.
За допуск работника без обязательного обучения и проверки знания требований охраны труда часть 3 статьи 5.27.1 КоАП РФ предусматривает штраф для должностного лица и индивидуального предпринимателя от 15 000 до 25 000 рублей, для юридического лица - от 110 000 до 130 000 рублей.
Для прокатного производства цена формального допуска особенно велика. Работник находится рядом с оборудованием, которое само втягивает материал в рабочую зону, а в металлургии к этому добавляется высокая температура. Поэтому человек должен знать не только последовательность технологических действий, но и четкую границу, за которую нельзя заходить во время движения стана.
На обучении важно связать движение валка с изменением самого материала
Профессиональная подготовка прокатчика начинается с устройства конкретного стана и свойств обрабатываемого материала. Нельзя научиться управлять прокаткой только по панели управления, не понимая, что происходит непосредственно между рабочими поверхностями.
В металлургическом направлении слушатель изучает пластичность металлов и сплавов, технологию горячей прокатки, работу клетей, рольгангов, систем смазки и охлаждения, способы контроля размеров. В кожевенном производстве основными становятся свойства полуфабриката, назначение различных кож и регулирование давления.
Прокатчик пленки изучает работу с малыми толщинами, зазор валков, натяжение и температуру. Для слюды добавляются свойства исходного материала, суспензия и критерии расслоенности. В производстве фарфоровых труб рассматриваются свойства керамической заготовки и способы сохранения геометрии. Прокатчик шаров осваивает горячую продольную и поперечную прокатку и настройку специальных калибров.
В результате подготовки специалист должен научиться:
- проверять стан и вспомогательные механизмы перед запуском;
- правильно подавать и направлять материал в рабочую зону;
- устанавливать предусмотренные параметры прокатки;
- контролировать геометрию и качество выходящего продукта;
- распознавать признаки неправильной настройки или износа;
- безопасно останавливать процесс при возникновении отклонения.
На более высоких разрядах к этому добавляются подналадка, смена валков и оснастки, самостоятельное регулирование нескольких связанных параметров и анализ причин брака.
Главный результат обучения - способность видеть связь между машиной и материалом. Если изменился зазор, давление, температура или натяжение, прокатчик должен заранее понимать, какое изменение следует ожидать на выходе.
Обучение прокатчиков в МПЦ «Феникс»
МПЦ «Феникс» проводит профессиональное обучение по профессиям раздела «Прокатчик» с учетом полного профессионального наименования, материала, оборудования и требуемого квалификационного уровня.
Перед выбором программы определяется конкретное направление. Для обработки цветных металлов требуется подготовка прокатчика горячего металла. В кожевенном производстве используется профессия прокатчика кож. Для полимерных материалов существует прокатчик пленки, для производства строительных материалов - прокатчик слюды, для керамического производства - прокатчик фарфоровых труб, а горячее формирование специальных металлических изделий относится к соответствующим металлургическим профессиям.
Содержание программы строится вокруг действительного технологического процесса. Слушатель изучает устройство оборудования, рабочие органы, свойства материала, способы регулирования, критерии качества и характерные производственные отклонения. Отдельно рассматривается безопасная работа в зоне вращающихся валков и вспомогательных механизмов.
При повышении разряда программа учитывает не только более сложный стан. Увеличивается степень самостоятельности работника: он должен точнее выбирать режим, контролировать несколько параметров одновременно, выполнять предусмотренную подналадку и понимать причины отклонений по состоянию готового материала.
После освоения программы и итоговой аттестации оформляются предусмотренные документы о квалификации. Конкретную модель стана, производственный сортамент, марки материалов, режимы прокатки и локальные инструкции сотрудник дополнительно осваивает непосредственно на предприятии.
Обучение по профессиям раздела «Прокатчик» позволяет подготовить рабочего, который не просто пропускает материал между валками, а управляет его изменением - понимает свойства исходной заготовки, настраивает рабочую систему, удерживает нужное усилие и геометрию, контролирует качество и замечает отклонение раньше, чем неправильный режим повторится на всей партии.
Форматы обучения по направлению "Прокатчик"


Обучение проходит на современной образовательной платформе. Вы получаете теоретические материалы, практические задания, учебные консультации с преподавателем-практиком.
Преподаватели


ФОТОГАЛЕРЕЯ






Новости


Да, можно. Согласно 273 ФЗ об образовании, иностранные граждане имеют право на получение образования в нашей стране. Сначала Вам нужно проверить, признается ли диплом вашей страны на территории РФ, это можно сделать на сайте Рособрнадзора, по ссылке.
Если диплом признается, то нужно его перевести на русский язык и заверить его у нотариуса (если он уже переведен на русский язык, то данный пункт можно пропустить)
После этих несложных действий Вы обращаетесь к нам, выбираете программу обучения и по итогу получаете удостоверение о повышении квалификации или диплом о профессиональной переподготовке


8 (800) 201-22-37
Статьи



НАС РЕКОМЕНДУЮТ
Желаем успехов и процветания.
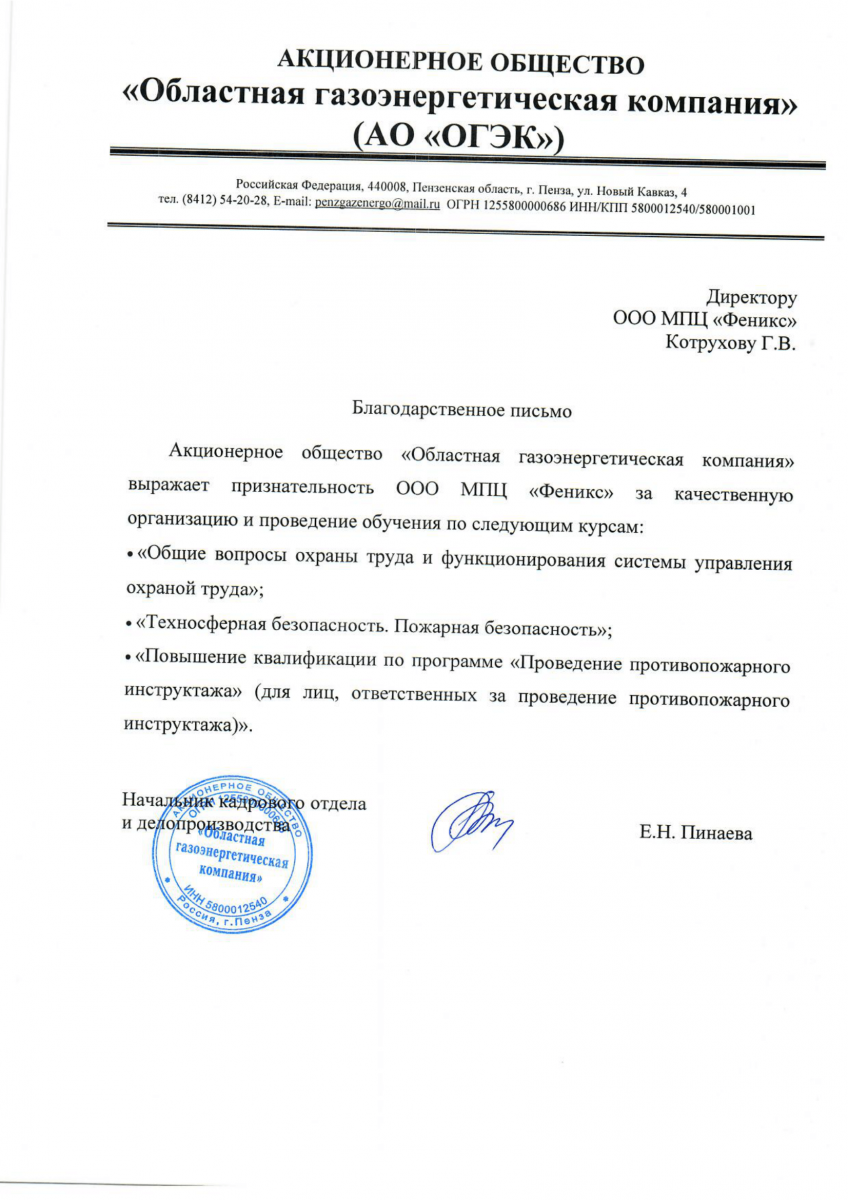
Акционерное общество "Областная газоэнергетическая компания" выражает признательность ООО МПЦ "Феникс" за качественную организацию и проведение обучения по следующим курсам:
"Общие вопросы охраны труда и функционирования системы управления охраной труда";
"Техносферная безопасность. Пожарная безопасность";
"Повышение квалификации по программе "Проведение противопожарного инструктажа" (для лиц, ответственных за проведение противопожарного инструктажа)".
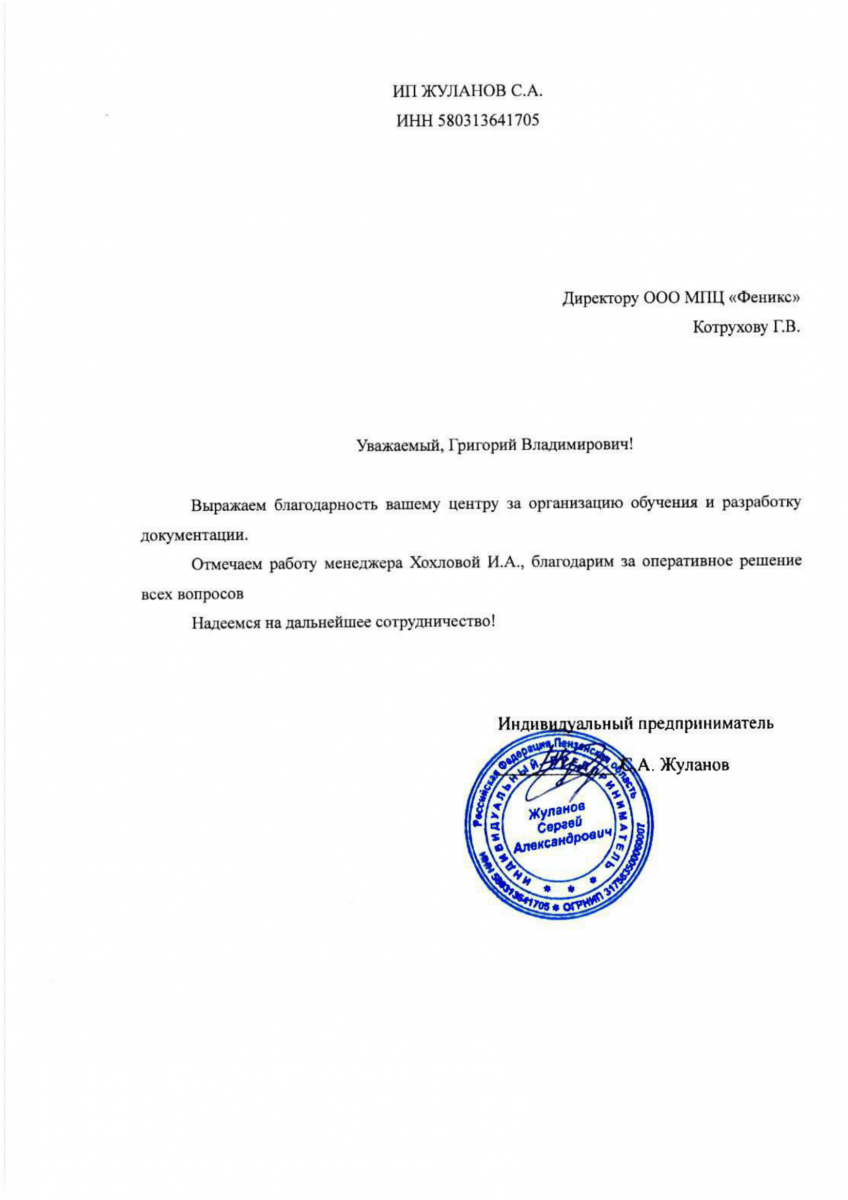
Выражаем благодарность вашему центру за организацию обучения и разработку документации.
Отмечаем работу менеджера Хохловой И.А., благодарим за оперативное решение всех вопросов.
Надеемся на дальнейшее сотрудничество!
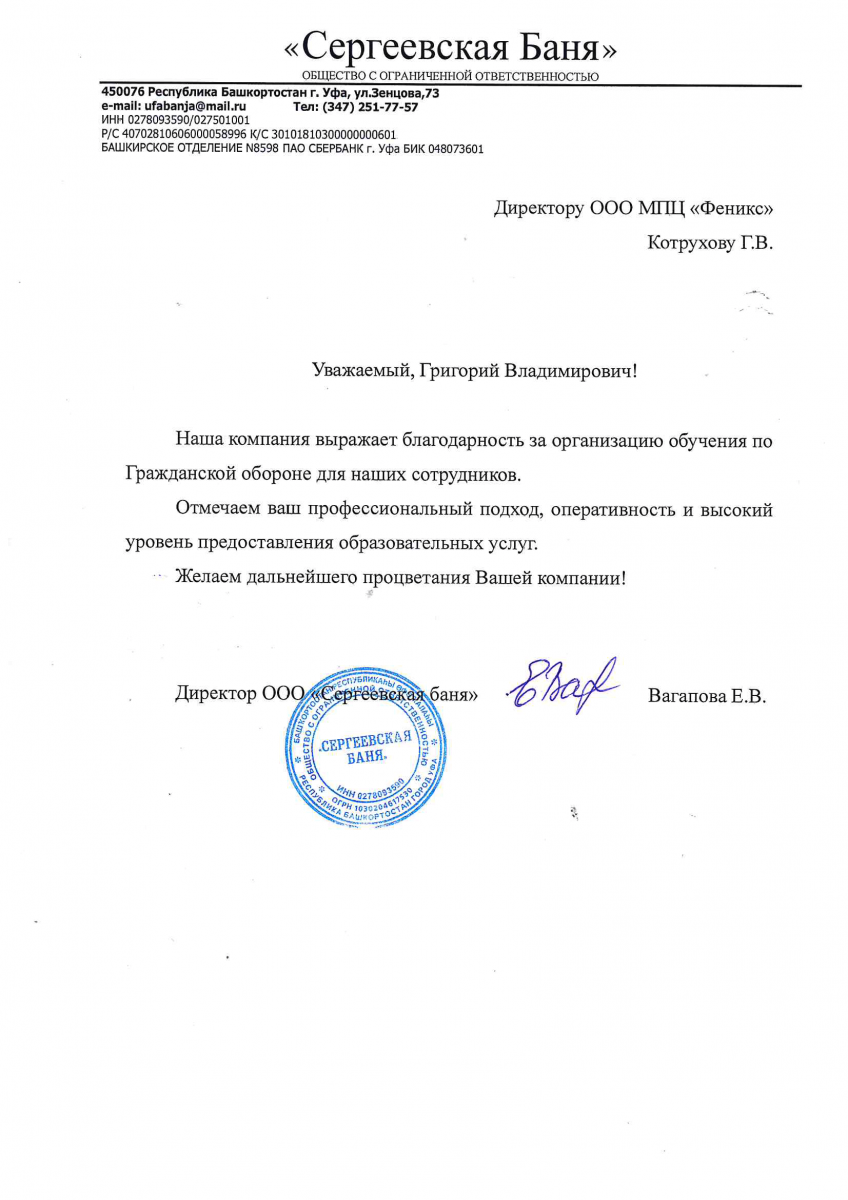
Наша компания выражает благодарность за организация обучения по Гражданской обороне для наших сотрудников.
Отмечаем ваш профессиональный подход,оперативность и высокий уровень предоставления образовательных услуг.
Желаем дальнейшего процветания Вашей компании!
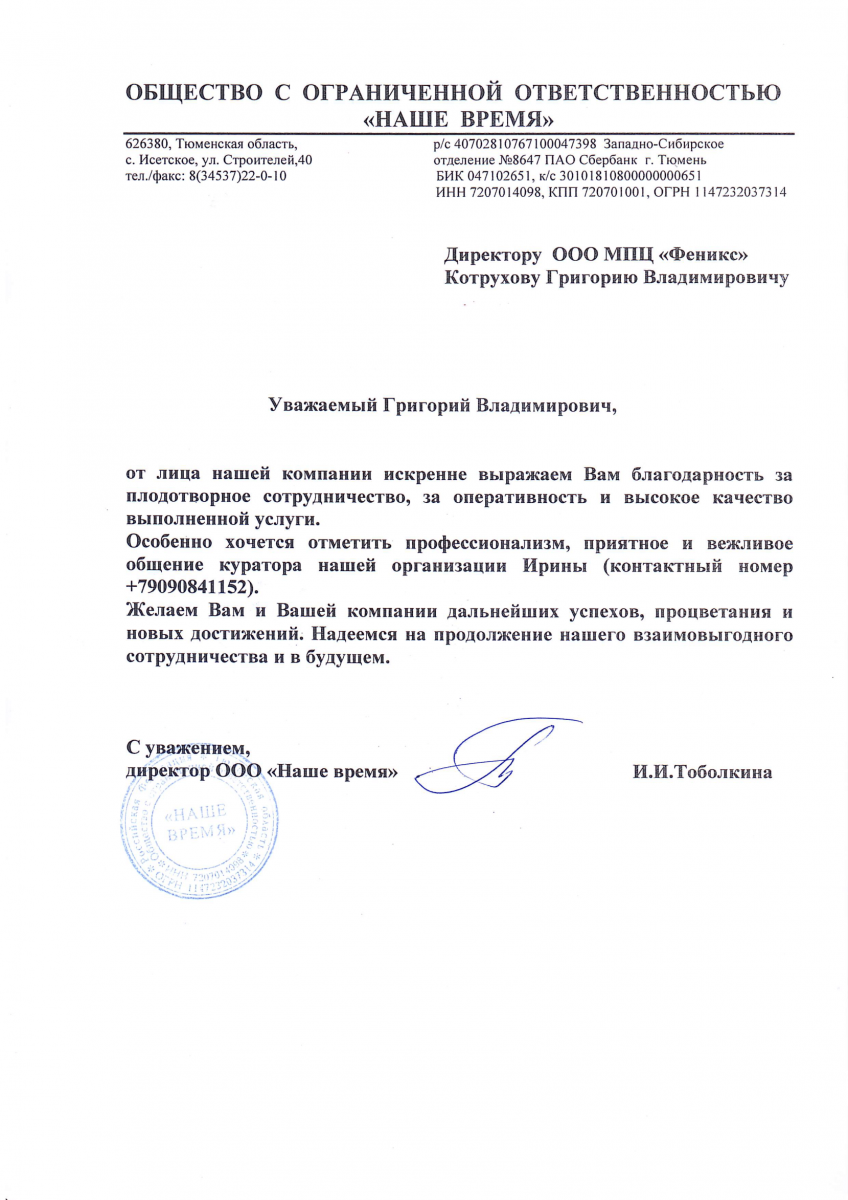
От лица нашей компании искренне выражаем Вам благодарность за плодотворное сотрудничество, за оперативность и высокое качество выполненной услуги.
Особенно хочется отметить профессионализм, приятное и вежливое общение куратора нашей организации Ирины.
Желаем Вам и Вашей компании дальнейших успехов, процветания и новых достижений. Надеемся на продолжение нашего взаимовыгодного сотрудничества в будущем.
Нас благодарят


О нас пишут


О нас говорят


Наши клиенты